首页 /3D打印 / 正文

SLS:光固化与SLS尼龙快速成型选型

苏州工业设计知库站 2026-11-07 10:31:03 0 次浏览
  • 做一张"快速成型四线选型矩阵"(树脂 / 尼龙 / 金属 / 颗粒):精度、成本、交期、强度四维,一次说清,替代"只

还有哪些需要重点把控?

3D打印机器-3
  • 表面纹理:最平滑,无像素纹(面成型,细节锐利)
  • 表面粗糙度(牙科研究):14.79 nm(24.59 nm)
  • 工程 Ra 口径:0.8–1.6 μm(约 0.3–0.6 μm)
  • 速度逻辑:与面积×数量成正比(多件变慢)(主要由高度决定(多件几乎不加时))
  • 抗弯强度:93.4 MPa(70.0 MPa)
  • 设备价(国内手板口径):5 万+(3–8 万)
  • 三条路线是"精度—速度—成本"三角取舍,无绝对优劣。口诀:**高精度曲面/精密件 → SLA;小件快产/功能验证 → DLP;低成本打样/文创 → LCD**。
  • *共通参数**:层厚 10–25μm(细)/25–100μm(常规);中小件线性精度 ±0.1mm 或 ±0.1%(取大,50mm 件可 200mm 收缩累积至 ±0.2%;最小壁厚 0.8mm、特征 0.1–0.15mm;后处理含清洗+二次固化,可化学蒸汽抛光/级联喷砂降 Ra。

还有哪些需要重点把控?

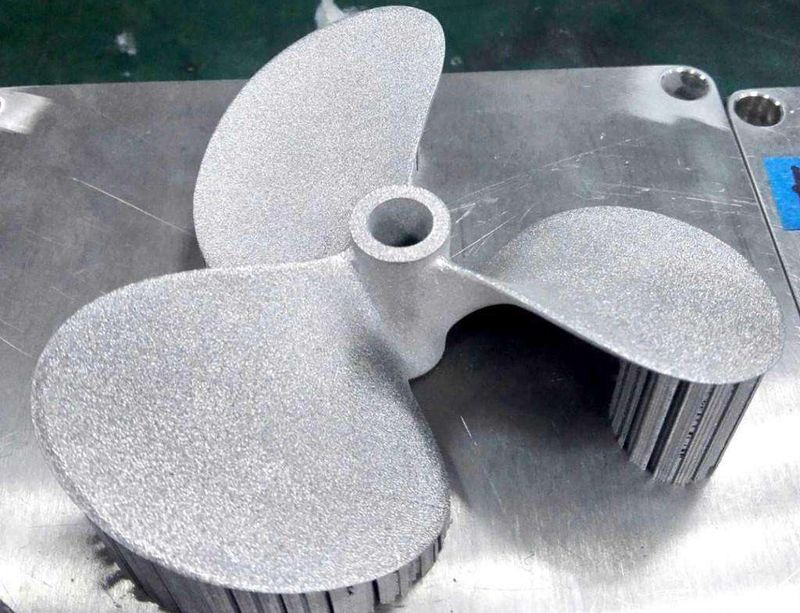
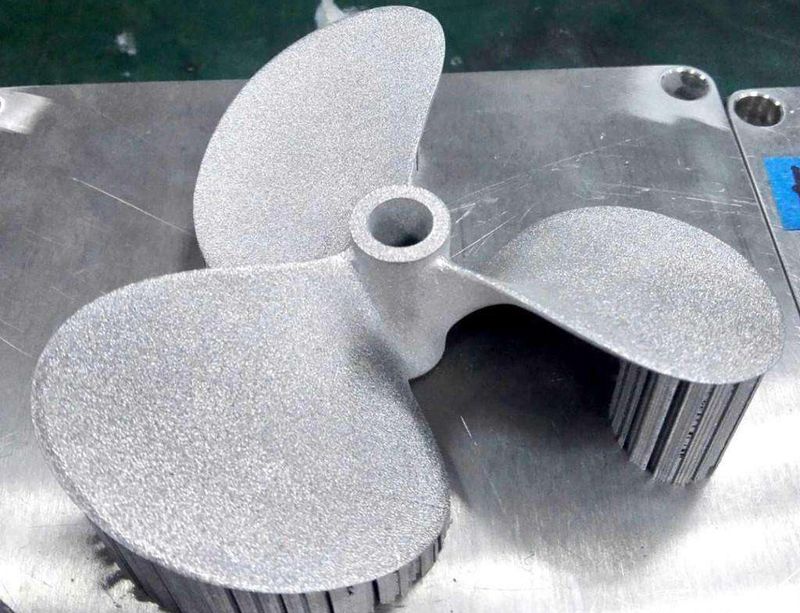
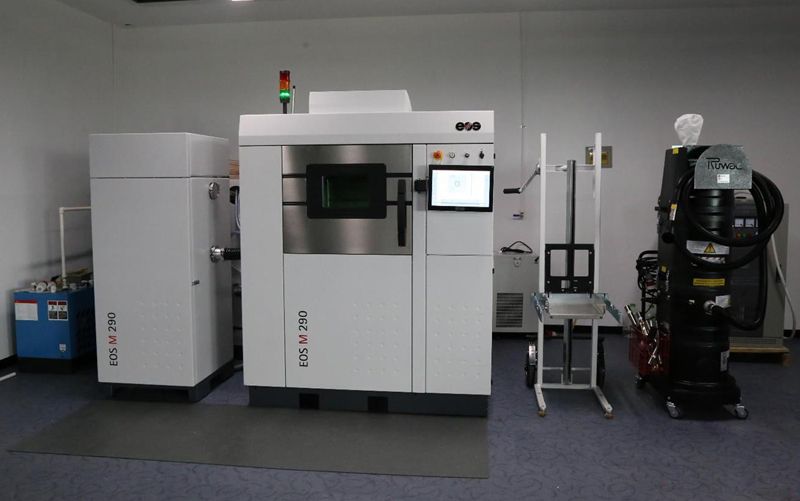
金属3D打印_(1)
  • 标准公差:±0.3mm 或 ±0.3%(取较大值)
  • 层厚 / 预热 / 氮气:0.08–0.15mm / 170–180℃ / ≥99.9%(防氧化)
  • 表面 Ra(原态→后处理):6–12μm → 1–3μm(蒸汽抛光/滚抛)
  • 体积收缩:3–4%(切片预补偿)
  • 致密度 / 最小壁厚:≥95–98% / 1mm(可 0.6mm)(渗封可气密)
  • PA12 拉伸 / 弯曲:48 MPa / 41 MPa
  • PA12 热变形 HDT:86℃(@1.82MPa)
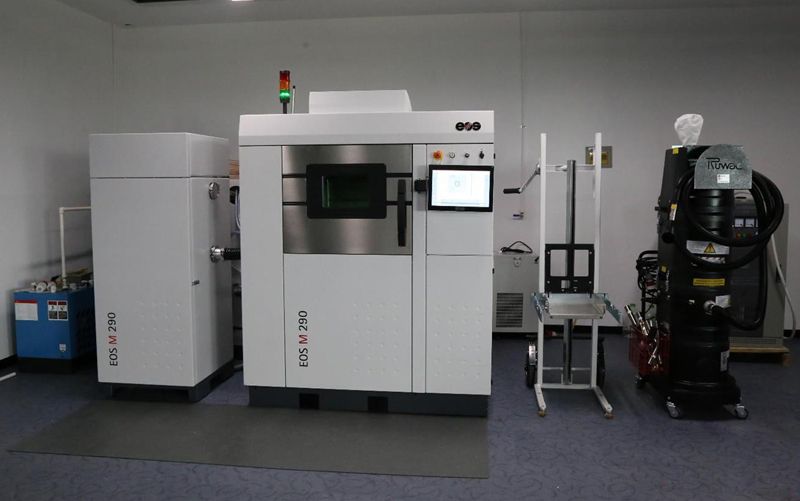
  • 成型空间 / 月产能:550×550×800mm / 300–500 件(工业级)
  • 碳纤增强 PA12 改善:固化 +26%、收缩 −17.5%、应力 −7.7%(2026 研究)
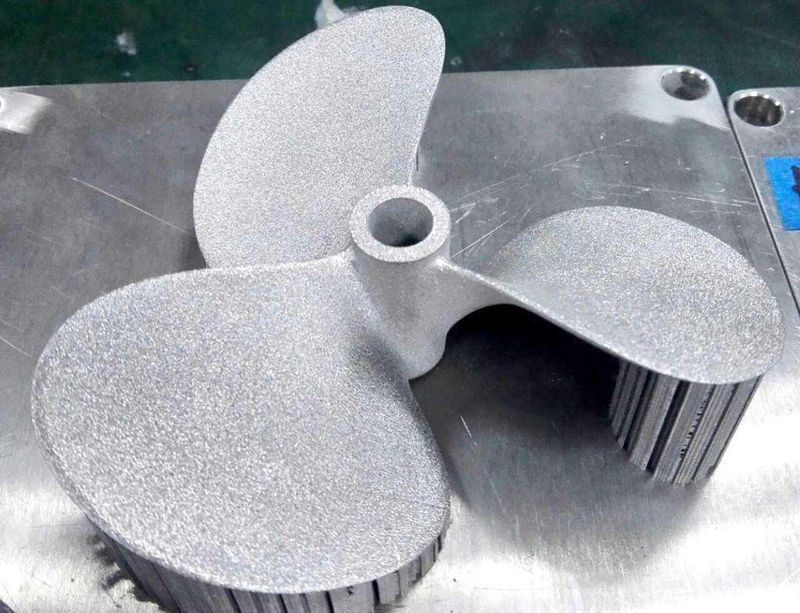
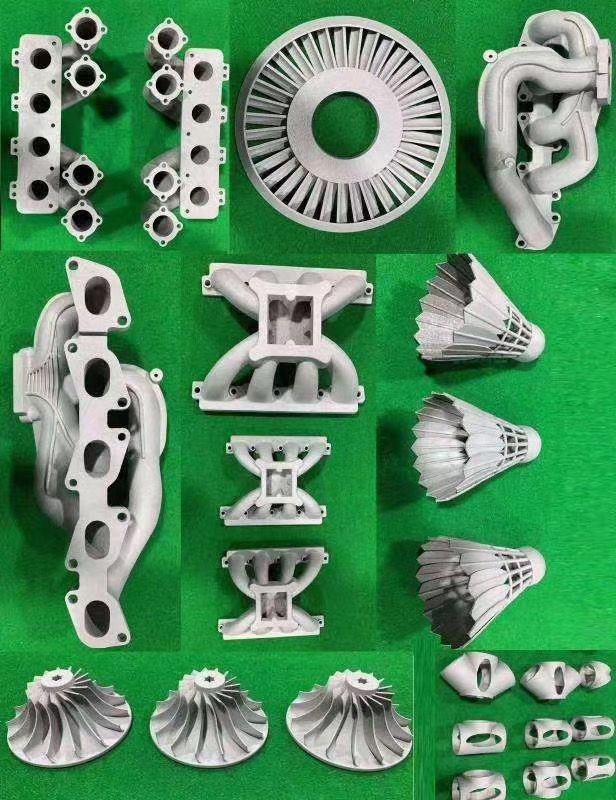
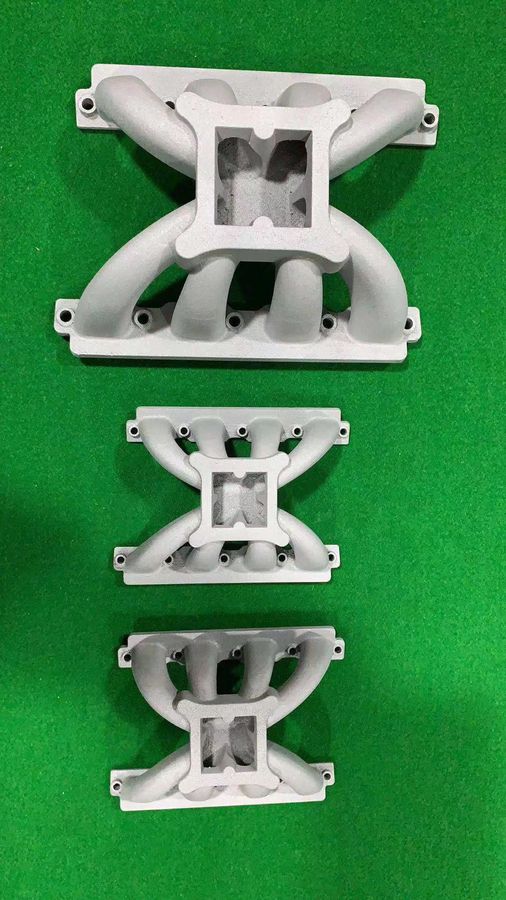
  • 不可替代性来自**自支撑粉末床**:无需支撑,可一体成型复杂内腔、卡扣、运动副;**近各向同性**(Z 向≈90–95% XY)。代价是表面颗粒感与 ±0.3mm 公差。PA12 为主力(尼龙 3D 打印材料约 58%)。

落到交付标准上该怎么讲?

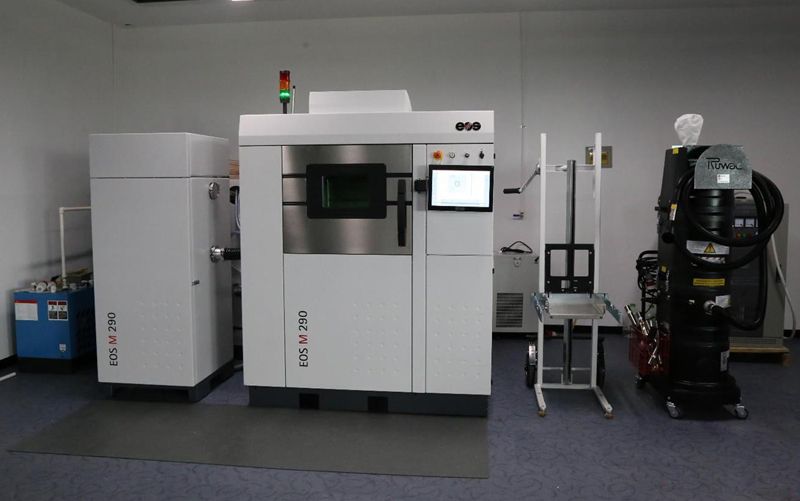
金属3D打印_(2)
  • 做一张"快速成型四线选型矩阵"(树脂 / 尼龙 / 金属 / 颗粒):精度、成本、交期、强度四维,一次说清,替代"只报设备名"。 - 卖点分工:SLA 卖"无像素纹高端外观",SLS 卖"无支撑+近各向同性功能件",LCD 接低成本打样,DLP 接小件批量。 - 对需外观面的件:SLS/金属做结构 + 后处理做外观,或转 SLA/CNC;医疗件主动提 ISO 10993-5 与灭菌适配。

验收清单与常见误区有哪些?

  • 量化指标「表面纹理:最平滑,无像素纹(面成型,细节锐利)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「表面粗糙度(牙科研究):14.79 nm(24.59 nm)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「工程 Ra 口径:0.8–1.6 μm(约 0.3–0.6 μm)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「速度逻辑:与面积×数量成正比(多件变慢)(主要由高度决定(多件几乎不加时))」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「抗弯强度:93.4 MPa(70.0 MPa)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「设备价(国内手板口径):5 万+(3–8 万)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「标准公差:±0.3mm 或 ±0.3%(取较大值)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「层厚 / 预热 / 氮气:0.08–0.15mm / 170–180℃ / ≥99.9%(防氧化)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「表面 Ra(原态→后处理):6–12μm → 1–3μm(蒸汽抛光/滚抛)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「体积收缩:3–4%(切片预补偿)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「致密度 / 最小壁厚:≥95–98% / 1mm(可 0.6mm)(渗封可气密)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「PA12 拉伸 / 弯曲:48 MPa / 41 MPa」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「PA12 热变形 HDT:86℃(@1.82MPa)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「成型空间 / 月产能:550×550×800mm / 300–500 件(工业级)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。

苏州工业设计知库站 · 点评

把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

常见问题(FAQ)

手板用哪种三维打印工艺最划算?

看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。

三维打印件能替代开模件做性能测试吗?

只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。

三维打印的精度能满足装配要求吗?

光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。
热门资讯
3D打印里高速烧结 HSS 聚...
苏州工业设计知库站对比高速烧结 HSS 与 SLS 的 build rate、粉末回收率与件性能,给...
3D打印:冷喷涂 固态增材与修...
3D打印聚焦冷喷涂 固态增材与修复 的关键控制与落地做法:本文结合量化参数(公差、阈值、周期、良率)...
陶瓷 3D 打印:SLA/光固...
2026陶瓷3D打印以光固化(SLA/DLP)成高端主流,凭精度(XY定位±5µm、最小壁0.1mm...
3D打印:WAAM 电弧增材大...
WAAM(电弧增材)用焊丝+电弧在机器人/CNC引导下逐层堆出近净形金属大件,是"铸造太重...
SLA:光固化高精度件公差与表...
3D打印聚焦SLA 光固化高精度件公差与表面的关键控制与落地做法:本文结合量化参数(公差、阈值、周期...
3D打印:电子功能器件3D打印...
3D打印聚焦电子功能器件3D打印AerosolJet的关键控制与落地做法:围绕量化参数(公差、阈值、...
金属3D打印入门:哪些零件真适...
金属选区激光熔化能做出传统工艺难加工的结构,但成本和效率并不友好。本文讲清适合该工艺的零件特征,以及...
SLS:光固化与SLS尼龙快速...
3D打印聚焦光固化与SLS尼龙快速成型选型的关键控制与落地做法:围绕量化参数(公差、阈值、周期、良率...
FGF 颗粒挤出大尺寸 3D ...
FGF(熔融颗粒制造)直接用工业注塑级颗粒料,跳过"颗粒→拉丝→打印",材料成本...
3D打印:工业CT增材制造孔隙...
3D打印聚焦工业CT增材制造孔隙率验收的关键控制与落地做法:围绕量化参数(公差、阈值、周期、良率)梳...