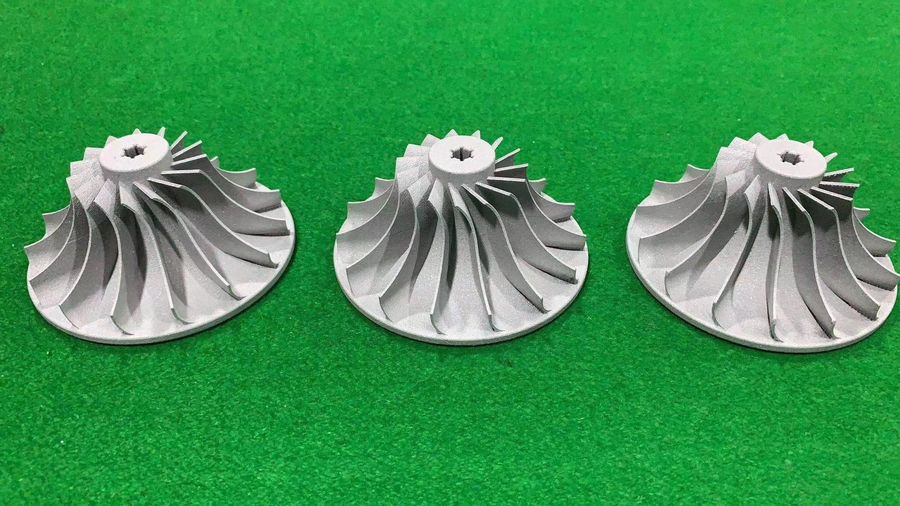
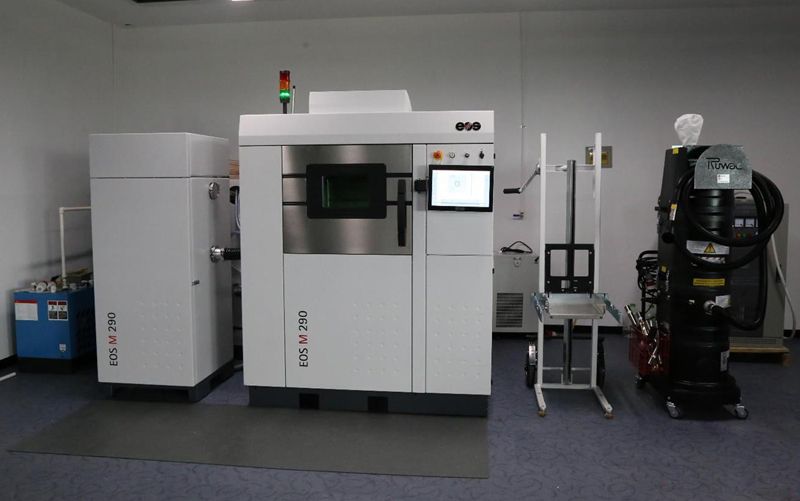
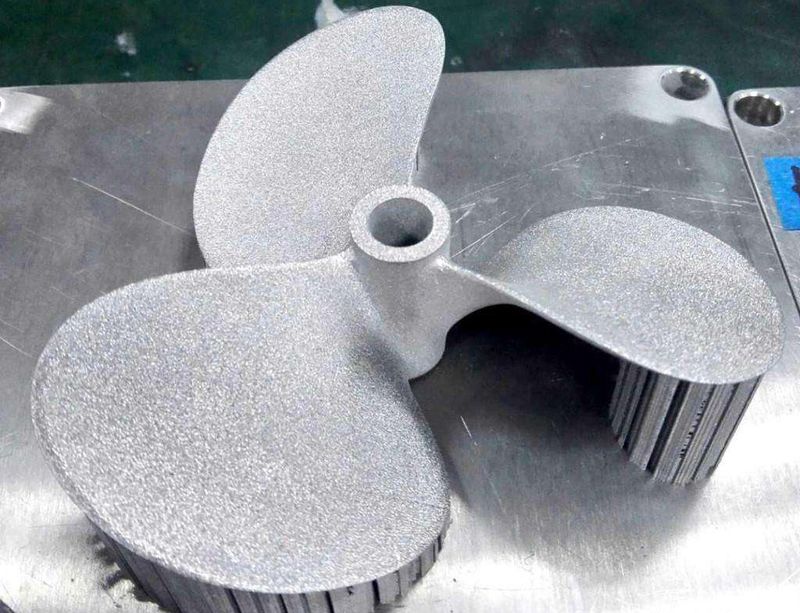
3D打印:金属粘结剂喷射BJT脱脂烧结
苏州工业设计知库站
2026-11-07 10:31:14
0 次浏览
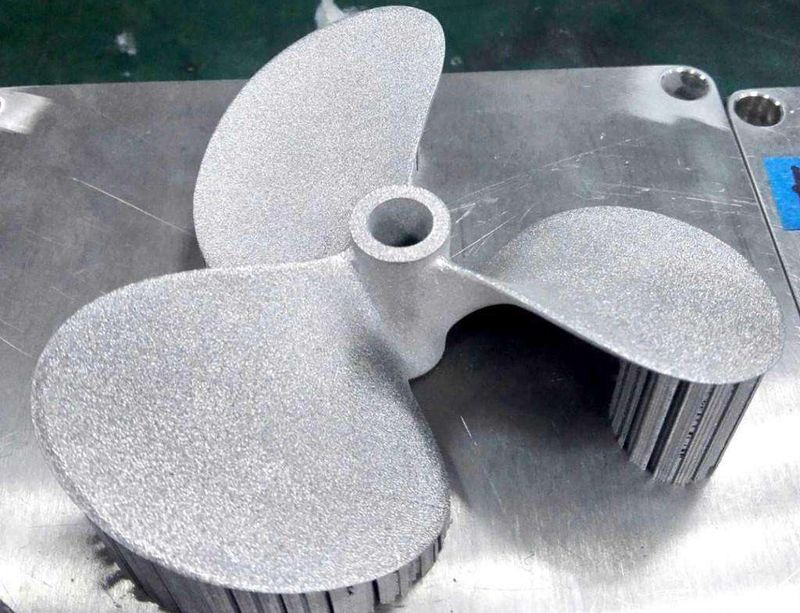
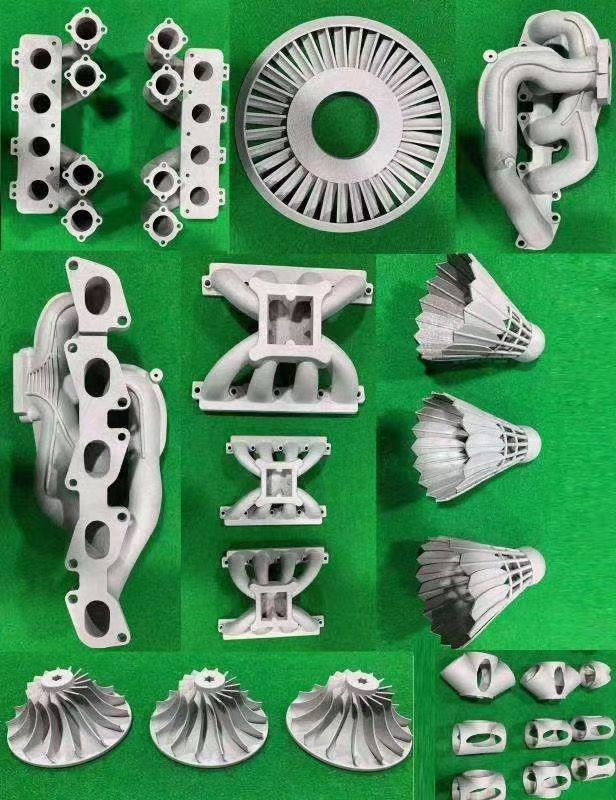
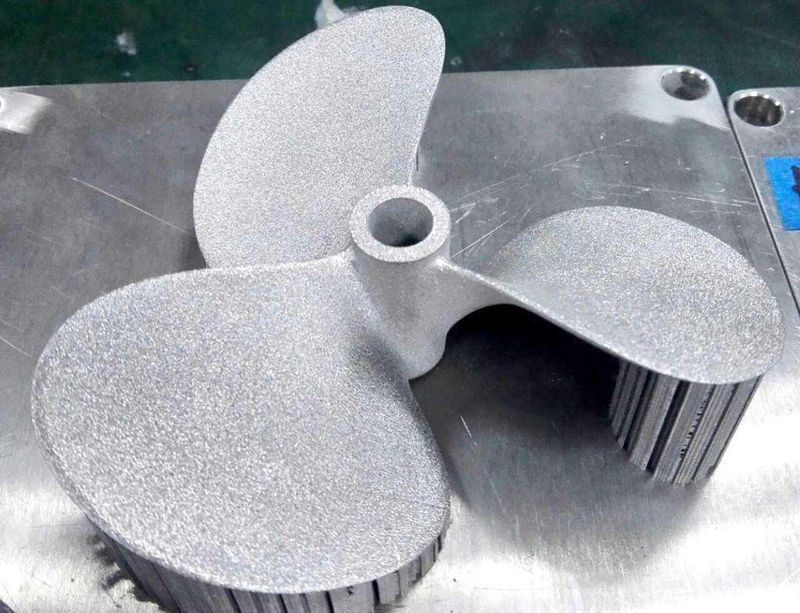
BJT 把"成形"和"致密化"拆成两台设备——打印只做出 50–65% 密度的素坯(强度约等于方糖),金属化靠炉子:线性收缩 15–20%、烧结
做这类设计时,哪些量化指标必须先看?
- 阶段:参数
- 打印(铺粉+喷粘结剂):层厚 **35–200 µm**(典型 **50–100 µm**);层厚须 ≥3× 粉末粒径 d₅₀(15 µm 粉 → t≈50 µm);喷头 1000–70000 喷嘴,液滴 5–80 pL,频率 10–50 kHz,车架速度 0.3–1 m/s
- 固化(Cure):**150–200 ℃** 交联粘结剂
- 去粉(Depowdering):未粘粉末可回收
- 脱脂(Debinding):热或催化烧除聚合物,渐升至 **400–600 ℃**
- 烧结(Sintering):不锈钢 **1200–1400 ℃**(约 0.9–1.0·T_m)
- 素坯密度:**50–65%** 理论密度(案例 ρ_green=**58%**)
- 烧结线性收缩:**15–20%**(体积 35–50%);厂商侧口径 **18–21%**,**Z 向因重力额外压实而收缩更大**;316L 案例 15% 线性收缩
- 烧结后密度:**95–97%(BJT)**;极端口径 **97–99.5%**;316L 可 **约 99%**,对标高端 MIM
- 孔隙形貌:典型 **<20 µm 小圆孔**;显微组织孪晶奥氏体,晶粒 **50–100 µm**
- 粘结剂饱和度:S = V_binder / V_void,目标 **60–80%**
- 层厚与速度:层时间 5–20 s;成形速度 **1000–12000 cm³/h**,为激光 PBF 的 **10–100×**
- 表面粗糙度:**Ra 3–5 µm**(另一口径烧结后 Ra 6–10 µm,比 L-PBF 粗)
- 最小特征:约 **200 µm**(受 50–80 µm 液滴限制)
- 壁厚上限:**≤10 mm**(脱脂时间随壁厚指数增长)
- 典型件尺寸:**5–50 mm**;大件易在脱脂/烧结阶段变形开裂
还有哪些需要重点把控?
- 烧结温度 1300 ℃ → 1390 ℃:密度 87.26% → **95.83%**;抗拉强度 567.53 MPa → **770 MPa**(**+35.68%**)。
还有哪些需要重点把控?
- 最成熟:**316L(1.4404)/ 17-4PH(1.4542)**
- 已可用:镍基、钴基、铜、钛合金
- 开发中:碳钢、硬质合金、贵金属
- **铝合金因烧结困难尚未量产**;镁合金暂不可用
- 粉末细,粒径 **5–20 µm**,目前以球形粉为主(非球形粉可显著降本,但系统支持有限)
还有哪些需要重点把控?
- **无需打印支撑**(粉末自支撑),但**烧结阶段仍可能需要工艺支撑**防变形
- 可做空心与内部流道、点阵结构;但素坯强度低 + 烧结变形会限制点阵尺寸与精度
- 去粉阶段对封闭腔的粉笼移除受限,素坯强度不足时会塌
- 几何偏差需多轮优化迭代,优化到位后**几何偏差重复性很高**
- 后处理补强:**HIP(1040–1200 ℃ / 100–200 MPa 惰性气体)**可消除残余孔隙,处理后可达甚至超过锻件力学性能
还有哪些需要重点把控?
- **优势**:无需支撑、残余应力低(打印阶段无熔化)、产能高、中等批量单件成本最低;316L 性能优于 ASTM A276 对钢棒的要求
- **短板**:收缩补偿依赖工艺经验、密度低于 PBF、大件受限、表面比 L-PBF 粗
- **竞争定位**:直接对标 **MIM,适用 100–10000 件**批量;低成本小件、汽车/医疗/工装与铜材应用正在放量
落到交付标准上该怎么讲?
金属粘结剂喷射把成形与致密化分开:打印阶段只做出密度 50% 至 65% 的素坯,随后经脱脂与 1200 至 1400 ℃ 烧结完成金属化,线性收缩 15% 至 20%(体积收缩 35% 至 50%),其中因重力压实,Z 方向收缩通常更大,因此模型必须在设计阶段就完成收缩补偿。烧结后密度可达 95% 至 99.5%,316L 件可接近 99%,性能对标高端金属注射成型;表面粗糙度 Ra 3 至 5 µm,最小特征约 0.2 mm。该工艺的主要限制是壁厚,推荐不超过 10 mm,因为脱脂时间随壁厚呈指数增长;零件尺寸以 5 至 50 mm 为主,过大的零件在烧结阶段容易变形。它适合 100 至 10000 件的中小批量金属功能件,是模具注射成型之外成本更优的一条路线。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。