3D打印:Ti6Al4V疲劳与HIP后处理
苏州工业设计知库站
2026-11-08 10:26:37
0 次浏览
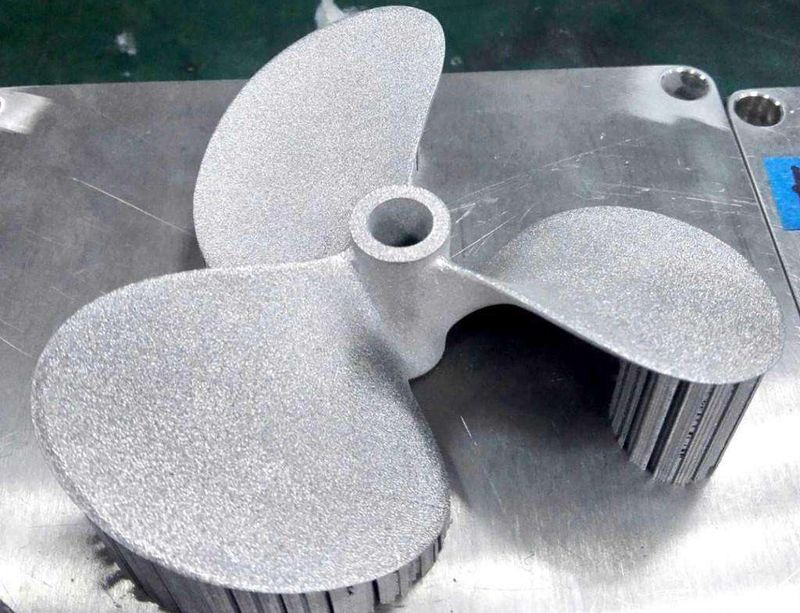
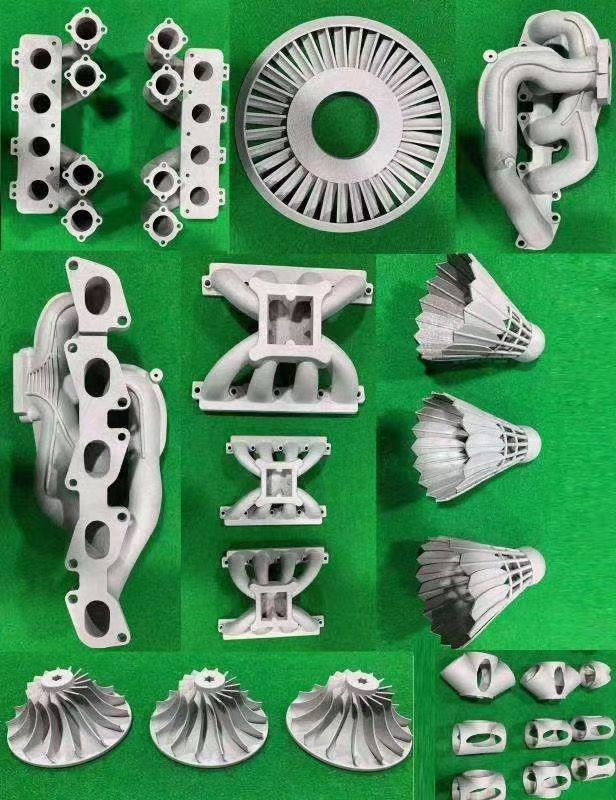
SLM Ti6Al4V 疲劳受内部孔隙 + 表面粗糙度双控;HIP 闭合孔隙,VHCF(10⁹) 由 as-built 150–285 MPa
还有哪些需要重点把控?
- 状态:疲劳强度(MPa)
- As-built(SLM 表面,HCF 10⁷):110–200
- As-built(VHCF 10⁹):150–285
- HIP 后(SLM 表面,VHCF 10⁹):400–500
- HIP + 机加工表面(HCF 10⁷):≥550
- 抛光 Ra0.5 μm:~500
- K_IC(HIP 后):44 → 71 MPa·m^0.5
- 各向异性:竖向打印比横向低约 40%;HIP 显著降低各向异性。
- 最优工艺:160 W / hatching 0.07 mm / 层厚 30 μm / 扫描 1000 mm/s。
- 合规强制:航空 ASTM F3001/F2924、EASA SC-AMCP-01;医疗 FDA 2024、EU MDR。
做这类设计时,哪些量化指标必须先看?
- 09-21 b07-6 称"HIP 疲劳 +5–8×"偏夸张;文献实测 HIP vs as-built 提升约 1.8–2.4×。**建议复核 b07-6 措辞**,对外承诺以"双威胁法 ≥550 MPa"为准。
还有哪些需要重点把控?
- 航空/医疗承力件把"HIP + 表面抛光"作标准后处理;提示热处理为医疗/航空强制合规项(ASTM/FDA/EU MDR),做差异化专业背书。
现场落地要盯住哪几步?
- > 沉淀自 03-每日情报/2026-09-24/采集-b07.md 条目4(zorapid / somicustomparts / 3d-printed.org / newayaerotech)。本卡原聚焦 Ti6Al4V 疲劳,此处补通用流程顺序——与"HIP 闭孔提疲劳"结论一致。
- **ISO/ASTM 52908 十步链(不可跳序)**:惰性控冷(<50°C、2–4h)→防爆清粉+筛分回收(>90%)→**基板应力退火(先退火再切件,最关键)**→线切割分离→支撑去除→(HIP)→材料级固溶时效→精密 CNC→表面精整(喷砂/振动/电解/激光抛光)→CT/着色/CMM 终检。跳序→不可逆翘曲/微裂/认证失败。
- **精度/表面链**:打印态 ±0.1mm 或 ±0.2%(小特征 ±0.05)→精加工 ±0.01–0.02mm;Ra 6–15µm→精整 <1µm;最小壁 0.4–0.6mm、最小孔 0.5mm(易熔闭)。
- **AlSi10Mg**:去应力退火 + 完整 T6(固溶+时效析出 Mg₂Si);HIP 只用于疲劳/防漏关键件(医疗/航空粉末一次性,工业件回收 >90%)。
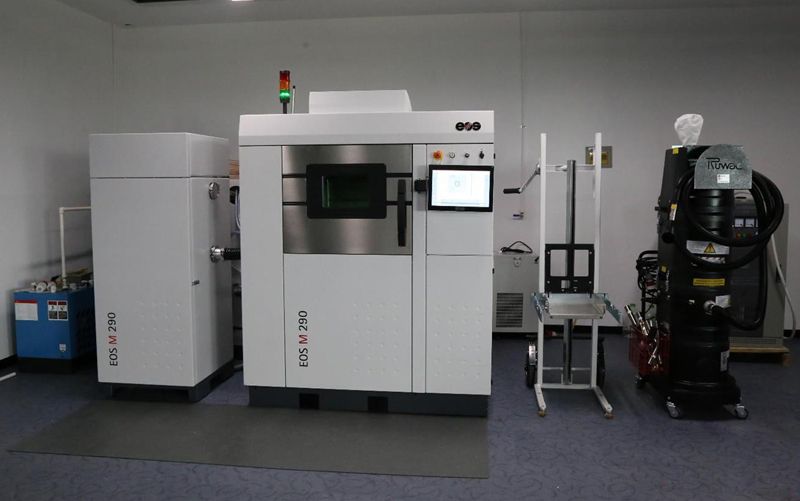
- **成本**:机台 $50k–2M+(高端 $2M–5M+)、粉末 $10–50/kg;"打印几天、后处理几周",报价须含后处理链。
验收清单与常见误区有哪些?
- 量化指标「状态:疲劳强度(MPa)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「As-built(SLM 表面,HCF 10⁷):110–200」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「As-built(VHCF 10⁹):150–285」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「HIP 后(SLM 表面,VHCF 10⁹):400–500」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「HIP + 机加工表面(HCF 10⁷):≥550」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「抛光 Ra0.5 μm:~500」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「K_IC(HIP 后):44 → 71 MPa·m^0.5」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 执行要点「各向异性:竖向打印比横向低约 40%;HIP 显著降低各向异性。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「最优工艺:160 W / hatching 0.07 mm / 层厚 30 μm / 扫描 1000 mm/s。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「合规强制:航空 ASTM F3001/F2924、EASA SC-AMCP-01;医疗 FDA 2024、EU MDR。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「09-21 b07-6 称"HIP 疲劳 +5–8×"偏夸张;文献实测 HIP vs as-built 提升约 1.8–2.4×。**建议复核 b07-6 措辞**,对外承诺以"双威胁法 ≥550 MPa"为准。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「航空/医疗承力件把"HIP + 表面抛光"作标准后处理;提示热处理为医疗/航空强制合规项(ASTM/FDA/EU MDR),做差异化专业背书。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「> 沉淀自 03-每日情报/2026-09-24/采集-b07.md 条目4(zorapid / somicustomparts / 3d-printed.org / newayaerotech)。本卡原聚焦 Ti6Al4V 疲劳,此处补通用流程顺序——与"HIP 闭孔提疲劳"结论一致。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**ISO/ASTM 52908 十步链(不可跳序)**:惰性控冷(<50°C、2–4h)→防爆清粉+筛分回收(>90%)→**基板应力退火(先退火再切件,最关键)**→线切割分离→支撑去除→(HIP)→材料级固溶时效→精密 CNC→表面精整(喷砂/振动/电解/激光抛光)→CT/着色/CMM 终检。跳序→不可逆翘曲/微裂/认证失败。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。