3D打印:砂型无模铸造的关键工艺控制与验收口径
苏州工业设计知库站
2026-11-05 14:41:02
0 次浏览
3D打印:3DP 砂型打印把"开模"这一步整个删掉:砂型/砂芯尺寸,关键参数如 0.3mm 需纳入量化设计与验收管控。
3D打印中,做这类设计时,哪些量化指标必须先看?
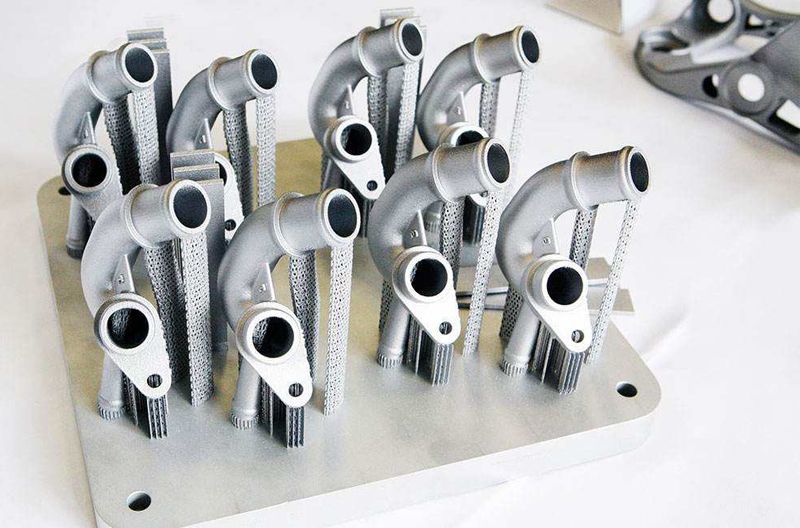
- 尺寸精度:±0.3mm(砂芯 ±0.1–0.2mm)(±1–2mm)
- 首件周期:3–7 天(缸体案例 10 天)(30 天以上)
- 小批量成本:无模具费,按件计(模具费数万至百万元)
- 发气量:≤10ml/g(低发气减少气孔)(视砂芯拼装)
- 铸件表面:Ra 低于 12.5(部分内腔可比肩精铸)(Ra 12.5–25)
- 砂型抗拉强度:可达 2MPa(视工艺)
- 经济临界:1–100 件 3DP 占优;>1000 件传统开模占优(—)
做这类设计时,哪些量化指标必须先看?

- 发动机缸体(HT250):传统 1 个多月 → 3DP 砂型 10 天交付,周期缩短 2/3、成本降 30%(经济日报·欣鑫铸造)
- 航空涡轮壳体:3 个月试制 → 3 周内出铸铝毛坯,效率提升 >70%(隆源成型)
- 缸盖研发:新品开发费 100–200 万元 → 5–8 万元;改型只改三维数据(三帝科技 3DPTek)
- 复杂流道砂芯:一体成型免拼装,避免错箱披缝;型芯可铸最薄约 1mm(大件建议关键壁厚 10–15mm)
现场落地要盯住哪几步?
- 与熔模铸造分工:大件/内腔复杂/铸铁铸铝 → 3DP 砂型;小型高精度不锈钢/高温合金 → 熔模(见库内熔模卡)
- 砂型透气性与传统砂型有差异,浇注参数需按打印砂调整
- 混合路线:复杂内腔打印砂芯 + 外部砂型传统制作,兼顾成本与交期
- 铸件力学性能与传统铸造基本一致(由材料与冷却速度决定,与制型方式无关)
哪些场景该用、哪些要避开?
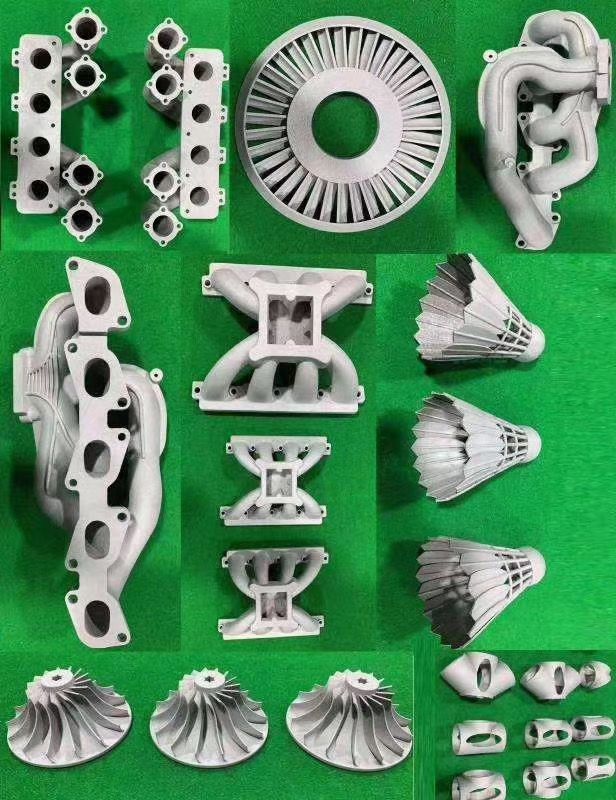
- 研发样件与台架件、发动机缸体缸盖/涡轮壳、液压阀体内流道、大型泵阀单件、小批量多品种铸件。
落到交付标准上该怎么讲?
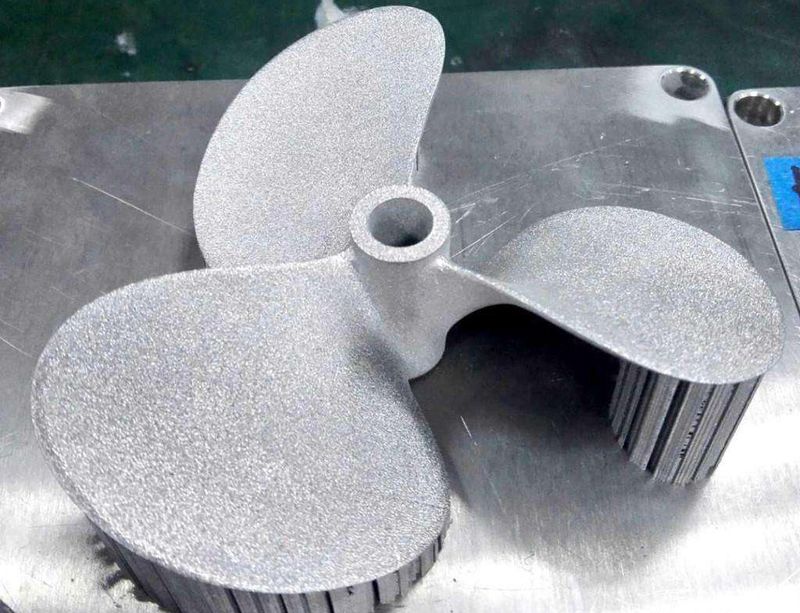
金属零件的小批量验证长期面临"开模贵、周期长"的两难。我们采用 3D 打印砂型无模铸造方案:直接由三维数据打印砂型与砂芯,免去木模与金属模具环节,砂型尺寸精度达 ±0.3 毫米,复杂内腔砂芯一体成型、无拼装错位。典型交付周期为 3–7 天出件,复杂缸体类铸件 10 天内完成,新品开发投入由传统开模的数十万至上百万元降至数万元级,设计变更仅需修改数据。铸件力学性能与传统砂型铸造一致,配合低发气砂芯减少气孔缺陷,适用于发动机缸体缸盖、液压阀体、涡轮壳体及 1–100 件的小批量多品种金属件验证。
验收清单与常见误区有哪些?
- 量化指标「尺寸精度:±0.3mm(砂芯 ±0.1–0.2mm)(±1–2mm)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「首件周期:3–7 天(缸体案例 10 天)(30 天以上)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「小批量成本:无模具费,按件计(模具费数万至百万元)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「发气量:≤10ml/g(低发气减少气孔)(视砂芯拼装)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「铸件表面:Ra 低于 12.5(部分内腔可比肩精铸)(Ra 12.5–25)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「砂型抗拉强度:可达 2MPa(视工艺)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「经济临界:1–100 件 3DP 占优;>1000 件传统开模占优(—)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 执行要点「发动机缸体(HT250):传统 1 个多月 → 3DP 砂型 10 天交付,周期缩短 2/3、成本降 30%(经济日报·欣鑫铸造)」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「航空涡轮壳体:3 个月试制 → 3 周内出铸铝毛坯,效率提升 >70%(隆源成型)」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「缸盖研发:新品开发费 100–200 万元 → 5–8 万元;改型只改三维数据(三帝科技 3DPTek)」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「复杂流道砂芯:一体成型免拼装,避免错箱披缝;型芯可铸最薄约 1mm(大件建议关键壁厚 10–15mm)」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「与熔模铸造分工:大件/内腔复杂/铸铁铸铝 → 3DP 砂型;小型高精度不锈钢/高温合金 → 熔模(见库内熔模卡)」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「砂型透气性与传统砂型有差异,浇注参数需按打印砂调整」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「混合路线:复杂内腔打印砂芯 + 外部砂型传统制作,兼顾成本与交期」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。