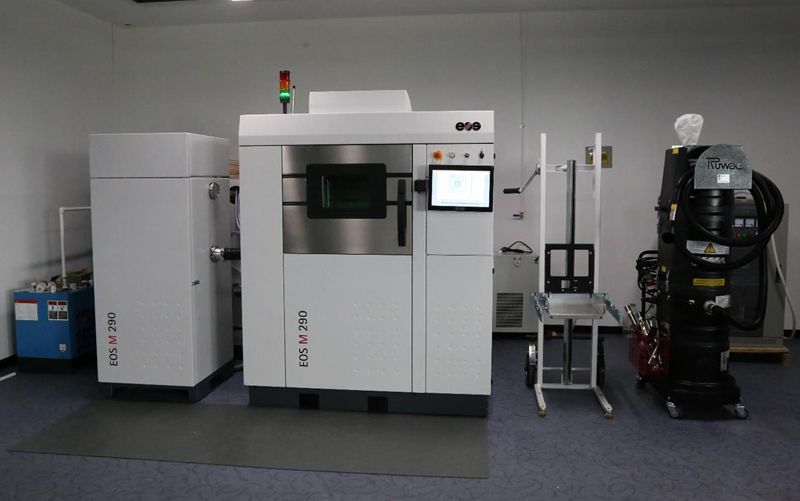
3D打印:EBM电子束熔融Ti6Al4V与SLM选型
苏州工业设计知库站
2026-11-05 14:40:23
0 次浏览
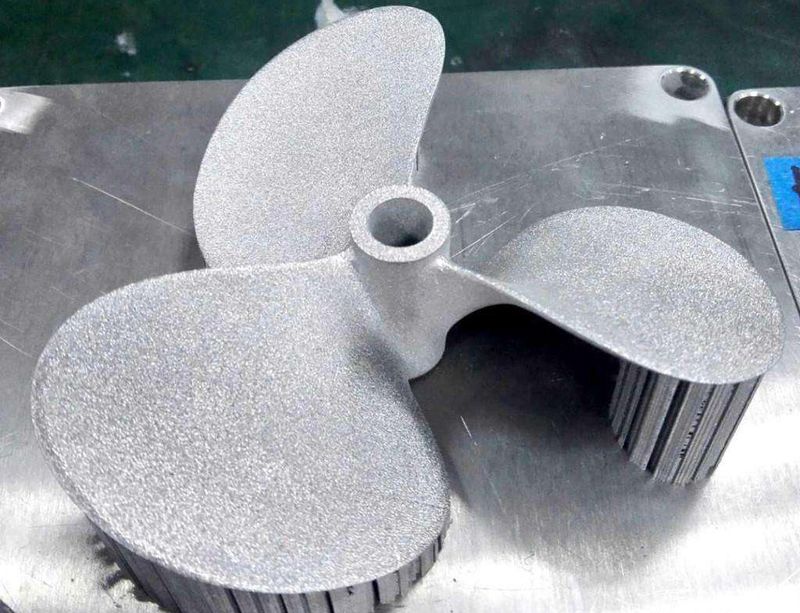
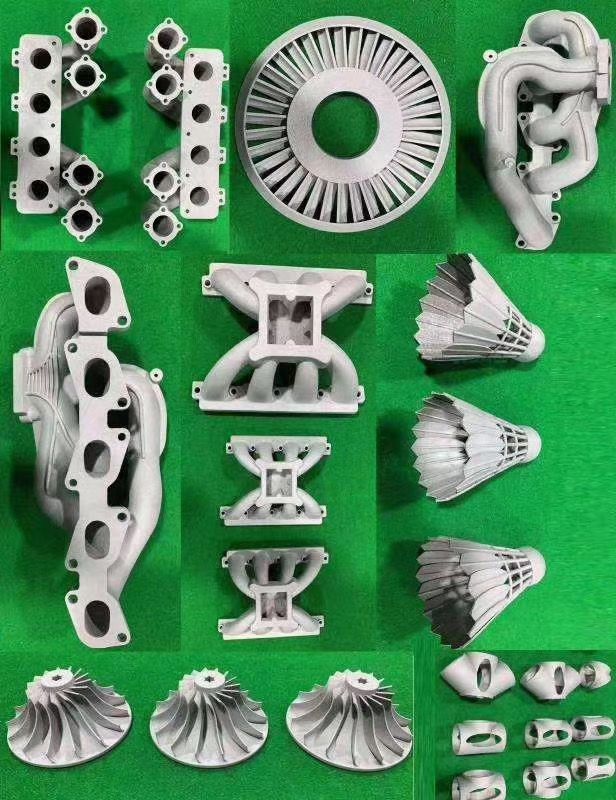
3D打印:EBM(真空 + 基板高温预热)换低残余应力与高延展性,关键参数如 1200 MPa 需纳入量化设计与验收管控。
3D打印中,现场落地要盯住哪几步?
- 力学:SLM as-built UTS 1150–1200 MPa/延伸 6–9%;EBM UTS 1050–1200 MPa/延伸 15–25%(文献 2% 值系粉末氧 >0.34% 所致);屈服两者 1000–1100 MPa。
- 硬度:SLM ~400 HV(as-built)、EBM 370–490 HV;薄壁/空心结构快冷可再高 ~40%。
- ASTM F136-13:屈服 ≥795 MPa、抗拉 ≥860 MPa、延伸 ≥10%——EBM as-built 唯一直接达标路线。
- 孔隙率:SLM/EBM 后处理样本均 <0.2%;EBM 得粗大 Widmanstätten 片层,SLM as-built 为针状 α' 马氏体(需热处理分解)。
- 残余应力/疲劳:AM 件疲劳低于锻件(残余拉应力+粗糙+孔隙);EBM 高预热显著降应力、疲劳略低于锻件但显著优于 SLM/DED;SLM 须 HIP+表面处理(配合 09-22 SLM Ti64 疲劳卡:HIP 后 VHCF 150–285→400–500 MPa)。
- 工艺形态:EBM 粗粉 50–150 μm、支撑少;SLM 细粉层薄、精度 ±0.05–0.2 mm、Ra ~15 μm。
- 腐蚀/生物:SLM 耐蚀优于 EBM(Rct ~4.45×10⁶ Ω·cm²);21 天 SBF 均生成 Ca-P 沉积;接触角 EBM 99.87° vs SLM 84.45°(润湿性影响细胞附着设计)。
还有哪些需要重点把控?
- 交付"EBM vs SLM 选型表":植入类→EBM(+热处理/HIP/HA 涂层)保 F136 延伸率;结构类→SLM 保强度/表面。与 09-19 多孔钛卡(孔径 300–600 μm)组合成"植入物增材能力包"。
验收清单与常见误区有哪些?
- 执行要点「力学:SLM as-built UTS 1150–1200 MPa/延伸 6–9%;EBM UTS 1050–1200 MPa/延伸 15–25%(文献 2% 值系粉末氧 >0.34% 所致);屈服两者 1000–1100 MPa。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「硬度:SLM ~400 HV(as-built)、EBM 370–490 HV;薄壁/空心结构快冷可再高 ~40%。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「ASTM F136-13:屈服 ≥795 MPa、抗拉 ≥860 MPa、延伸 ≥10%——EBM as-built 唯一直接达标路线。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「孔隙率:SLM/EBM 后处理样本均 <0.2%;EBM 得粗大 Widmanstätten 片层,SLM as-built 为针状 α' 马氏体(需热处理分解)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「残余应力/疲劳:AM 件疲劳低于锻件(残余拉应力+粗糙+孔隙);EBM 高预热显著降应力、疲劳略低于锻件但显著优于 SLM/DED;SLM 须 HIP+表面处理(配合 09-22 SLM Ti64 疲劳卡:HIP 后 VHCF 150–285→400–500 MPa)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「工艺形态:EBM 粗粉 50–150 μm、支撑少;SLM 细粉层薄、精度 ±0.05–0.2 mm、Ra ~15 μm。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「腐蚀/生物:SLM 耐蚀优于 EBM(Rct ~4.45×10⁶ Ω·cm²);21 天 SBF 均生成 Ca-P 沉积;接触角 EBM 99.87° vs SLM 84.45°(润湿性影响细胞附着设计)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「交付"EBM vs SLM 选型表":植入类→EBM(+热处理/HIP/HA 涂层)保 F136 延伸率;结构类→SLM 保强度/表面。与 09-19 多孔钛卡(孔径 300–600 μm)组合成"植入物增材能力包"。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。