3D打印:WAAM电弧增材制造的关键工艺控制与验收口径
苏州工业设计知库站
2026-11-11 10:21:09
0 次浏览
WAAM(电弧增材)用焊接电弧熔丝"堆"出大尺寸金属件,沉积率是粉末床工艺的十倍级、材料利用率近 100%,代价是毫米级精度——它专攻"大结构近
现场落地要盯住哪几步?
- **沉积率**:**1–10 kg/h**(典型 0.8–3.5 kg/h,随材料/工艺);为 SLM 粉末床的数十倍。
- **层高**:**1–5 mm/层**;**成形公差 ±1–2 mm**,功能面必须 CNC 后处理。
- **材料利用率**:丝材近 **100% 利用**,比从锻坯切削 **省料 60–90%**(buy-to-fly 比可低至 1.2)。
- **能源效率**:电弧约 **80–90%**,远高于激光粉末床的 **2–5%**。
- **设备成本**:六轴机器人+电源+焊枪约 **£90k** 级,远低于大型 SLM 设备。
- **材料**:Ti-6Al-4V、钢(低/不锈钢/模具钢)、铝(2xxx/5xxx)、Inconel 625/718、铜合金。
- **局限**:表面波纹粗糙、热变形大、各向异性;须后处理(热处理+机加)。
做这类设计时,哪些量化指标必须先看?
- 沉积率:1–10 kg/h(典型 0.8–3.5)(十倍于 SLM)
- 层高:1–5 mm
- 成形公差:±1–2 mm(需后机加)
- 材料利用率:≈100%(省料 60–90%)
- 电弧能效:80–90%(激光床 2–5%)
哪些场景该用、哪些要避开?
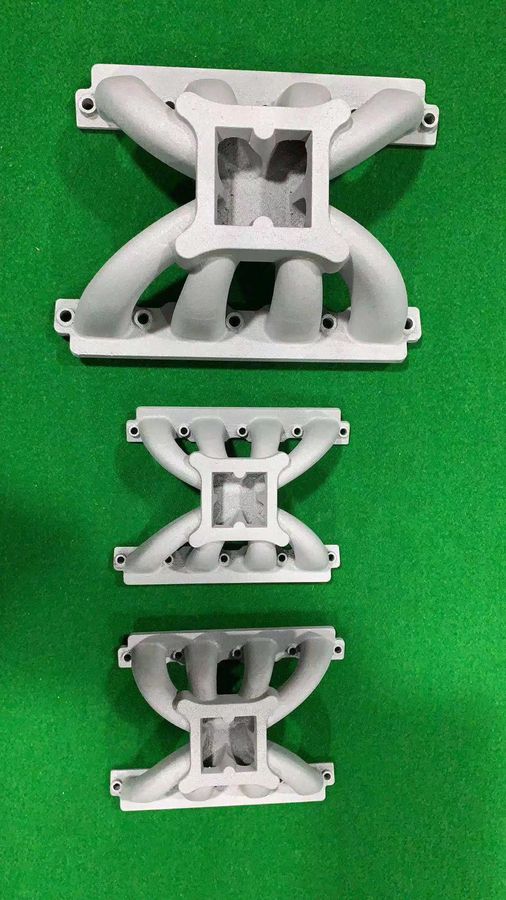
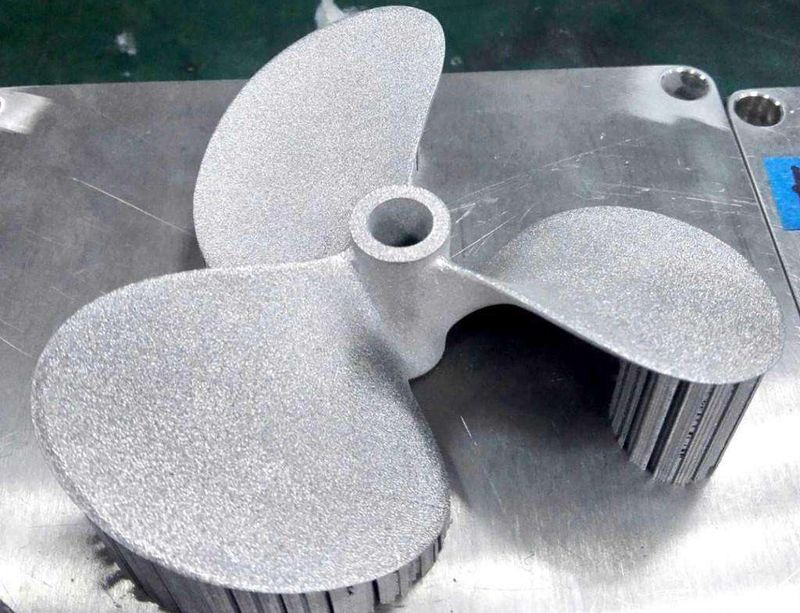
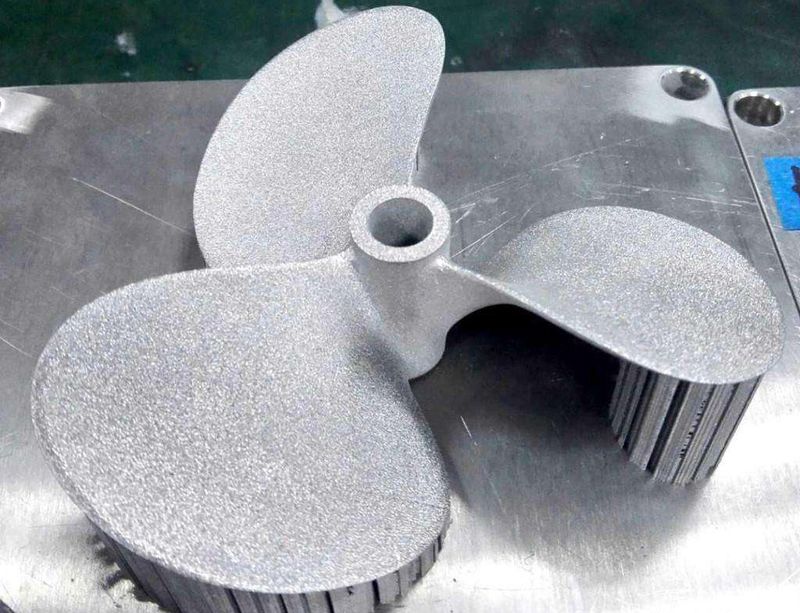
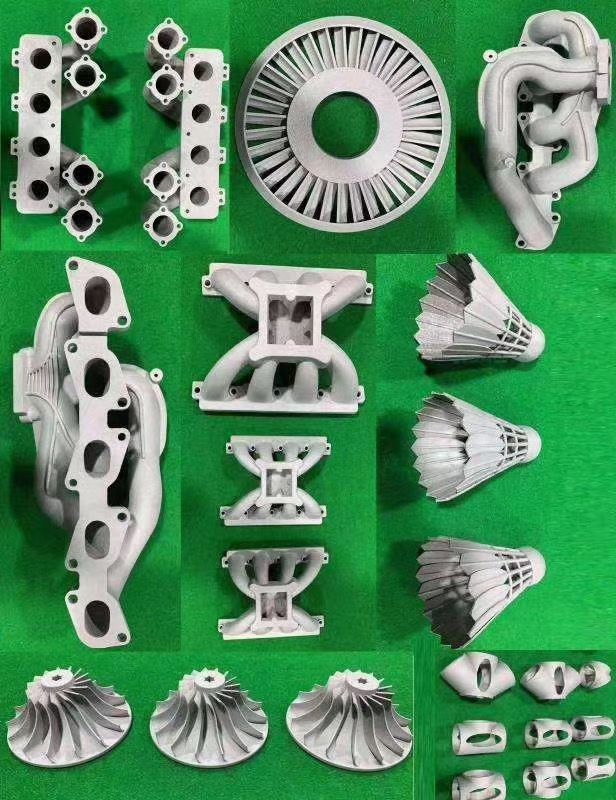
- 大尺寸结构件(翼梁、肋板、舱体、阀门体、模具镶块、船舶螺旋桨)近净成形与修复再制造。
落到交付标准上该怎么讲?
WAAM(电弧增材)用电弧熔丝堆出大尺寸金属件,沉积率 1–10 kg/h、为粉末床工艺的数十倍,丝材利用率近 100%、比锻坯切削省料 60–90%,电弧能效达 80–90%;代价是毫米级精度(±1–2 mm)需 CNC 后处理。它专攻翼梁、舱体、阀门体与模具镶块等"大结构近净成形",在备件应急与降买飞比上优势明显,是金属增材里与 SLM 互补的大尺寸方案。
验收清单与常见误区有哪些?
- 量化指标「沉积率:1–10 kg/h(典型 0.8–3.5)(十倍于 SLM)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「层高:1–5 mm」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「成形公差:±1–2 mm(需后机加)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「材料利用率:≈100%(省料 60–90%)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「电弧能效:80–90%(激光床 2–5%)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 执行要点「**沉积率**:**1–10 kg/h**(典型 0.8–3.5 kg/h,随材料/工艺);为 SLM 粉末床的数十倍。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**层高**:**1–5 mm/层**;**成形公差 ±1–2 mm**,功能面必须 CNC 后处理。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**材料利用率**:丝材近 **100% 利用**,比从锻坯切削 **省料 60–90%**(buy-to-fly 比可低至 1.2)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**能源效率**:电弧约 **80–90%**,远高于激光粉末床的 **2–5%**。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**设备成本**:六轴机器人+电源+焊枪约 **£90k** 级,远低于大型 SLM 设备。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**材料**:Ti-6Al-4V、钢(低/不锈钢/模具钢)、铝(2xxx/5xxx)、Inconel 625/718、铜合金。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**局限**:表面波纹粗糙、热变形大、各向异性;须后处理(热处理+机加)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「大尺寸结构件(翼梁、肋板、舱体、阀门体、模具镶块、船舶螺旋桨)近净成形与修复再制造。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。