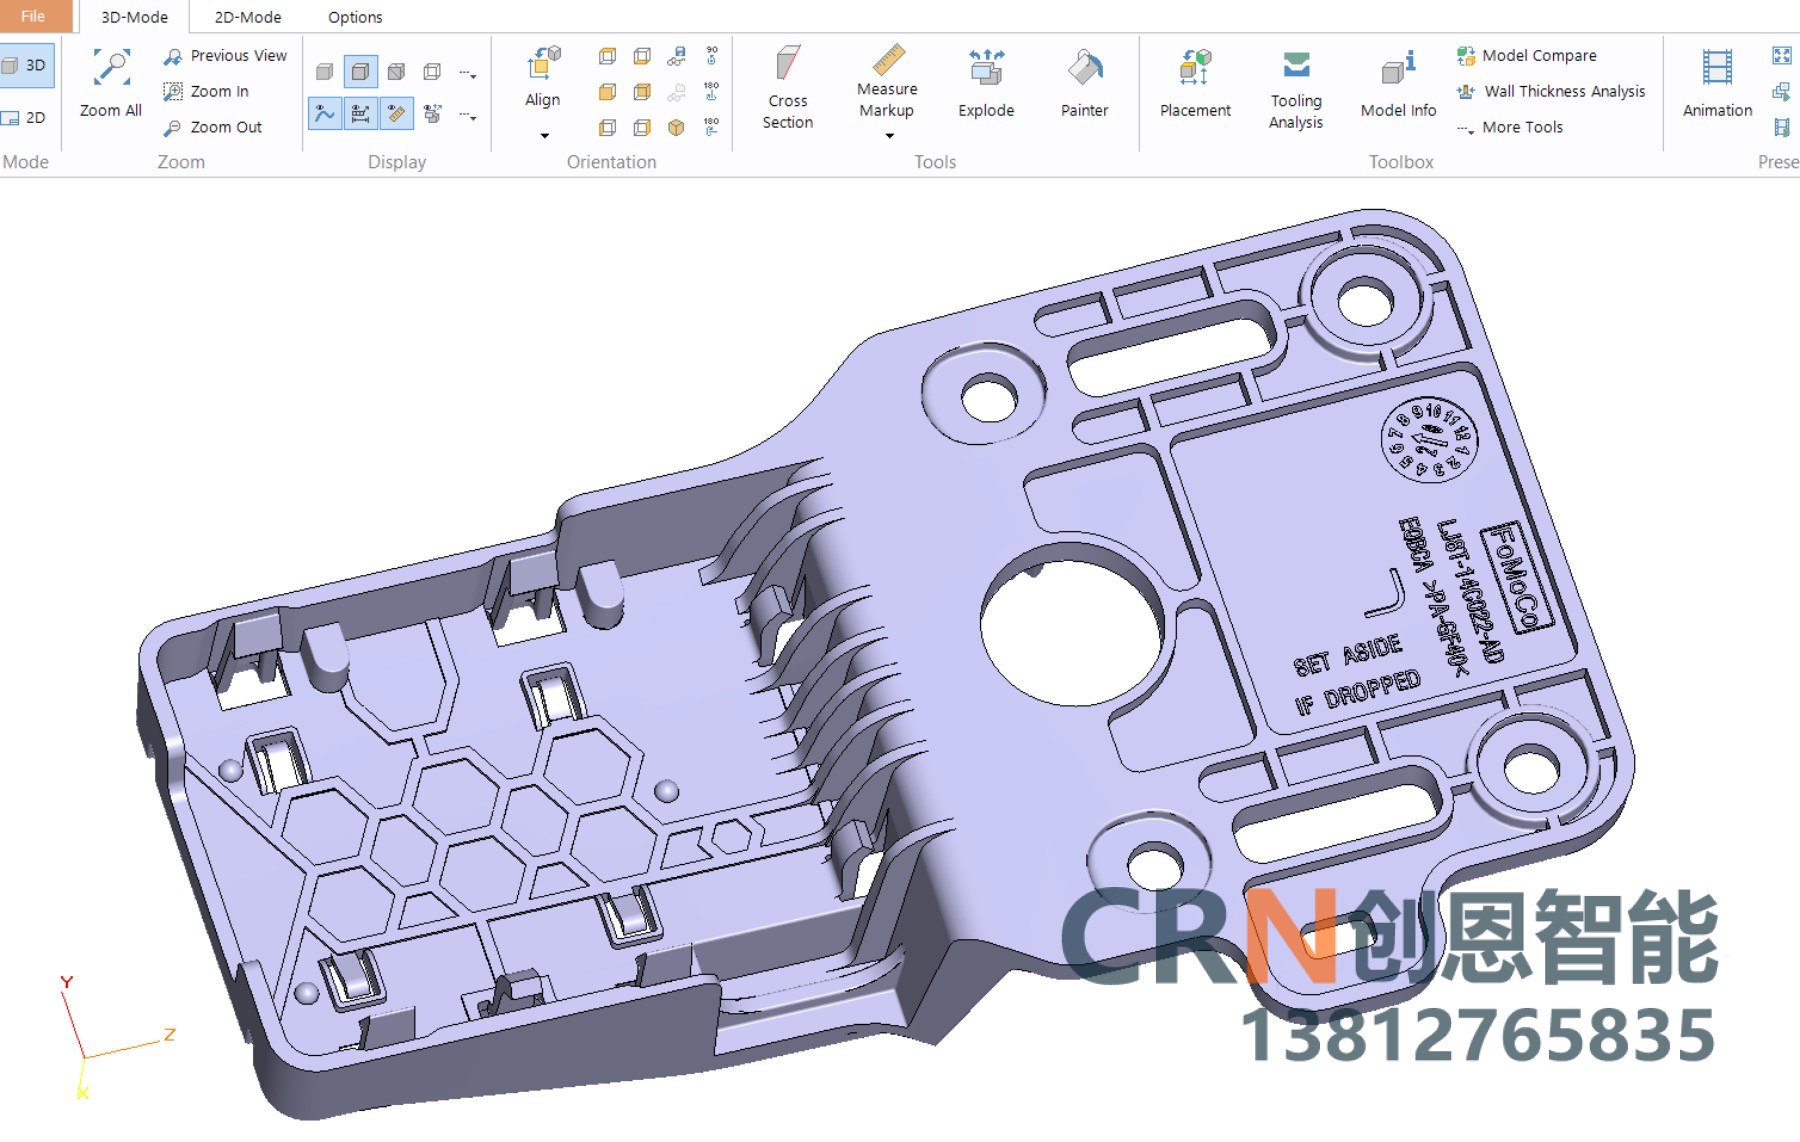
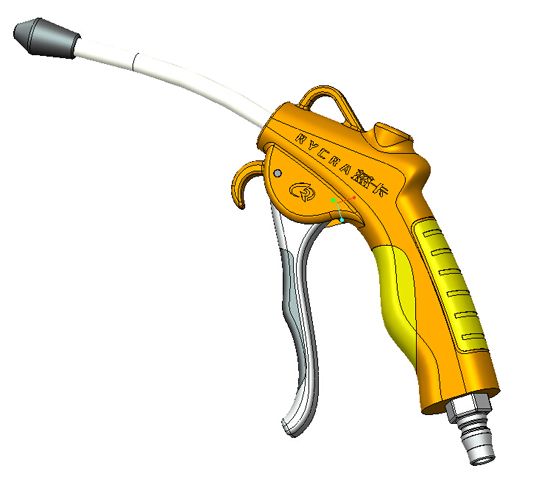
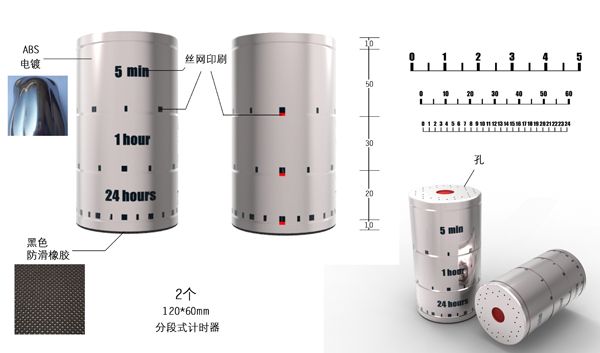
本文以 62 组高频问答拆解快速成型与3D打印CNC领域从材料选型、结构可行到量产认证的关键控制点,供企业在方案阶段前置排查风险、把成本与良率锁
用增材/减材快速做实物样件,验证外观/结构/装配,缩短开发周期。
3D 打印(SLA/SLS/FDM/MJF/SLM)、CNC 手板、真空复模(硅胶模小批)。
紫外激光固化液态树脂,精度高表面好,适合外观/装配件,脆怕晒。
激光烧结尼龙粉,无需支撑,强韧耐温,适合功能件小批。
丝材层层熔积,便宜通用,精度与表面一般,适合验证/夹具。
喷药剂+红外熔融尼龙,速度快均一,适合小批功能件。
激光熔融金属粉(铝/钛/钢/镍),做复杂金属件,贵。
喷光敏树脂固化,可多材料/彩色,表面佳,适合外观验证。
用数控机床铣/车削真实材料(ABS/铝/钢),强度真、表面好。
复杂异形/小件 3D 打印快,强度/材料真/大件 CNC 更稳。
3D 打印悬空处需支撑防塌陷,后处理去除,影响表面与精度。
树状/易拆支撑、接触点小,优化朝向减打磨。
打印层层堆积纹路,影响外观,后处理打磨/喷漆/化学抛光。
层间弱于层内,受力件注意取向,功能件做方向验证。
冷却不均导致变形,加裙边/raft、控温、优化朝向缓解。
吸湿变韧尺寸微变,受潮件烘干再用,尺寸敏感件控湿度。
硅胶模浇聚氨酯,小批(数十件)复制,成本低周期短。
尼龙打印/MJF 或真空复模,量大转注塑更省。
模具前用小批快速供货验证市场,避免早开模压库存。
打磨、喷漆、电镀(特殊)、丝印、抛光、阳极(金属 CNC)。
UV 后固化提强度稳定尺寸,未固化件软易变形。
打印前数模需封闭无破面,否则漏水/失败,用修复软件检查。
模型非水密、支撑不足、参数错、料潮、平台不平。
太薄打印裂/变形,SLA 约 0.6–1mm 起,按工艺定。
一般 ±0.1–0.3mm 或 %尺寸,功能配合留余量,后加工精修。
复杂内冷/轻量结构可,但表面/精度/成本不如机加,常混合。
去支撑、清粉、打磨、热处理、表面强化,决定最终品质。
外观 ABS/PMMA,强度尼龙/PC,金属铝/钢,按验证目的。
超大件分块打印胶合,注意定位与接缝强度。
改朝向减支撑/层纹/变形,影响精度与后处理量。
透明树脂+打磨抛光+清漆,或 CNC 亚克力抛光,难达玻璃透。
TPU/软树脂做软胶件,注意支撑与变形。
PolyJet/石膏彩打,做彩色外观/医疗模型,强度一般。
尼龙/MJF 可轻受力,树脂脆慎受力,金属打印可受力。
硅胶/树脂/铝模小批,周期短成本低,量小首选。
双组份浇入模腔反应成型,做大件小批(如汽车件)。
选对工艺、少后处理、合并批次、简化结构,避免一味高精度。
第一轮样件,验证概念/体量/装配,不求表面完美。
验证结构/强度/装配/散热,材料与工艺接近量产。
验证造型/配色/手感,重表面与 CMF,材料可非量产。
树脂吸光/热变,尼龙吸湿,金属热处理稳;尺寸件标注环境。
SLS/MJF 打印后取件清内部粉,复杂腔难清,设计留孔。
钳/水刀/超声/化学,金属支撑线切割/电火花。
CNC 高(±0.02–0.05),3D 打印 ±0.1–0.3,配合选 CNC。
同版多件省时省料,注意朝向一致与支撑互不干涉。
约 15–25 模次,过次数变形,适合小批验证。
医疗/食品/航空需材料合规(生物相容/阻燃),选型看证书。
树脂微孔需浸渍/涂层,尼龙渗需处理,金属可密封。
打印可做点阵减重吸能,医疗/航天常用,机加难做。
层厚小精度高但慢,按需求选层厚。
概念→外观手板→功能手板→小批→开模,逐级降风险。
利用打印优势(拓扑/随形冷却/一体),避开悬空/应力。
模具内打印随形水路,均匀冷却提良率缩周期,注塑模具常用。
树脂打磨抛光可近镜面,尼龙难,金属需后处理。
水密检查、参数模板、设备维护、环境稳,降废。
打印/复模通常 2–7 天,CNC 1–3 天,急件可加急。
件使用温度上限,尼龙/金属高,树脂低,按工况选。
去支撑留点痕,打磨/填补,外观面选少支撑朝向。
能,树脂/尼龙打磨后喷漆,注意附着力(底漆/处理)。
把工业设计干货从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
通常四步:需求定义,冻结场景、功能、成本、周期和法规;方案设计,出两到三个方向并附工艺可行性与成本粗估;结构细化,做拆件、壁厚、装配、公差与材料确认;样机验证,分轮次查装配、运动、外观并闭环问题清单。每一阶段冻结后再往下走,返工最少。
看四条:分模能不能开,有没有倒扣、脱模方向是否统一;装配够不够空间,螺钉、线束、运动件会不会打架;工艺能不能做,表面处理与公差是否匹配产线能力;成本够不够,材料与工序数是否落在目标售价内。方案评审时这四条逐条过一遍,后期风险大幅下降。
至少要完成装配轮、运动轮、外观轮三轮验证,且问题清单上的遗留项全部评估并签字确认可接受才放行。带病开模是最贵的省钱方式——问题会在试产时以十倍代价回来。冻结开模的标准很朴素:清单归零,或者每一项都有明确的可接受理由和责任人。