模具化批量生产设计的核心约束集中在安全、合规与体验三条线上,本文以 62 组高频问答拆解从材料选型、结构可行到量产认证的关键控制点,供企业在方案
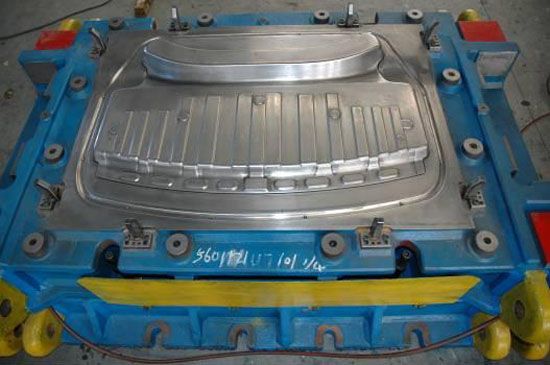
用注塑/压铸/冲压/钣金模具大批量稳定出件,单件成本随量下降。
型腔/型芯、浇口流道、顶出、冷却、滑块/斜顶、模架。
首模打样验证,T1 看成型,后续调参/改模至合格。
简单 2–3 次,复杂 3–5+,改模次数影响交期与费。
塑料冷却后体积收缩比例(0.2%–2%),模具尺寸按料放大补偿。
熔融料进型腔的口,位置/大小影响流痕/熔接线/缩水。
料从机筒到浇口的通道,热流道省料快,冷流道废料。
流道保温不凝固,无料把、周期短、省料,模具贵维护高。
流道随件冷固成料把,需修剪回收,模具简单成本低。
开模顶针/顶块推出件,顶痕需在非外观面。
侧向抽芯机构,用于倒扣/侧孔,增模具复杂与成本。
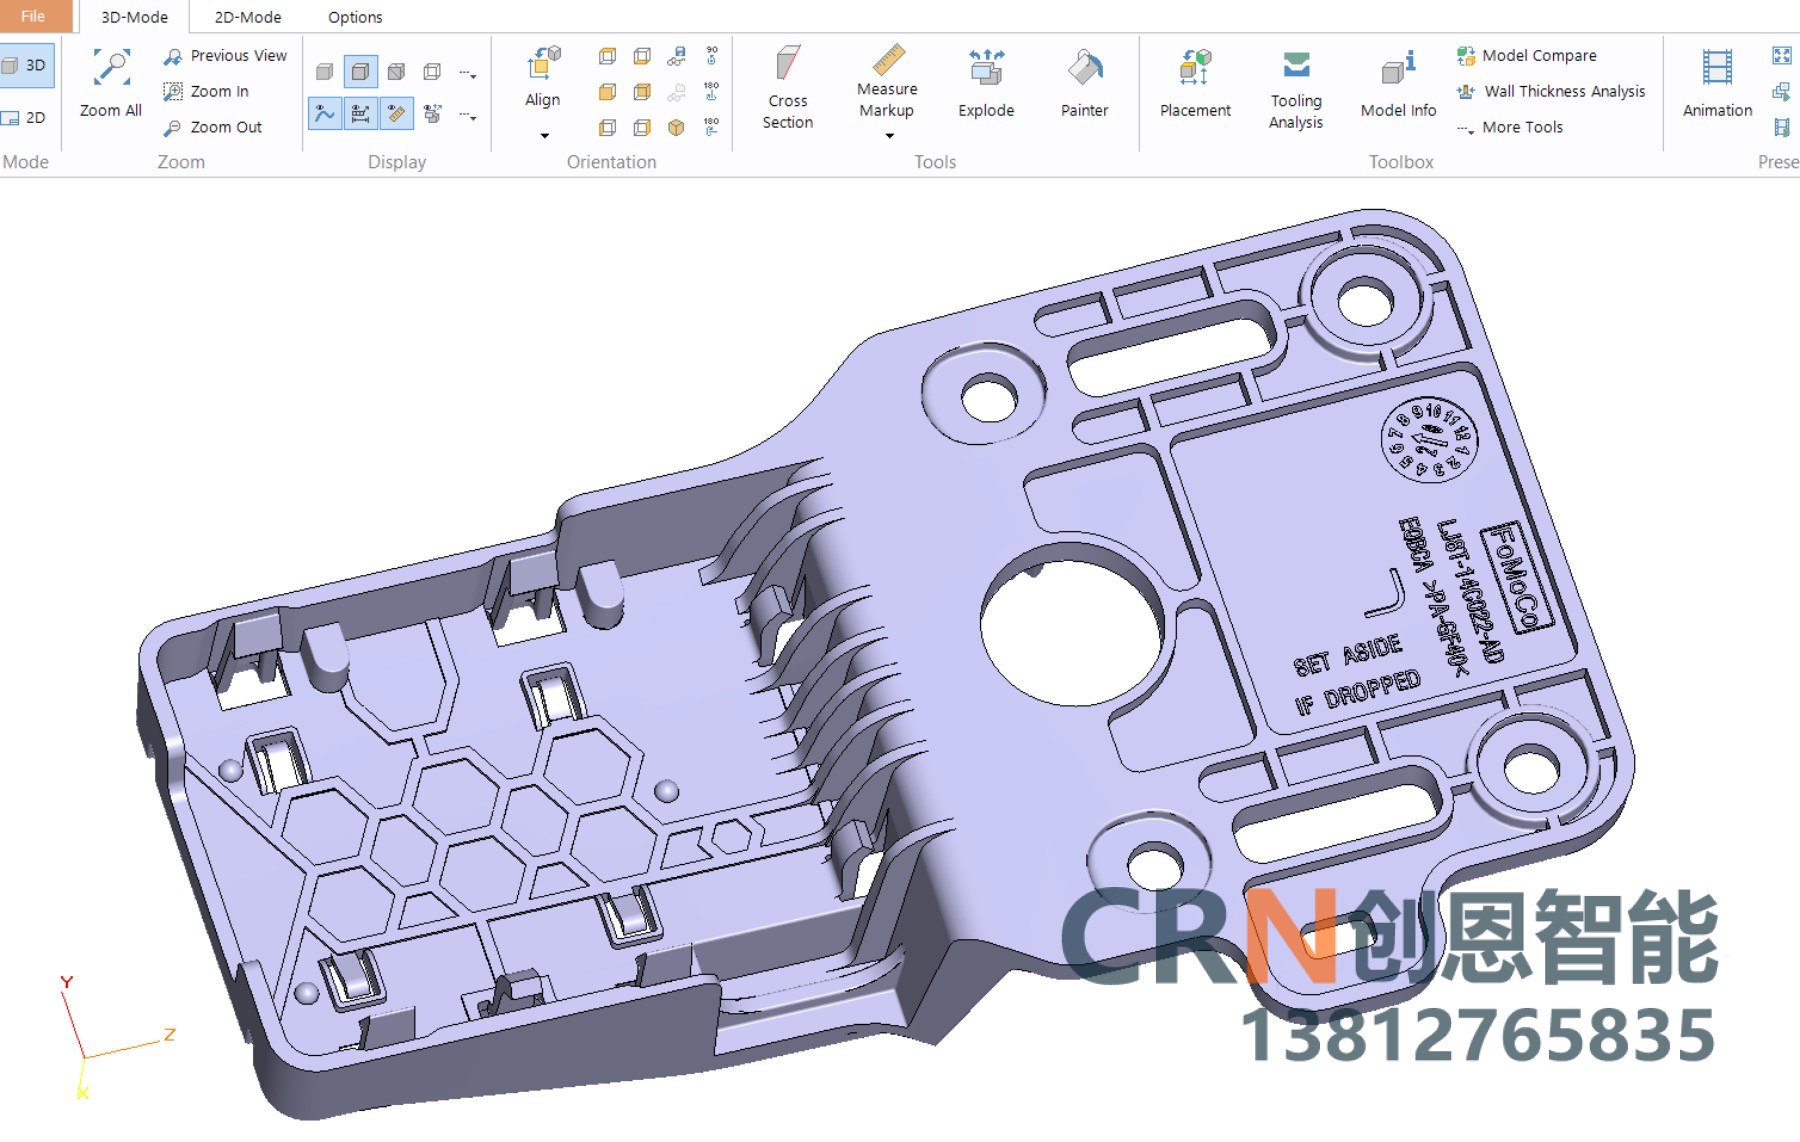
型腔侧壁斜度保证出模,外观面 1°–3°。
模具蚀纹做表面细纹,隐藏瑕疵提手感,需顺脱模。
模具表面光洁度,高光件需高抛,成本升。
型腔用钢(738/718H/S136),按寿命/腐蚀选。
如 30万/50万/100万模,按量选材质与硬度。
评审拔模/分模/抽芯/缩水/外观,列风险与改模建议。
末端气排不出烧焦,需加排气槽/改浇口。
分模面溢料,锁模不足/磨损,需研配/换件。
厚壁冷却收缩凹,减胶/加筋/优化保压。
两股料汇合线,外观/强度弱,移非可视面或调工艺。
料含气/水,烘干不足或排气差,提前干燥料。
冷却不均/纤维取向,优化冷却/壁厚/浇口。
玻纤增强料表面纤维显,外观慎选,调工艺/模温。
单模开合+注射+冷却+顶出总时,决定产能。
一模组多个相同件,提效,需流道平衡保一致。
一模组不同件(上下盖),省机台但难平衡。
批次间尺寸波动,靠工艺窗口+模温+材料稳。
合格件/总件,目标随行业,汽车/医疗极高。
统计过程控制,关键尺寸描图控过程能力(CPK)。
过程能力指数,≥1.33 一般合格,≥1.67 优,医疗/汽车高要求。
量产前全尺寸检首件,建档放行。
生产件批准程序(汽车/IATF),量产前提交样件与文件批准。
汽车材料数据系统,填报材质合规(禁用物质)。
仿真填充/保压/冷却/翘曲,前置改模风险。
模具内随形水路,均匀冷却提良率缩周期。
模仁局部可换块,便于改型/修损,降整体改模费。
缩短换模时间提柔性,多品种小批友好。
压铸高压高速金属液,模需耐热冲蚀,浇排系统不同。
冲裁/弯曲/拉伸/成型模,钣金大批量,寿命长。
多工位连续冲,高效大批量,模具贵开发长。
单工序模,灵活小批,换模频。
调间隙/压边/润滑,控开裂/起皱/回弹。
钣金卸力回弹,模具补偿角,调压边与工艺。
拉伸比过大/润滑差,优化 R/压边/分步拉。
腔数/复杂/材质/寿命/表面,按 DFM 估。
模具分摊到件,量大摊薄,量小选快速模具。
试模件仅供验证非销售,标注"试模品"。
试模后改尺寸/结构,记录版本,防混乱。
清洁/润滑/防锈/易损件换,延寿命保供。
顶出留点,外观面避顶针或做平,非外观面可接受。
通入气体/水形成中空,减缩水减重,大平面用。
两料两腔转接,硬软一体,模具复杂。
两层面叠,提效省机,结构复杂。
模内贴膜/装饰,图案耐磨,装饰件用。
锁模力不足料外溢,选机按投影面积。
机台夹紧力(吨),按投影面积×压力选。
机筒容量,按件重×腔数选机。
吸湿料(PA/PET/PC)注塑前烘干,防银丝/气泡。
着色方式,色母易换色,抽粒色稳,量大用抽粒。
回料掺用降本,外观/性能件控比例,需测试。
腐蚀模(卤系)、分解气,模具防锈/排气好。
把工业设计干货从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
通常四步:需求定义,冻结场景、功能、成本、周期和法规;方案设计,出两到三个方向并附工艺可行性与成本粗估;结构细化,做拆件、壁厚、装配、公差与材料确认;样机验证,分轮次查装配、运动、外观并闭环问题清单。每一阶段冻结后再往下走,返工最少。
看四条:分模能不能开,有没有倒扣、脱模方向是否统一;装配够不够空间,螺钉、线束、运动件会不会打架;工艺能不能做,表面处理与公差是否匹配产线能力;成本够不够,材料与工序数是否落在目标售价内。方案评审时这四条逐条过一遍,后期风险大幅下降。
至少要完成装配轮、运动轮、外观轮三轮验证,且问题清单上的遗留项全部评估并签字确认可接受才放行。带病开模是最贵的省钱方式——问题会在试产时以十倍代价回来。冻结开模的标准很朴素:清单归零,或者每一项都有明确的可接受理由和责任人。