产品结构设计设计的核心约束集中在安全、合规与体验三条线上,本文以 62 组高频问答拆解从材料选型、结构可行到量产认证的关键控制点,供企业在方案阶
把外观与功能转化为可制造的数模:分件、选材、连接、强度、装配、出图与 BOM,确保能稳定量产。
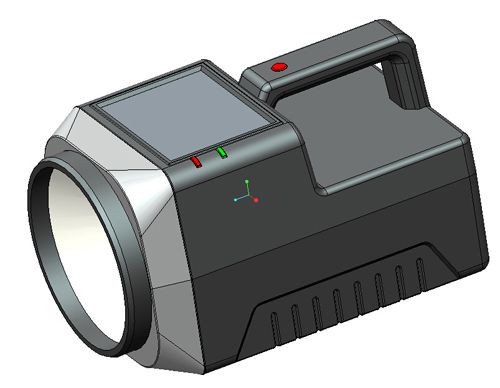
输入:外观 CAS、功能规格、堆叠、预算;输出:3D 数模、2D 图、BOM、DFM 报告、试模/试产跟进。
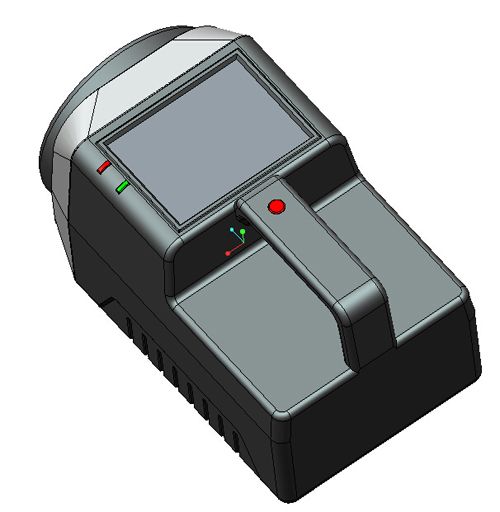
把整机拆成可注塑/可装配的零件,决定模具数量、装配工序与维修便利性。
功能独立、模具可行、装配简便、维修可达、外观可控;少件化降低管理与成本。
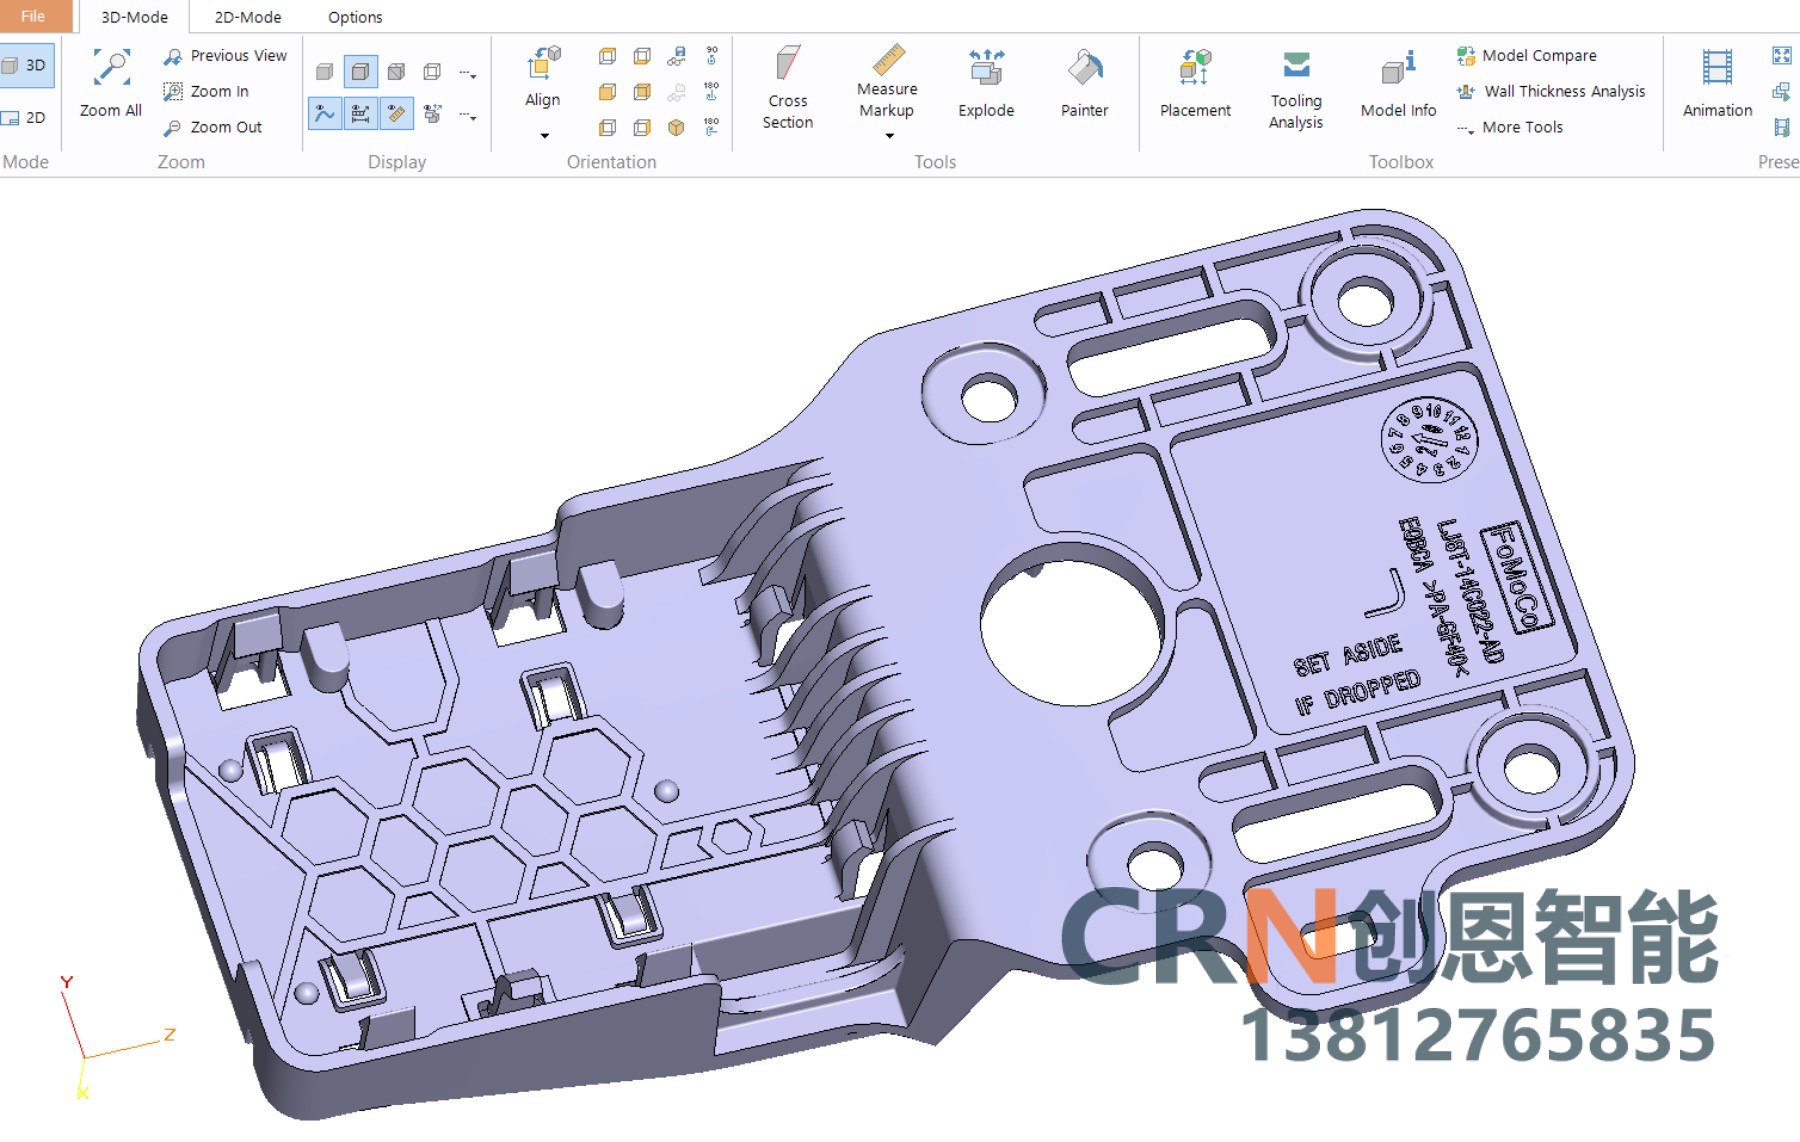
零件侧壁相对出模方向的倾角,保证出模不拉伤;外观面 1°–3°,深腔/皮纹更大。
塑料件壁厚尽量一致(如 2–3mm),避免局部过厚导致缩水、凹痕、内应力。
用筋(rib)代替实心加厚,筋厚取壁厚 0.5–0.6 倍,浇口远离外观面。
高度不宜超壁厚 3 倍,根部圆角防应力,间距足够散热,避免缩水外露。
用于螺钉固定的凸柱,壁厚均匀、加火山口减胶防缩,螺钉柱需导向与防柱裂。
柱内径匹配螺钉外径,壁厚 ≥2mm,底部减胶(火山口),深度够 2.5 倍牙距以上。
悬臂长厚比约 1:50 内,根部圆角,变形量在材料许用应变内,预留装配公差。
上下盖的凹凸配合,保证装配定位与间隙均匀,常见于家电/设备外壳。
数模装配后检查零件是否穿模/重叠,出 2D 前必须全机干涉校验。
相邻件间的缝宽与高低差;外观面需统一标准(如间隙 0.3mm、段差≤0.2mm)。
螺钉、铆接、焊接(点焊/弧焊)、卡扣、折边、胶接;依强度与可拆性选。
减少零件数、统一紧固件、防错(不对称定位)、免工具装配,降工时与错装。
在设计阶段就考虑注塑/冲压/机加/装配的可行性,降低模具与量产风险与成本。
关键尺寸与公差、形位公差、拔模、表面处理、材质、未注公差标准(如 GB/T 1804)。
关键配合紧,非关键松;外观面给对称公差,配合面给单向公差,避免全机严公差增成本。
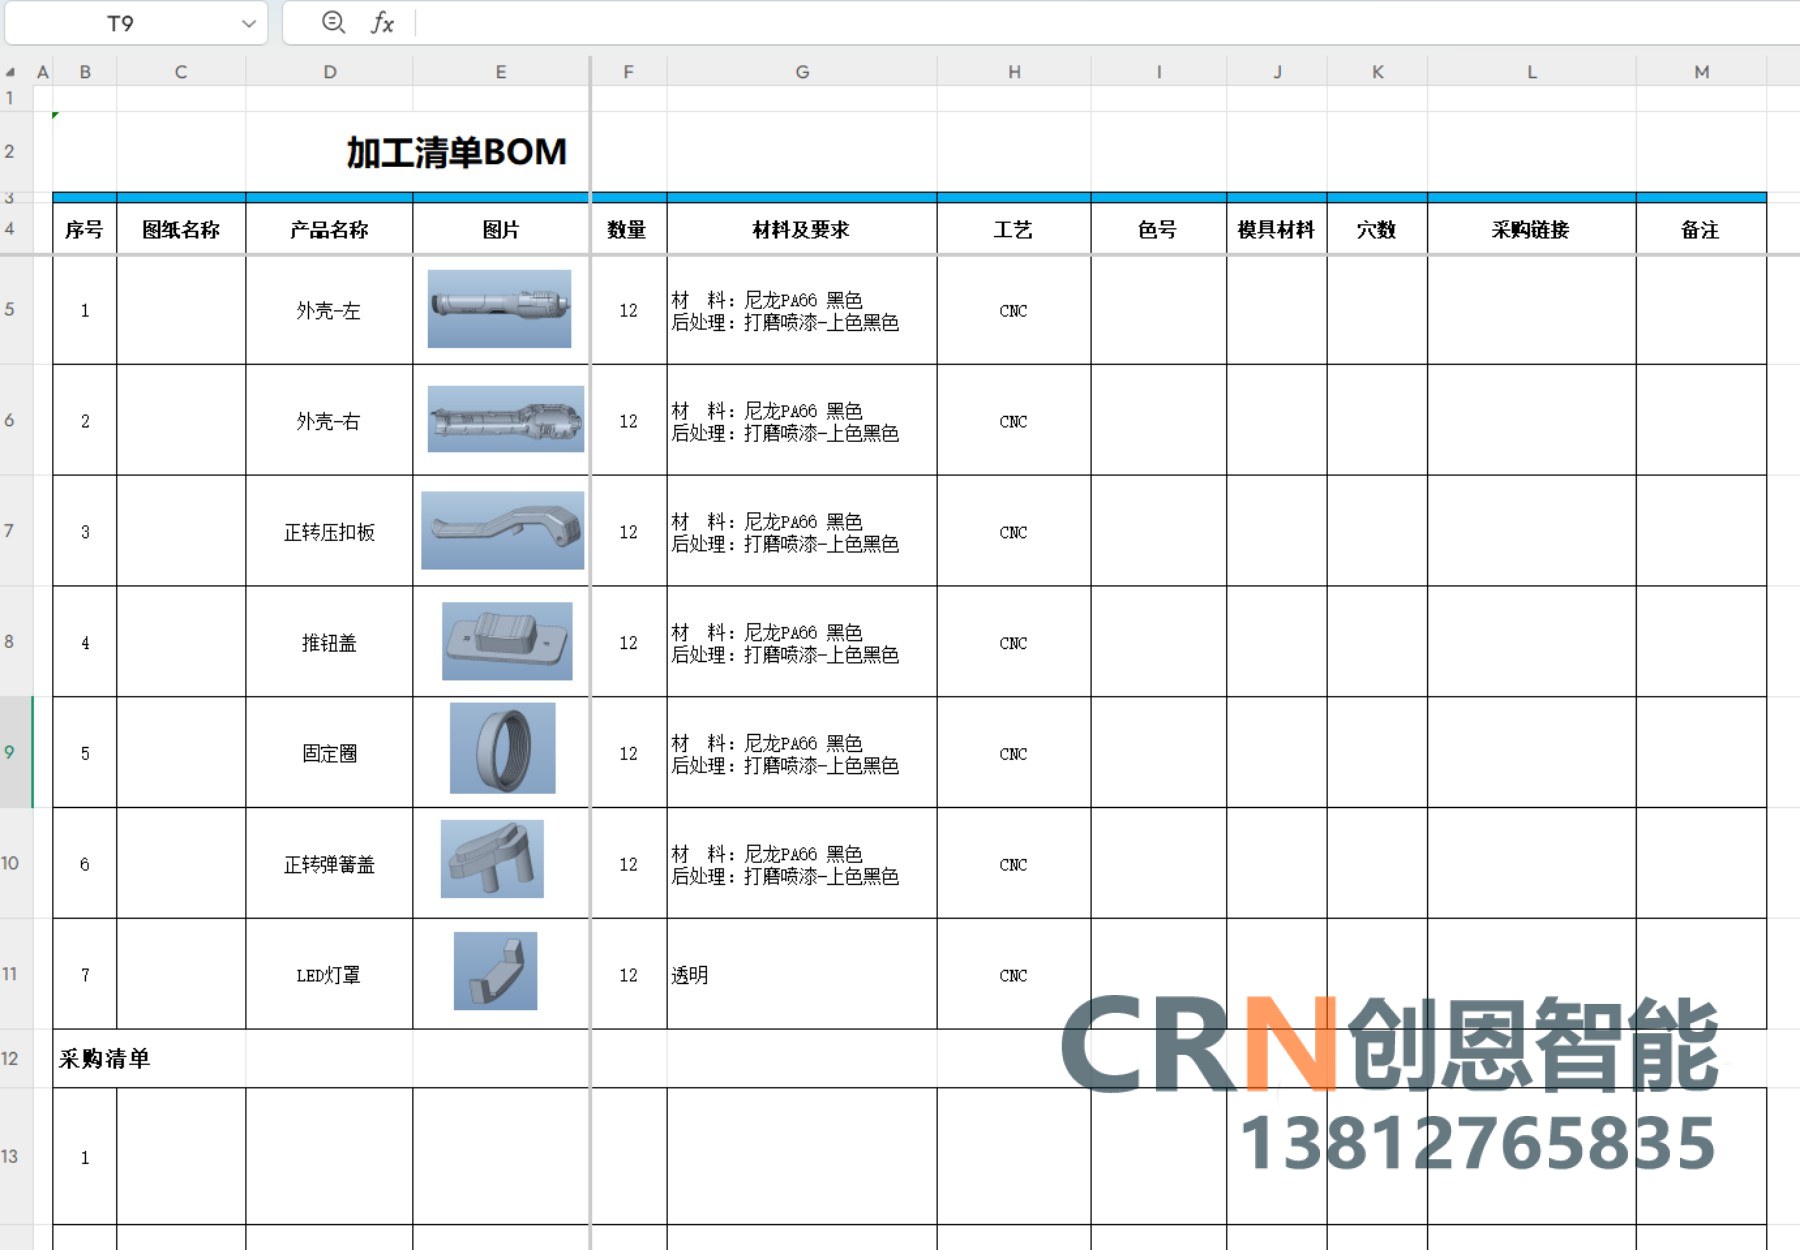
物料清单,列零件/标准件/材料的规格、数量、材质、供应商,是采购与成本核算基础。
降采购与管理成本、交期稳、质量可控;建企业标准件库(螺钉/轴承/密封)。
内部元件的体积与布局规划,决定最小体量,结构在堆叠约束内做分件。
自然对流开孔/鳍片,强制风冷风道,导热片/热管,热源远离敏感件与外观面。
密封圈(O 圈/胶圈)、超声/热板焊接、防水透气阀、双色包胶;需做 IP 等级验证。
防尘防水等级(如 IP54/IP67),由异物与进水防护数字表示,结构依目标设计密封。
金属屏蔽、缝隙导电衬垫、接地结构、风口蜂窝波导,避免孔洞泄漏辐射。
高频振动摩擦生热熔融塑料,用于密封/连接,需设计焊接筋与能量导向。
加热面再压合,适合大面或不同材质连接,常用于液路件与汽车件。
保证柱壁厚、预拧导向、限扭装配,必要时嵌螺母(热熔/埋入)提升寿命。
注塑前放入的金属/螺母,成型后固定在塑件内,提供强度连接点。
拓扑优化、减胶偷肉、薄壁高筋、换轻质材料(镁/铝/复合材料),兼顾刚度。
用软件算强度/变形/模态,验证结构在载荷下安全,减少实物试错。
四角加厚/包胶、关键件减震、螺钉加密、脆件内缩,按运输/使用标准设计。
算结构固有频率,避开激励频率(如风机/电机),防共振异响。
零件间加阻尼/限位、避免松动碰撞、间隙控制、材料配对降摩。
结构设计让装反/漏装不可能(不对称定位、唯一走向),降装配错误。
应力集中易裂,外观也显差;内角加圆角(R≥0.5mm)。
在非受力区减胶降重量与缩水,常见于厚壁内部,需保证外观无凹痕。
结构分件尽量贴合外观设计的分件线,否则外观缝隙失控;前期对齐。
超声焊接的能量导向三角筋,高度/角度按焊区定,保证熔合均匀。
硬软区需机械咬合(倒扣/齿),软胶包覆面做咬花增附,进胶顺序验证。
注塑中通入气体形成中空,减缩水减重,适合大平面/厚筋类件。
模温快速切换消除流痕熔接线,做高光件;模具与设备成本高。
一般 ≥1 倍料厚,不锈钢取 1.5t,过尖开裂;折弯展开需算补偿。
按 K 因子/中性层算展开长,折弯补偿 = π/2×(R+Kt),避免总长偏差。
在钣金上压入螺母/螺柱,提供螺纹,比焊接螺母稳、不伤板。
对称焊、分段退焊、工装夹具、选合适工艺(点焊/激光),焊后校形。
机加/焊接后热处理或自然时效释放内应力,防变形开裂。
形成氧化膜耐磨耐蚀可染色,兼顾外观与防护,需先喷砂/抛光。
间隙可活动、过盈紧压;按功能选,过盈需注意装配力与材料。
把工业设计干货从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
通常四步:需求定义,冻结场景、功能、成本、周期和法规;方案设计,出两到三个方向并附工艺可行性与成本粗估;结构细化,做拆件、壁厚、装配、公差与材料确认;样机验证,分轮次查装配、运动、外观并闭环问题清单。每一阶段冻结后再往下走,返工最少。
看四条:分模能不能开,有没有倒扣、脱模方向是否统一;装配够不够空间,螺钉、线束、运动件会不会打架;工艺能不能做,表面处理与公差是否匹配产线能力;成本够不够,材料与工序数是否落在目标售价内。方案评审时这四条逐条过一遍,后期风险大幅下降。
至少要完成装配轮、运动轮、外观轮三轮验证,且问题清单上的遗留项全部评估并签字确认可接受才放行。带病开模是最贵的省钱方式——问题会在试产时以十倍代价回来。冻结开模的标准很朴素:清单归零,或者每一项都有明确的可接受理由和责任人。