产品结构设计:弹性隔振器选型与隔振效率计算
苏州工业设计知库站
2026-11-05 14:39:18
0 次浏览
产品结构设计:设备隔振是一道可计算的频率工程:以激振频率 f 与隔振系,关键参数如 100% 需纳入量化设计与验收管控。
产品结构设计中,现场落地要盯住哪几步?
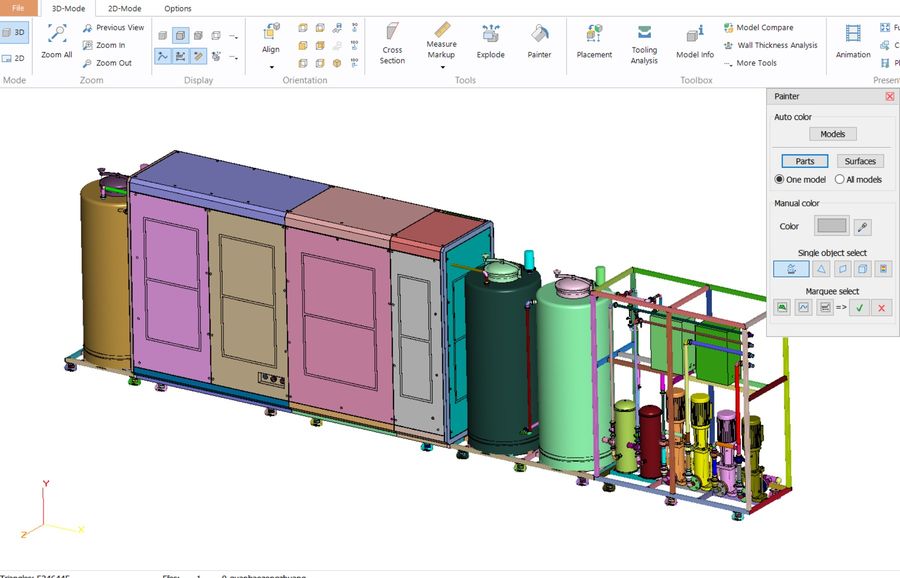
- **传递率公式**:**T = √[(1+(2ζr)²) / ((1−r²)²+(2ζr)²)]**,ζ 阻尼比,r=f/fₙ。
- **隔振起点**:无阻尼时 **r>√2≈1.414** 才衰减振动;低于此比值反而放大。
- **隔振效率**:**η = (1−T)×100%**;做到 **r≈3.3 → η≈90%**,**r≈4.5 → η≈95%**(ASHRAE 建议多数设备 r=3.5–4.0)。
- **固有频率估算**:**fₙ ≈ 15.76 / √δ_mm**(δ 静挠度 mm);橡胶垫 fₙ **8–20 Hz**、钢簧 **1.5–8 Hz**、气垫 **1–3 Hz**。
- **阻尼比**:橡胶垫 **ζ=0.05–0.10**、钢簧 **0.01–0.05**、气垫 **0.02–0.08**;低阻尼高频隔振更好但共振峰更高。
- **典型设备**:厂房屋顶/地面扰动多在 **10–50 Hz**,精密测量与医疗设备需把 fₙ 压到 **5 Hz 以下**才稳。
做这类设计时,哪些量化指标必须先看?
- 隔振临界 r:>1.414(√2)
- η=90% 对应 r:≈3.3
- η=95% 对应 r:≈4.5
- 橡胶垫 fₙ:8–20 Hz(ζ 0.05–0.10)
- 钢簧 fₙ:1.5–8 Hz(ζ 0.01–0.05)
- 气垫 fₙ:1–3 Hz(低频最优)
哪些场景该用、哪些要避开?
- 精密测量仪、医疗设备、工业机柜、机器人底座、压缩机/泵组的弹性支承与隔振设计。
落到交付标准上该怎么讲?
设备隔振不是垫一块橡胶那么简单,而是一道可计算的频率工程。我们以设备激振频率 f 与隔振系统固有频率 fₙ 的比值 r=f/fₙ 为判据:当 r>√2≈1.414 才进入隔振区,做到 r≈3.3 隔振效率约 90%、r≈4.5 约 95%;据此选择橡胶垫(fₙ 8–20 Hz)、钢簧(1.5–8 Hz)或气垫(1–3 Hz),让精密测量与医疗设备在工厂地坪振动下仍保持稳定读数。
验收清单与常见误区有哪些?
- 量化指标「隔振临界 r:>1.414(√2)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「η=90% 对应 r:≈3.3」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「η=95% 对应 r:≈4.5」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「橡胶垫 fₙ:8–20 Hz(ζ 0.05–0.10)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「钢簧 fₙ:1.5–8 Hz(ζ 0.01–0.05)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「气垫 fₙ:1–3 Hz(低频最优)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 执行要点「**传递率公式**:**T = √[(1+(2ζr)²) / ((1−r²)²+(2ζr)²)]**,ζ 阻尼比,r=f/fₙ。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**隔振起点**:无阻尼时 **r>√2≈1.414** 才衰减振动;低于此比值反而放大。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**隔振效率**:**η = (1−T)×100%**;做到 **r≈3.3 → η≈90%**,**r≈4.5 → η≈95%**(ASHRAE 建议多数设备 r=3.5–4.0)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**固有频率估算**:**fₙ ≈ 15.76 / √δ_mm**(δ 静挠度 mm);橡胶垫 fₙ **8–20 Hz**、钢簧 **1.5–8 Hz**、气垫 **1–3 Hz**。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**阻尼比**:橡胶垫 **ζ=0.05–0.10**、钢簧 **0.01–0.05**、气垫 **0.02–0.08**;低阻尼高频隔振更好但共振峰更高。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**典型设备**:厂房屋顶/地面扰动多在 **10–50 Hz**,精密测量与医疗设备需把 fₙ 压到 **5 Hz 以下**才稳。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「精密测量仪、医疗设备、工业机柜、机器人底座、压缩机/泵组的弹性支承与隔振设计。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
苏州工业设计知库站 · 点评
把产品结构设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
产品结构设计最常踩的坑是什么?
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
注塑件的壁厚到底取多少合适?
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
可制造性设计应该在设计阶段做还是开模前做?
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。