产品结构设计:钣金折弯:按材种 K 因子
苏州工业设计知库站
2026-11-02 12:50:12
0 次浏览
- K 因子(按材种):冷轧钢 CRS 0.38–0.42、不锈钢 304 0.40–0.45、铝 5052 0.35–0.40、铝 606。
对的结构设计启示常见的失败模式有哪些?
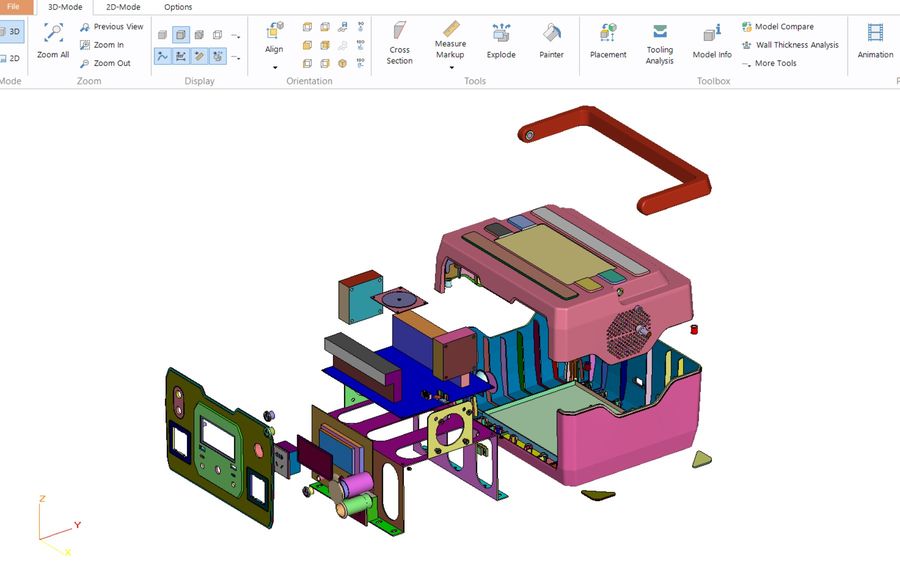
- 钣金方案按材种取值,避免套通用 K/最小 R 导致折裂或回弹超差。 - 用"加强筋 +40–60% 刚度"说服客户以筋代厚,减重降本。 - 与 2026-09-16 b06 条目 6(工业装备钣金机柜系统)、b05 条目 2(通用 K/回弹)拼成《钣金结构 DFM 速查卡》。
一、基准体系(Datum Reference Frame)是 GD&T 灵魂常见的失败模式有哪些?
- 三基准拟合顺序决定测量结果: - 第一基准:基准模拟体与被测要素 自由贴合。 - 第二基准:在 与第一基准理想方向关系 下贴合(ISO)/ 还需保持位置关系(ASME)。 - 第三基准:与前两基准 都保持理想方向 下贴合。 - 顺序不同 → 坐标系不同 → 同一零件测值不同。 - 基准按"装配/加工/检验/设计"真实工况设定,目标:功能坐标、基准坐标、测量坐标三统一,相关公差累积最小。 - 第一基准要素自身要用形状公差控形,保证测量 repeatability 与功能稳定。
如何把核心结论落到可量化的工程指标上?
分型线(Parting Line)决定外观良率与模具成本:witness mark 无法消除只能"藏",五法则把缝放非外观面、对齐拔模、绕开密封圈、借其排气、顺便消滑块。
如何把关键数据落到可量化的工程指标上?
指标:数值、备注。 ABS 推荐壁厚:1.1–3.5 mm、—。 PA 推荐壁厚:0.7–2.9 mm、—。 PC 推荐壁厚:1.0–3.1 mm、—。 筋厚/壁厚:50–60%、防缩痕。 筋圆角:0.25–0.5 T、—。 凸台外径/螺丝径:≥2.5、—。 壁厚变化上限:≤20% 薄壁厚度、防翘曲。 缩水低风险阈值:筋厚比 ≤0.6、Fictiv。
如何把一、钣金折弯 DFM 七法则落到可量化的工程指标上?
- 内弯曲半径:通用 R=1.0t(AL5052/SPCC);6061-T6 硬铝 R≥2.0t(可达 3.0t);冷加工 SUS R≥1.5t。弯曲线垂直轧制纹理防裂(平行纹理最小半径降约 50%、裂纹风险大增)。 - 累积公差:单弯 ±0.20mm(电液同步 ±0.10);3 弯 ±0.50mm;≥4 弯 ±0.60–0.80mm;禁跨多弯标 ±0.05mm 端到端。默认 ISO 2768-m。 - 最小法兰:V=8t 模口 4t+R,V=6t 约 3t+R;过短滑入 V 槽致角度偏差。 - 孔到弯:≥2.5t+R(2mm 板 R2→≥7mm);槽 ≥4t+R;不足加 relief 或弯后钻孔。 - 七法则:孔距达标 / 最小法兰 / 折弯止裂口(≥1.5t 宽)/ 一致弯曲半径 / 弯曲顺序可达 / 纹理垂直 / 特征避开弯曲半径(≥3t 离切点)。 - 回弹:CRS 1–2°、SUS304 2–5°、6061-T6 3–5°;空气折弯过弯 2–5° 补偿;精密用压印/底模(模具费 +30–50%)。
落地时的关键控制清单有哪些?
- 最小弯曲半径(内 R):低碳钢 ≈1T、铝 5052 ≈1–1.5T、铝 6061-T6 ≈2–3T(过小开裂)
- 几何规范:最小折边高度 ≥4×T
- 孔到弯线 ≥2.5×T+R
- 回弹角 2–5°(模具补偿)
- 加强筋刚度增益:+40–60%(替代加厚最经济)
苏州工业设计知库站 · 点评
把产品结构设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
产品结构设计最常踩的坑是什么?
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
注塑件的壁厚到底取多少合适?
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
可制造性设计应该在设计阶段做还是开模前做?
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。