隔振核心是"频率比 r = 干扰频率/固有频率"——r>√2 进隔振区,工程取 r=2.5–4.5;橡胶既是弹簧又是阻尼,优先按最低工作频率。
1. 频率比法则:r≈1 共振(避);r>√2 隔振区;实际取 r≥2.5,多频按最低频率设计。 2. 案例:主轴 12000rpm(fd=200Hz)、fn=8Hz(u=25)→ 隔振效率 96%。 3. 阻尼比:精密磨床 CR/HNBR 0.15–0.25,0.08→0.18 使 Ra 降 0.3µm。 4. 材料-环境匹配:NR(室内/非油)、CR(耐候/耐油折中)、NBR(耐油)、EPDM(户外/水/臭氧)、硅橡胶(宽温);不匹配比理论差异更致命。 5. 布局:重心高设备"四角对称+中心辅助",刚度中心与重心偏差 8mm→2mm。
指标:数值、来源。 工程频率比 r:2.5–4.5(≈3)、vista-motion / hbprxsk。 隔振效率案例:96%(fd200/fn8Hz)、hbprxsk。 阻尼比 CR/HNBR:0.15–0.25、hbprxsk。 低频减振器固有频率:可低至 5Hz,传递率↓80%+、baidu b2b。 航天硅橡胶:-90~260℃、10–300Hz、效率 90%+;冲击 20000g→500g、calt.com。
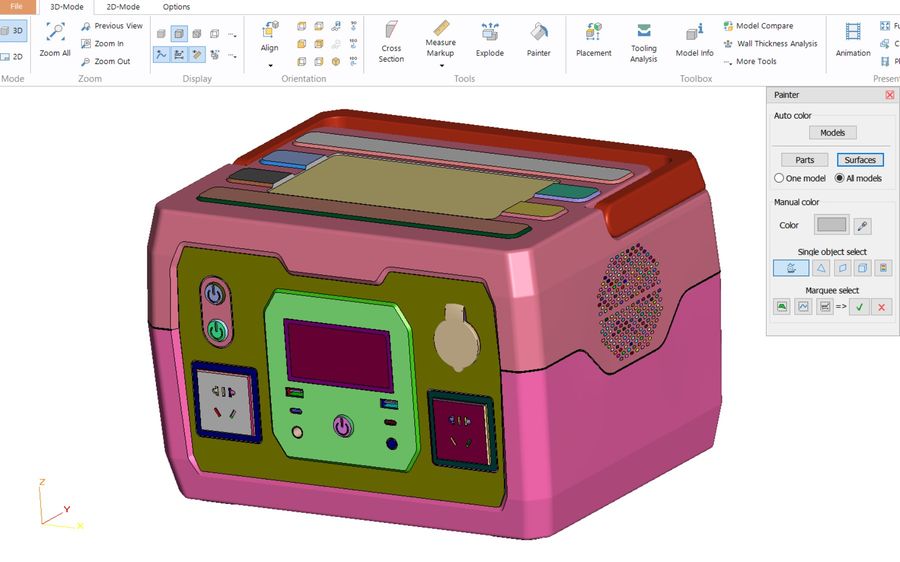
工业设备(机床/机箱/泵/风机)、汽车、家电压缩机、精密仪器平台减振降噪与隔冲击。
做工业设备/机箱结构时把"减振选型+布局"纳入 DFM;与工业机箱 CFD 热设计形成"热+振"双维度卖点。
分型线(Parting Line)决定外观良率与模具成本:witness mark 无法消除只能"藏",五法则把缝放非外观面、对齐拔模、绕开密封圈、借其排气、顺便消滑块。
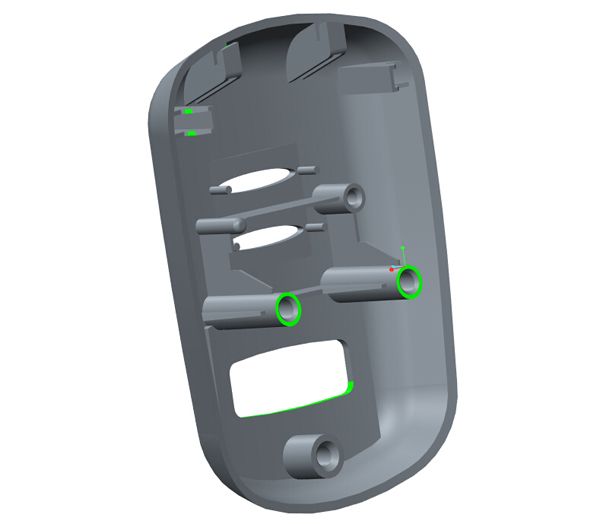
指标:数值、备注。 ABS 推荐壁厚:1.1–3.5 mm、—。 PA 推荐壁厚:0.7–2.9 mm、—。 PC 推荐壁厚:1.0–3.1 mm、—。 筋厚/壁厚:50–60%、防缩痕。 筋圆角:0.25–0.5 T、—。 凸台外径/螺丝径:≥2.5、—。 壁厚变化上限:≤20% 薄壁厚度、防翘曲。 缩水低风险阈值:筋厚比 ≤0.6、Fictiv。
把产品结构设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。