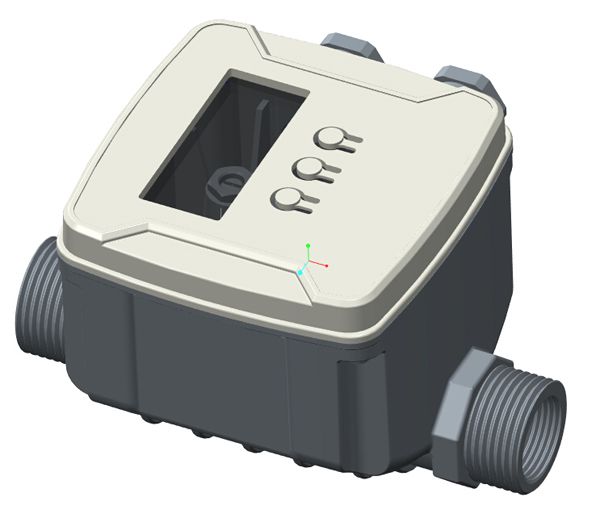
产品结构设计:结构胶搭接剪切强度超焊接、约点焊 2×、铆钉/螺栓 2.,关键参数如 25MPa 需纳入量化设计与验收管控。
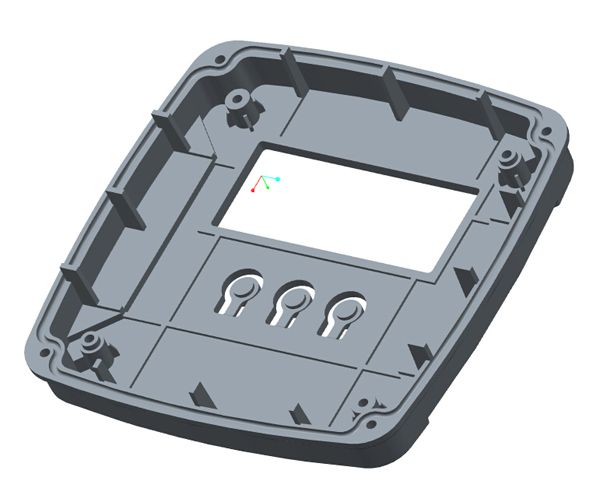
结构交付标准检查项:异种材料/薄壁/密封件优先推结构胶 + 点焊/铆接复合;前置基材处理与固化工艺说明;航空/医疗复材件强调"无孔无热变形"连接优势。
铝合金结构件的可靠连接,搅拌摩擦焊是目前的最优解之一。作为固相连接工艺,它不用焊丝和保护气体,热输入仅为熔焊的 30%,焊缝强度可达母材的 90%,连传统上不可熔焊的 2 系、7 系铝合金也能一次焊成。典型参数窗口:5 mm 厚 6061 铝板,转速 400–1000 转/分、行走 100–400 mm/分、顶锻力 5–15 kN,接缝装配精度控制在 ±0.13 mm 以内。在新能源电池托盘与液冷板上,FSW 一体化焊接兼顾密封与强度,实测使续航提升约 5%。我们提供从接头设计、夹具方案(按 20 kN 级顶锻力设计)到参数定值的完整 FSW 结构评审,避开"用弧焊思维做 FSW"的成本陷阱。
我们依据间隙 0.05–5.0 mm 与绝缘需求选配 TIM,导热系数 1–35 W/(m·K)、界面热阻低至 0.02 °C·cm²/W、介电强度 >5 kV/mm,并依 ASTM D5470 验证热性能,在散热与电气隔离之间取得平衡而非盲目追高导热。
回到产品连接技术选型矩阵这一主题,建议企业在方案阶段就把上文的量化指标(公差、阈值、周期、良率)纳入设计评审清单,以数据而非经验做取舍;需要打样验证时,联动逆向扫描与检测能力形成闭环,确保从“能做出”稳定推进到“能量产、能讲清价值”。
把产品结构设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。