产品结构设计:卡扣悬臂梁设计准则的关键工艺控制与验收口径
苏州工业设计知库站
2026-11-05 14:39:08
0 次浏览
产品结构设计:卡扣 = "装配时易弯、服役时不裂不松"的应变平衡(关键,关键参数如 60% 需纳入量化设计与验收管控。
产品结构设计中,做这类设计时,哪些量化指标必须先看?
- 公式:σmax = 3Etδ/(2L²) = 6FL/(bt²);ε = σ/E;挠度 y = 4FL³/(Ebt³);装配力 W = P(μ+tanα)/(1−μtanα)
- 应变许用 30–60% 屈服应变(ISO 527);SF 1.5–2.0;L/t 8–12×;根部圆角 0.3–0.6t
- 插入力:小件 10–40 N/卡扣;大面板 50–120 N/卡扣
- 蠕变实证(PC 悬臂 b12×t2.4×L16mm,挠度 1.2mm):室温模量 2.4GPa→初装力 29.1N/初应力 40.5MPa;60°C 蠕变模量降至 1.0GPa,保持力须 ≥18N、长周期应力上限 18MPa(初装力≠服役保持力)
- 摩擦系数 μ:PC 0.25–0.30 / Acetal 0.20–0.35 / Nylon6 0.17–0.26 / PBT 0.35–0.40 / ABS 0.50–0.60 / PET 0.18–0.25
落到交付标准上该怎么讲?
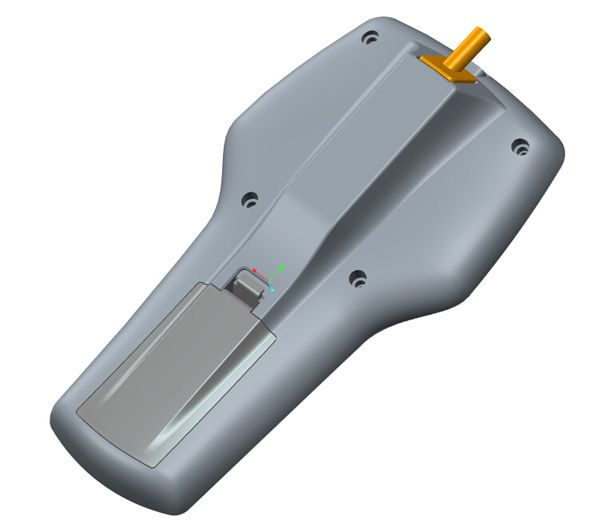
方案前置"悬臂梁应变校核表":σmax/ε 初筛、根部圆角 ≥0.5t、恒载件推玻纤 PBT/PA-GF 并预警"初装力≠保持力";插入力区间匹配手工/自动装配,把卡扣做成可测算免螺丝卖点。
验收清单与常见误区有哪些?
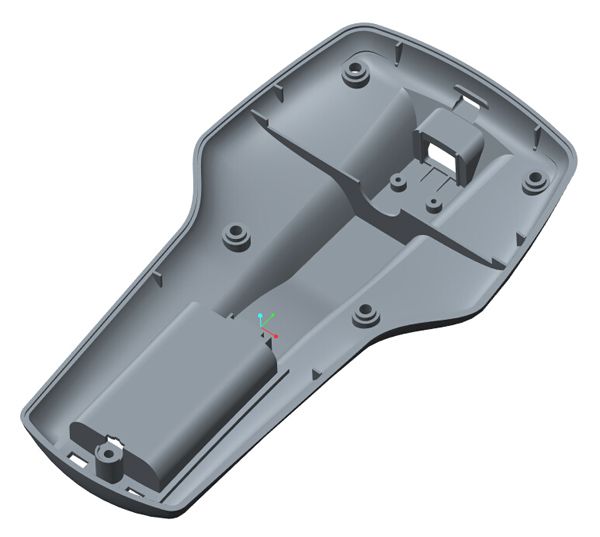
- 执行要点「公式:σmax = 3Etδ/(2L²) = 6FL/(bt²);ε = σ/E;挠度 y = 4FL³/(Ebt³);装配力 W = P(μ+tanα)/(1−μtanα)」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「应变许用 30–60% 屈服应变(ISO 527);SF 1.5–2.0;L/t 8–12×;根部圆角 0.3–0.6t」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「插入力:小件 10–40 N/卡扣;大面板 50–120 N/卡扣」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「蠕变实证(PC 悬臂 b12×t2.4×L16mm,挠度 1.2mm):室温模量 2.4GPa→初装力 29.1N/初应力 40.5MPa;60°C 蠕变模量降至 1.0GPa,保持力须 ≥18N、长周期应力上限 18MPa(初装力≠服役保持力)」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「摩擦系数 μ:PC 0.25–0.30 / Acetal 0.20–0.35 / Nylon6 0.17–0.26 / PBT 0.35–0.40 / ABS 0.50–0.60 / PET 0.18–0.25」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
同品类还有哪些可借鉴的做法?
机加工件的成本有 70% 以上在图纸定稿时就已经确定。我们把 DFM 可制造性复核前置到报价环节:内角圆角按标准立铣刀半径取值(R3–R5),金属件最小壁厚控制在 0.8 mm 以上、塑料件 1.5 mm 以上,孔深不超过直径的 4 倍,非关键尺寸按 ISO 2768-m 通用公差交付,只对配合面与密封面收紧。一个实际案例是,某传感器壳体将非关键公差由 ±0.02 mm 放宽至 ±0.1 mm、内角由尖角改为 R1.2 mm、薄壁由 0.6 mm 增至 1.0 mm 并补加强筋后,单件成本下降 39%,加工周期缩短 35%,废品率接近零。这些调整不牺牲功能,只是让设计顺应刀具与装夹的物理规律。
苏州工业设计知库站 · 点评
把产品结构设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
产品结构设计最常踩的坑是什么?
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
注塑件的壁厚到底取多少合适?
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
可制造性设计应该在设计阶段做还是开模前做?
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。