逆向测绘:MSA量具GR&R测量系统分析要点该怎么做才对
苏州工业设计知库站
2026-11-01 22:02:56
0 次浏览
<p>GR&R 不达标,后面的 Cpk 与公差判定全是空中楼阁——逆向与检测交付的可信度,取决于测量系统本身的可信度。</p><h2>要点(含量化数据)</h2><p>- 判定准则(%GRR,占公差或总变差):<10% 接受;10–30% 有条件接受(需改进);>30% 不可接受 - 变差分解:σ²_total = σ²_DUT + σ²_repeat + σ²_reprod - 标准做法:2–3 名操作员 × 10 件 × 2–3 次,随机顺序、盲测(不得看到同件之前读数) - 案例:3 人 × 10 轴承 × 3 次,零件间变差 78%、重复性 15%、再现性 7%,总 GR&R 22% → 定位到砧面磨损,换表并重训操作手法后降至 8% - 隐性失效:高度尺年测 15,000 次后砧面磨损,直到客诉才被发现 - 人为差异:两名检验员测螺纹深度的探头角度不同,读数可差 0.08 mm,足以误判临界件 - 环境差异:计量室 8 °C 日温差导致同一零件早晚读数不同 - MSA ≠ 校准:校准回答"准不准",MSA 回答"这套测量过程可不可靠"</p><h2>适用范围</h2><p>
三维扫描、CMM、色差仪、光泽仪、膜厚仪等所有检测手段;PPAP / FAI 量产放行。</p><h2>设计落地建议</h2><p>逆向交付报告附一份 GR&R 数据,是"数据可信度"这个核心卖点最直接的证据,也是与纯出图服务商拉开差距的地方。</p><h2>数据来源</h2><p>腾讯 ima 知识库《APQP 第三阶段:MSA》;eLeaP《Measurement System Analysis 完全指南》;腾讯 ima《通信测试工程师手册》</p><h2>配图</h2><p>暂无(方法类内容)</p><h2>网站可用文案</h2><p>检测数据的价值取决于测量系统本身是否可靠。我们在
逆向测绘与全尺寸检测交付中执行 MSA 量具重复性与再现性分析:由 2–3 名操作员对 10 件覆盖公差范围的零件各测 2–3 次,随机盲测,计算 %GRR 并按行业准则判定(低于 10% 接受、10–30% 有条件接受、高于 30% 必须整改)。实践显示,量具磨损与操作手法差异是主要变差源——仅探头角度不一致即可造成 0.08 mm 读数差。GR&R 数据随报告交付,使后续的公差判定与 Cpk 结论具备可追溯的测量基础。</p><h2>关联</h2><p>- 01-能力线/03-三维逆向扫描测绘建模/ 三维扫描精度链、选型矩阵系列 - 来源批次:采集-b03 · 2026-09-25 - 标签:#逆向测绘 #三坐标测量 #CMM #精度选型 #可推广素材</p><h2>核心结论</h2><p>CMM 精度由结构形式决定,选型应看"包络 × ISO 10360 误差常数 E × 环境",而不是厂家的宣传数字。桥式精度最高(亚微米~微米级)、便携关节臂性价比最高(比桥式便宜 50–70%)、龙门专攻大件(5–20µm)。对本站/特可特沃而言,CMM 是逆向交付与尺寸验收的"精度背书",应与摄影测量、蓝光扫描组合成"全场+精测"方案。</p><h2>关键数据(含来源)</h2><p>指标:数值(来源); 桥式 CMM 精度:1.5µm + 3µm/m 级;高端 Hexagon S/T/U 亚微米;DCC 固定式 ±0.0002–0.0005"(≈5–12.7µm)(sourcebyspec.com / gndctl.com); 便携关节臂 FARO:Quantum ±0.0049"(125µm) / Edge ±0.0024"(61µm) / Prime ±0.0012"(30µm)(industrialmonitordirect.com); 龙门 CMM:3–5µm + 4–5µm/m 级,X 轴 3–10m(sourcebyspec.com); 价格区间:桥式 $80,000–300,000+;FARO 关节臂 $30,000–60,000(gndctl.com / industrialmonitordirect.com); 验收标准:ISO 10360 / ASME B89.1.12M(要求 5 长度/3 重复/9 位置验证 B 常数)(sourcebyspec.com); 环境与维护:计量室 20±0.5°C;年维护 10–15% 购价(sourcebyspec.com / gndctl.com); 包络规则:X/Y/Z 行程 ≈ 2× 最大件尺寸(sourcebyspec.com); 软件/报告:PC-DMIS / Calypso / PolyWorks;AS9102 FAI 首件报告(gndctl.com);</p><h2>适用与设计落地建议</h2><p>- 适用:逆向建模后的尺寸验收、首件检验(FAI)、模具/航空/汽车大件与精密件全尺寸检测。 - 业务启示:特可特沃把"CMM 检测报告(带 ISO 10360 证书口径)"作为逆向交付的精度背书,与摄影测量(长件防漂移)+ 蓝光扫描(微曲面)打包;向客户讲"标准下的 E 常数"而非厂宣数字,建立专业信任。</p><h2>苏州
工业设计知库站 · 点评</h2><p>把逆向能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。</p>
常见问题(FAQ)
三维扫描的精度到底能到多少?
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
扫描出来的点云能直接用吗?
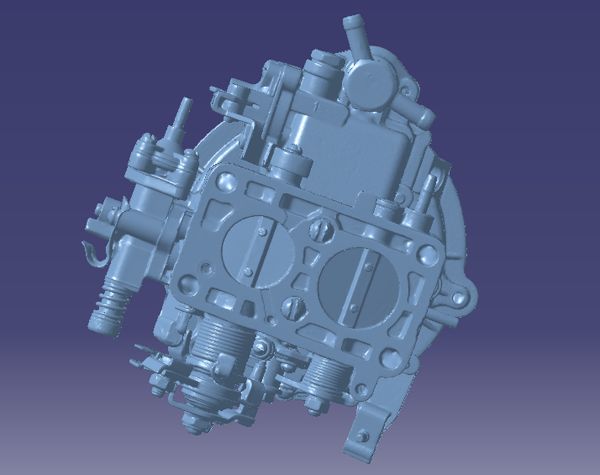
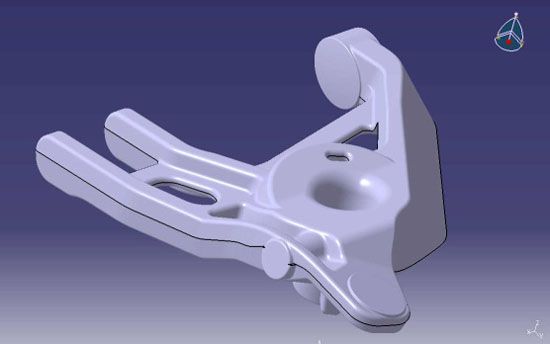
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
逆向测绘会不会侵犯别人的知识产权?
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。