工业 CT 不止测孔隙率:在航空首件检验(AS9102 FAI)中它是唯一非破坏验证内部冷却通道、点阵晶格、装配对齐与隐蔽壁厚的手段;配合 NADCAP 与 ASTM E1441/E1695、ISO 15708、GB/T 29070,CT 与 CMM 互补(CMM 管可达外尺寸、CT 管不可达内部)。
- 可检缺陷:孔隙/裂纹/夹杂/缩松/分层/脱粘/未熔合/型芯偏移/壁厚变异/装配错位/异物。 - 标准:ASTM E1441、ASTM E1695、ISO 15708、GB/T 29070;资质 ISO 9001 / ISO/IEC 17025 / 航空 NADCAP。 - CMM 精度 0.0001″(≈2.5 µm)适可达外尺寸;CT 补内部,二者不互替。 - 材料特异性:AlSi10Mg 低能高对比;Inconel/316L 吸收强需高电压、小缺陷灵敏度降。
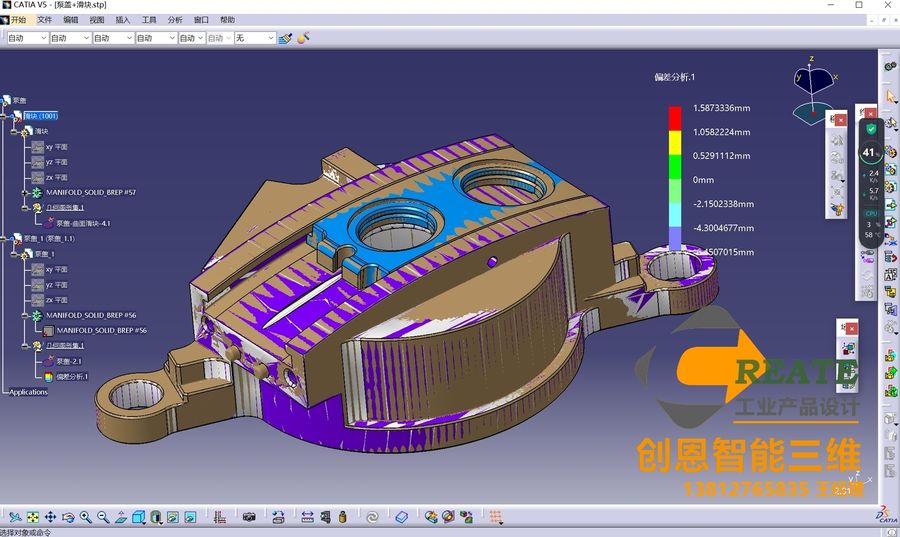
对外报价把"工业 CT 内部检测 + AS9102/NADCAP 合规语境 + 与 CMM 互补"作差异化背书,讲清"哪些特征须 CT、哪些 CMM 即可",提供 CAD 对比偏差报告。
- Nel PreTech AS9102 FAI + CT https://www.nelpretech.com/blog/as9102-first-article-inspection-industrial-ct-scanning - 中钢国检 工业CT https://m.gjjsjc.com/news/3324.html - hplmachining 航空 CNC 认证 https://hplmachining.com/zh-CN/blog/aerospace-cnc-machining/ - MDPI Intelligent NDE of AM https://www.mdpi.com/2504-4494/10/5/175 - Aerospace Testing International NDT of AM https://www.aerospacetestinginternational.com/features/ndt-inspection-of-am-parts-in-aerospace.html > 沉积来源:03-每日情报/2026-09-19/采集-b05.md 条目5(⬆️强化 09-15 工业CT铸件孔隙率E505,从铸件转到增材制造)
- E3166:CT 检 AM 金属指南 - F3624:XCT 满足金属 AM 质量要求 - E3375:CT 数据报告与图像质量 - E1695:CT 系统性能 - 辅助:F3091/F3091M(增材塑料件)、GB/T 35388、ISO 10360(CT 适用部分)
类型:形态(典型尺寸、主因、对策); Keyhole 气孔:球形(50–200 μm、功率/速度比过高、降功率/升扫描速度); Lack-of-Fusion:不规则平面(100–500 μm、能量密度不足(最危险)、升 VED/降行距); Gas 气孔:球形(10–80 μm、粉末裹气、粉末 QC/真空脱气/HIP); VED = 功率 / (速度 × 行距 × 层厚);316L 最优 50–80 J/mm³,Ti64 55–65 J/mm³。
- 0.5% void fraction → 疲劳寿命较锻件降 20–30%(航空/医疗不可接受)。 - 行业目标:<0.1% void fraction。 - 阿基米德密度法可检至 0.05% 但定位不了单孔;工业 CT voxel 分辨率低至 5 μm(VDI 2630-1.3),可输出孔隙计数/尺寸/球度/位置。
生产筛查→阿基米德密度(快/廉);工艺开发→金相(破坏性、最高空间分辨率);根因与空间定位→工业CT;HIP 后处理可验证孔隙闭合。
增材高价值件(航空/医疗)交付把"工业CT孔隙率验收"列为标准 SOP:报告标注 ASTM E3166/F3624 与 <0.1% void 目标,用"0.5%孔隙率致疲劳-20~30%"解释低价打印不可靠,把无损检测做成溢价服务。
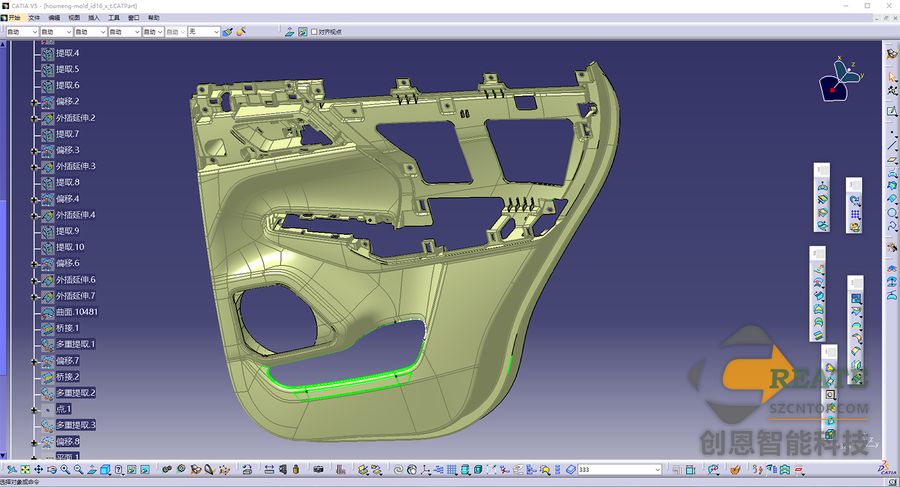
把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
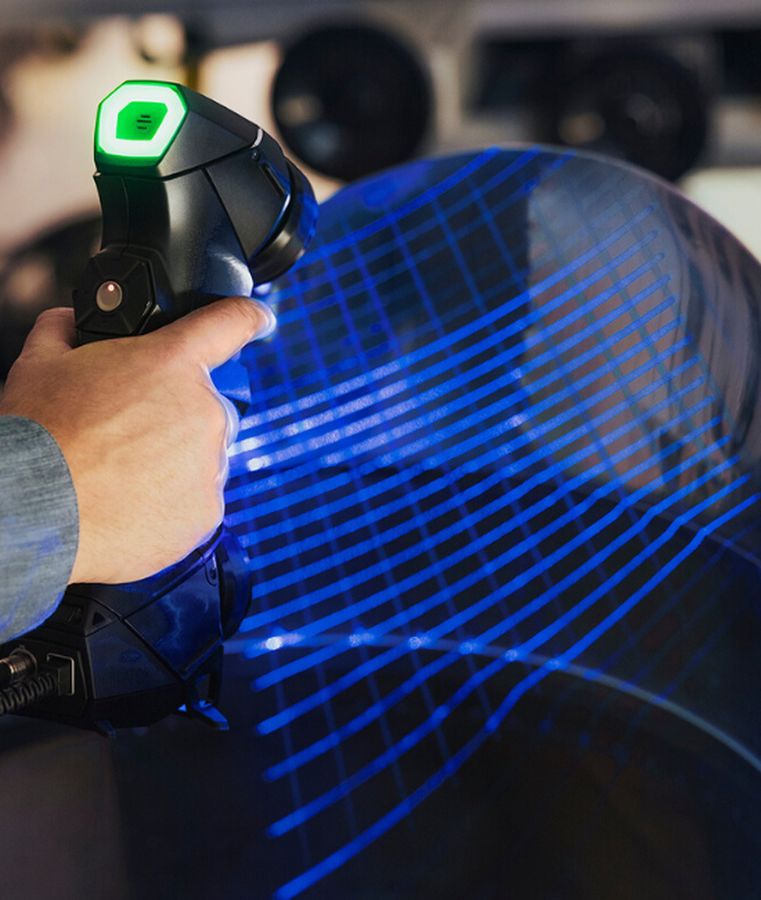
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
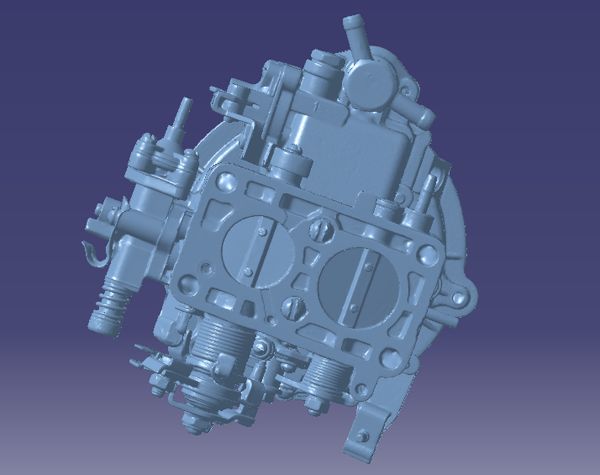
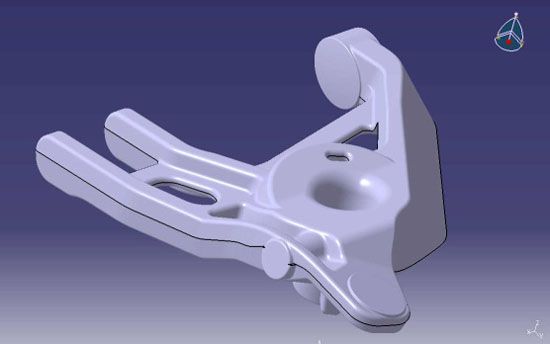
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。