CMM 是尺寸/形位检测"黄金标准",按 ISO 10360 空间示值误差 MPEE 约 0.6+L/400 μm 到 1.5+L/300 。
指标:数据。 MPEE 空间误差:0.6+L/400 μm(高端)→ 1.5+L/300 μm(汽车级)。 触发重复性:0.5 μm;扫描 500 点/秒;分辨率 0.1 μm。 温度:20±1℃;1℃ 偏差 ≈ 11.5 μm/m(钢)。 角度精度:±0.005°(高精度)~ ±0.03°(通用)。 服务价:简单 5k–10k / 复杂 30k–50k 元·次。
做逆向/检测交付时标注"ISO 10360 MPEE 0.6+L/400μm 级、20±1℃ 恒温、基准与图纸一致、报告含不确定度",用"温度每偏 1℃≈11.5 μm/m"提醒环境控制。
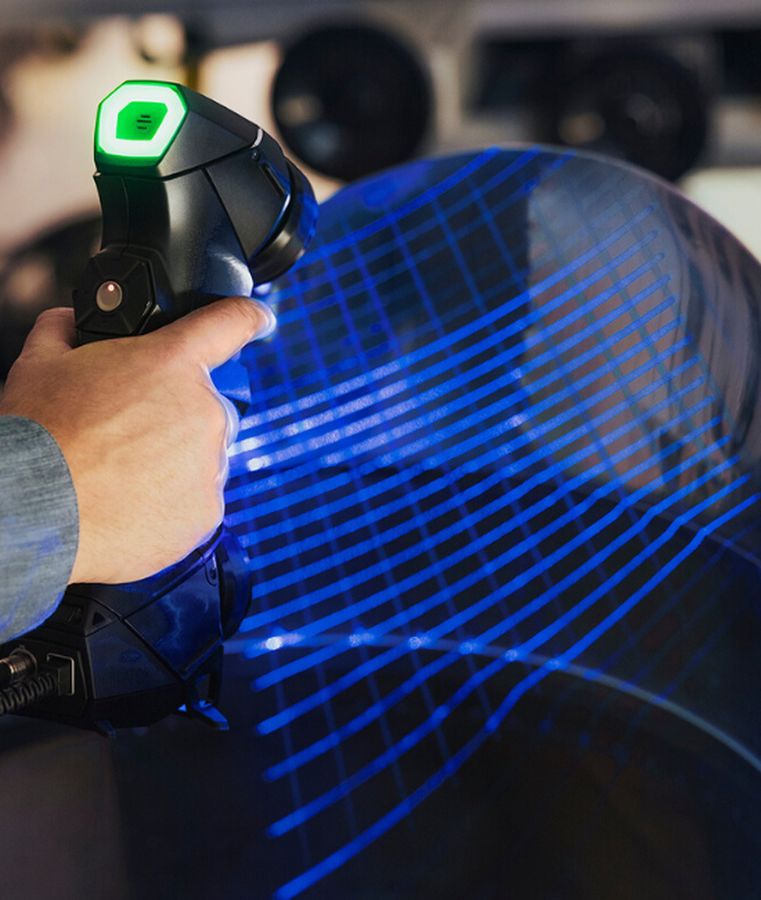
方法:采集原理、典型精度、典型耗时、能看到内部?。 **结构光**:投射光栅图案,相机从图案畸变三角测量表面高度、小件可到 ~0.01 mm(10 μm)、每帧数秒,整件数分钟、❌ 仅表面。 **激光**(手持/臂载/长距):扫掠激光线或点,相机三角测量位置、手持/臂载 ~0.02–0.05 mm;长距 mm 级、实时扫掠;数分钟至约 1 小时、❌ 仅表面。 **工业CT**:样件在 X 射线束中旋转,从数百至数千张投影重建三维体、约 4 μm(小件)至 100+ μm(大件/高密)、通常 1–4 小时以上(含重建)、✅ **完整内部几何**。 精度对标(含接触式参考) 方法:精度、适用。 结构光/蓝光:±0.01 mm、适合 ≤500 mm 零件,高密点云。 激光:±0.025 mm、大件、深腔;铸件锻件复杂曲面。 工业CT:±0.005 mm、唯一能采内部几何的方式。 CMM 接触式:±0.002 mm、基准参考;慢且点稀,关键基准与形位公差首选。 为什么CT不怕反光:CT 读的是材料密度,不是表面反射率 —— 所以它不在乎零件是光泽、黑色还是透明。
CMM 能力 = ISO 10360 精度分级 + 重复定位 + 恒温隔振环境。接触式测量补"全尺寸计量报告"短板。
指标:数值、备注。 CMM 接触精度:0.5–3 μm、单点。 3D 扫描系统精度:25–30 μm、白光/蓝光。 便携扫描精度:0.020–0.050 mm、手持。 扫描 vs CMM 速度:快 50%+、全表面。 表面覆盖率:80%+、扫描主导。 法定/CNAS 报告:CMM 为主、强监管行业。
把逆向测绘从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
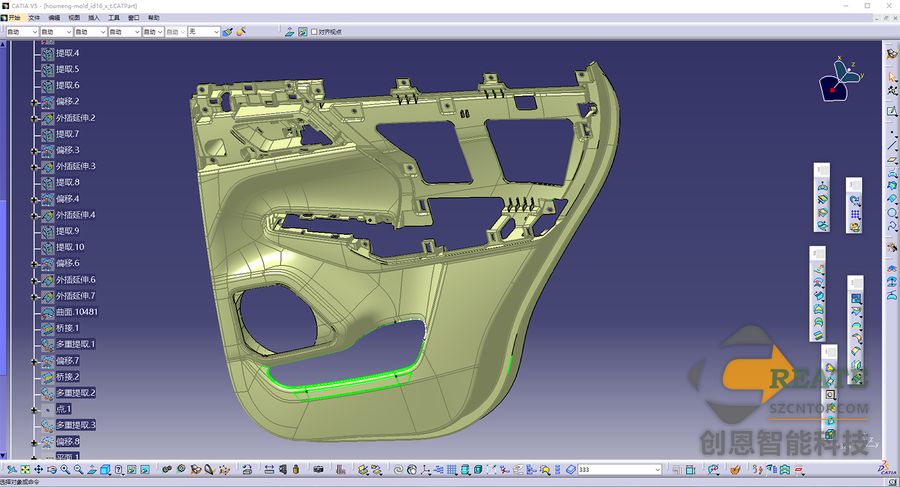
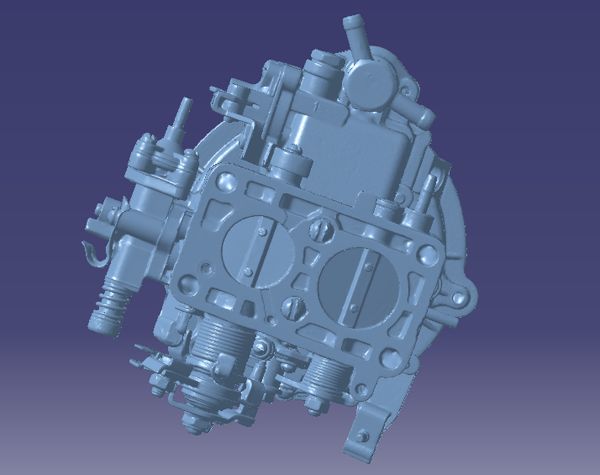
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。