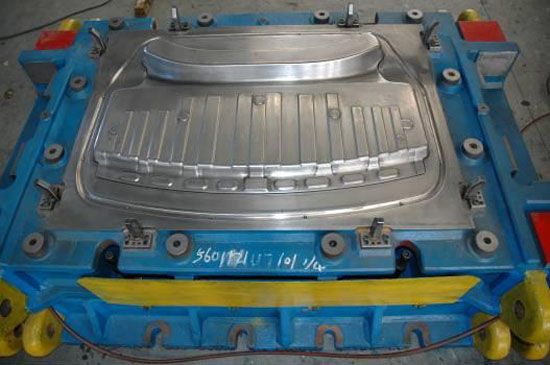
逆向测绘的交付质量不能只说"扫描精度",而要按用途给出逆向交付公差档:一般件 0.05mm、洁净清晰件 ±0.025mm、计量级 ±0.01。
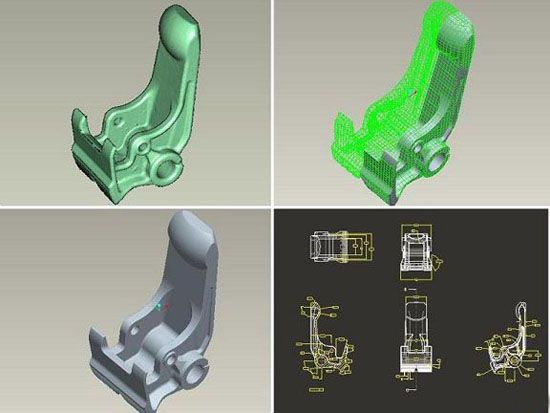
方法:精度、适用场景。 CMM 接触式:±0.002mm、计量级基准、形位公差。 工业 CT:±0.005mm、内部筋位/内腔/缺陷检测。 结构光:±0.01–0.05mm、外观曲面 + 彩色纹理。 激光扫描:±0.025–0.1mm、大件 / 现场测量。
精度需求:公差、推荐手段。 计量级:±0.01–0.02mm、CMM。 内腔/内部装配:±0.005mm、工业 CT。 外观曲面(常规):0.05mm、结构光。 外观曲面(洁净清晰):±0.025mm、结构光 + CMM 抽检。 大件野外:±0.025–0.1mm、激光。
1. 要内部几何/装配关系 → 工业 CT 2. 要外观曲面 + 彩色纹理 → 结构光 3. 要大尺寸/现场 → 激光 4. 要计量级/形位公差 → CMM 5. 关键件建议结构光 + CMM 交叉复核
把"精度档 → 公差档 → 方法选型"做成逆向报价速查卡,用 CMM/CT 作为内腔与计量仲裁,提升专业可信度。
1. 内部几何 —— 封闭内腔、冷却水道、随形流道、薄壁厚度,一次断层重建即得,无需剖切 2. 缺陷量化 —— 气孔率、缩松、夹杂、裂纹、未熔合,按体素统计,可交付报告 3. 装配关系 —— 多零件装配间隙、干涉、错位,无需拆解即可判断 4. 尺寸与 GD&T —— 内部特征也能做全尺寸测量,补齐传统三坐标够不到的角落
打包"光学扫描(形貌)+ 工业 CT(内部)+ CMM(全尺寸)"三件套,出 ISO 10360 口径精度报告与 GD&T 评价,区别于只交付壳模型同行。
把逆向测绘从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
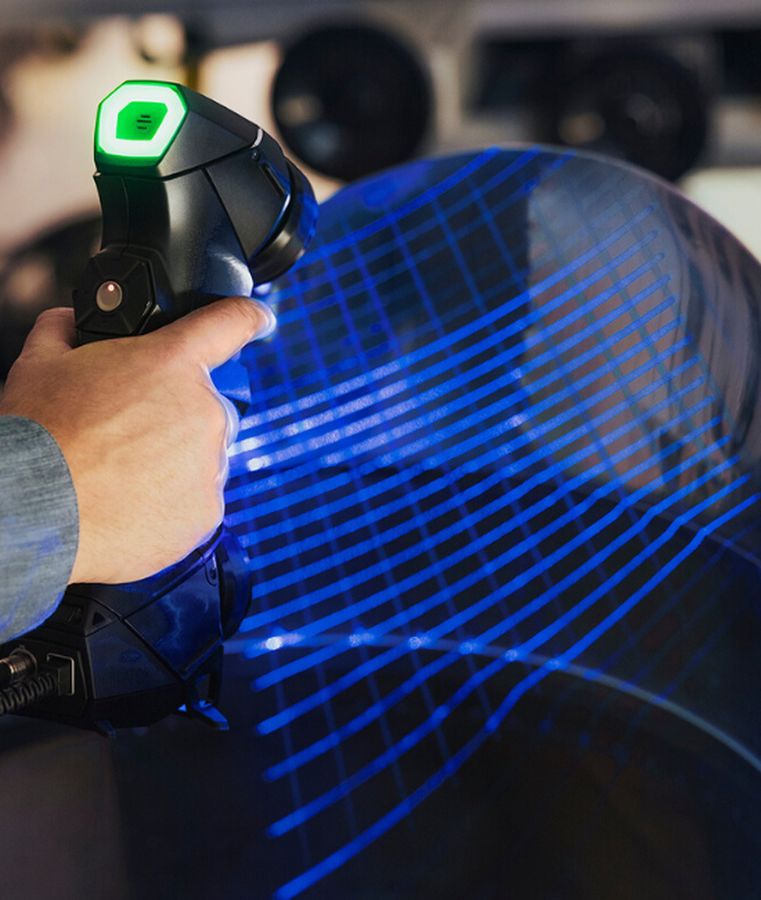
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
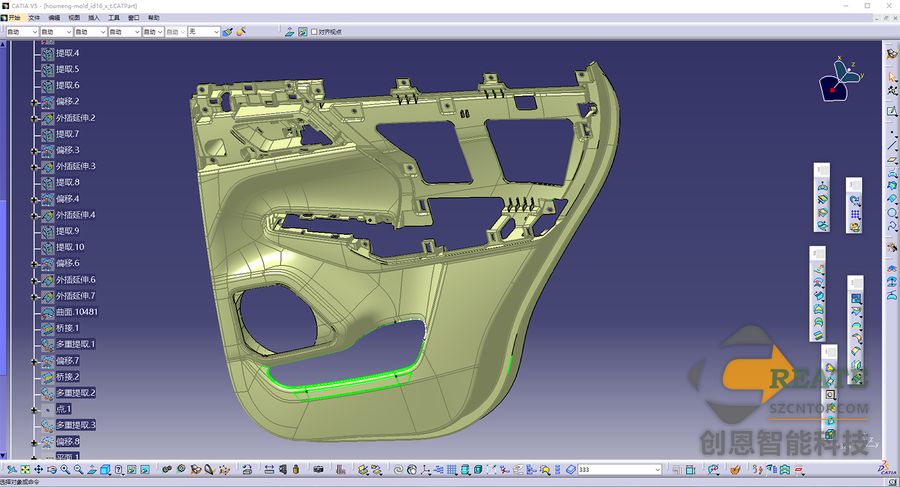
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。