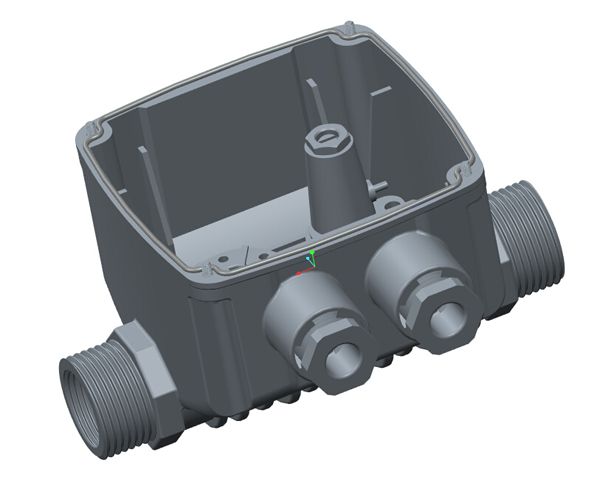
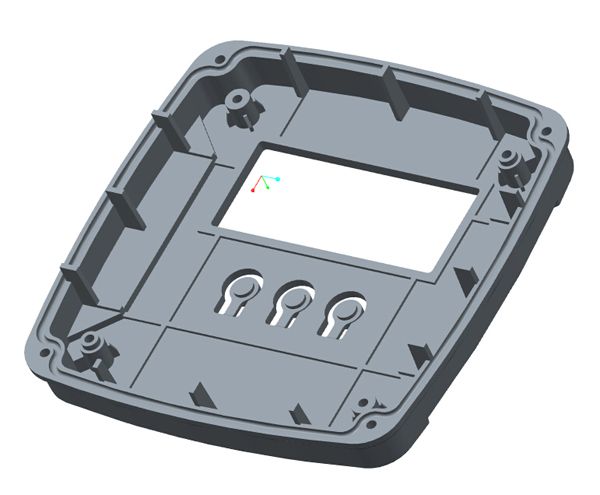
塑胶卡扣是"以应变而非应力为极限"的悬臂梁,设计成败取决于根部最大应变 ε 是否低于材料许用值;许用应变随"一次性/多次拆装"和"是否玻纤增强"大幅变化。
指标:数值(备注); 应变公式:ε=1.5·h·Y/L²(Bayer/BASF 悬臂梁法); PP 许用应变:5–8%(一次性)/ 2–4%(多次)(半结晶,超阈值应力发白); POM / PA6 / PC / ABS:7% / 8% / 4–9.2% / 6–7%(未增强); 玻纤增强降幅:同料→约 2.0–2.1%(GF30 典型); 导入/拆卸角:α 25–30° / β 40–50° 可拆、75–90° 永久(—); 根部圆角:R≥0.5mm(抗应力集中);
消费电子外壳卡扣、家电面板扣合、连接器塑壳、电池盖 latch、医疗设备免工具装配。
卡扣是手板/小批结构件最常见的"免螺钉装配"方案,可做成"卡扣应变速查卡"(材料许用应变表 + 公式)对外提案,把"会不会断/会不会松"翻译成带单位的数字。
customplasticmoldings.com / xometry.pro / vontoc.com / engbench.com / valnk.com(详见 2026-10-07 采集-b01.md 条目1)
把结构设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
悬臂挠度 δ=PL³/(3EI),许用应变不大于 2–3%(PA66 等韧性料可到 5%),根部应力 σ=M·c/I;典型悬臂长厚比 L/t 取 8–12。卡合量 0.5–1.5 mm,装配力 15–50 N、保持力不低于装配力 50%。
脱模斜度 1–3°、根部圆角 R 不小于 0.5 mm 以防应力集中;卡扣根部应加厚过渡,避免尖角开裂。试模时用染色探伤确认根部无微裂纹再放量,否则量产会批量断裂。
PA66+GF30 刚度好但脆性增加、POM 自润滑回弹稳、TPU 柔韧耐久;壁厚 1.5–3 mm、加强筋取 0.6t。玻纤件注意各向异性翘曲,卡扣方向与玻纤取向需在校核时一并考虑。
首件做插拔力曲线(10–50 次循环)、保持力抽检不小于装配力 50%、染色探伤看根部裂纹;高温高湿 85℃/85%RH 放置 96 h 后复测力值衰减应小于 15%。量产前做小批 200–500 件可靠性验证再放量。
建立卡扣标准库(悬臂、环形、球头三类)、按载荷分档(15/30/50 N),复用件省去重算;标准卡扣经 5 万次耐久验证后免逐项目校核,新结构仍需按 δ=PL³/3EI 复核根部应力与应变,避免直接套用跨材料导致开裂失效。
把相关设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。