三维扫描逆向建模与工业 CT 要点
苏州工业设计知库站
2026-10-27 10:22:19
0 次浏览
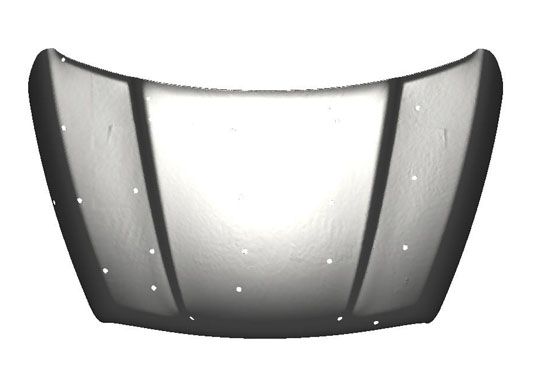
「一、三维扫描逆向建模·精度分级与设备选型」该如何对比与选型?
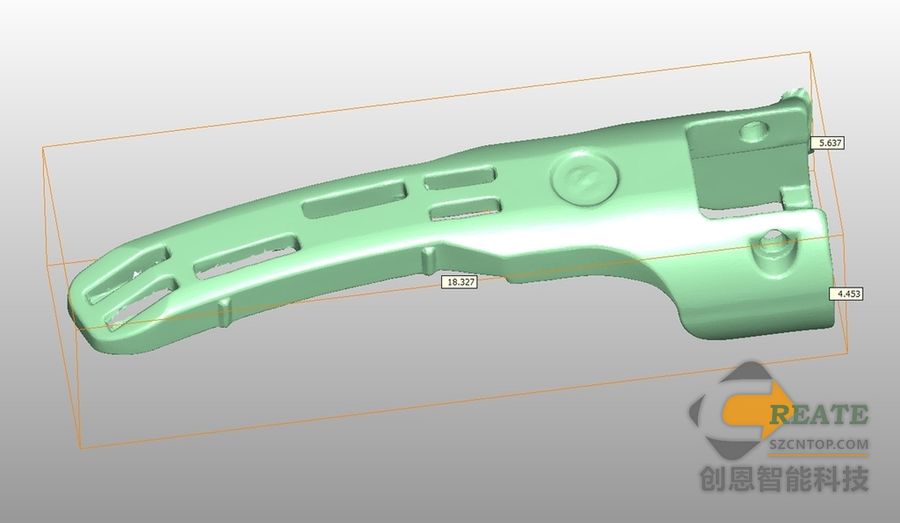
- 精度分级(按价位):消费级(1 万内)0.1–0.5mm;中端商用(1–10 万)0.03–0.1mm;工业计量级(10 万+)0.01–0.03mm。
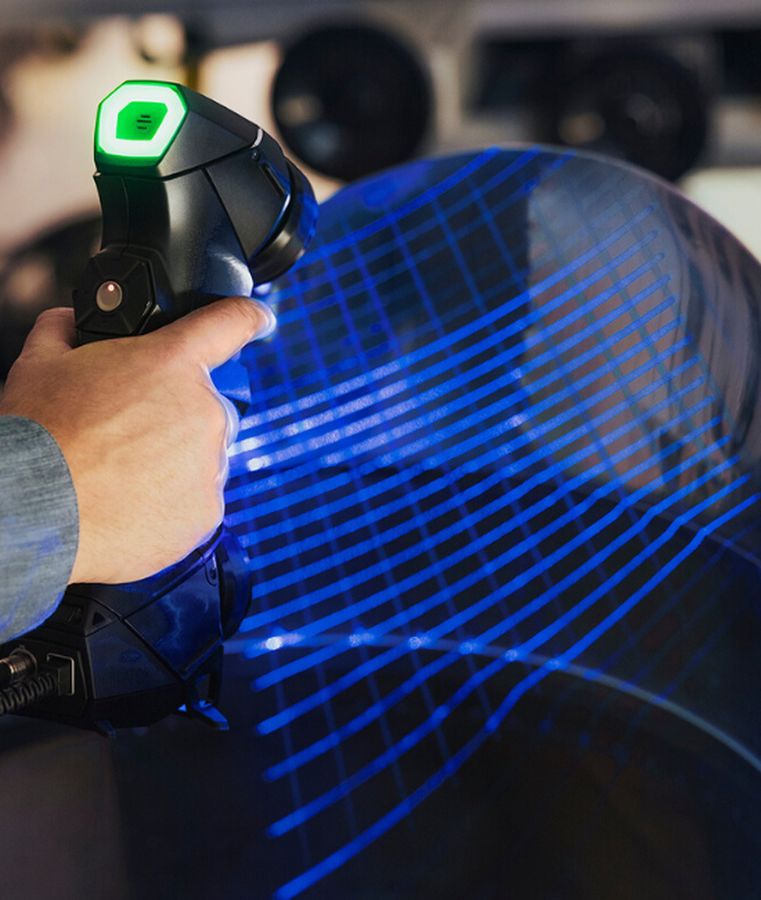
- 手持高精度代表:思看 SIMSCAN-S Gen2 最高 0.015mm(球度 0.025、平面 0.035,ISO 10360,560g 全无线);3DeVOK MT Gen2 0.03mm;KSCAN-E 实测 0.020mm(CNAS),829 万次/秒。
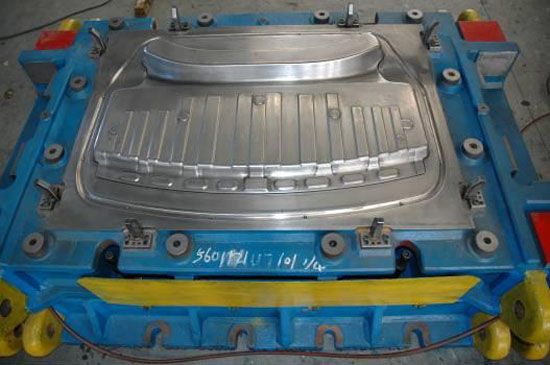
- 跟踪式大件:TrackScan-P 1.5m 内 0.025mm、486 万次/秒;深色碳纤维成功率 82%→95%;冲压件检测 4h→40min(+83%)。
- 选型门槛(先临/TCT Asia 2026):≤0.1mm 用常规手持;≤0.02mm 用 FreeScanUEPro2;≤0.01mm 用 OptimScan 固定式蓝光。
- 溯源:CR-Scan Raptor Pro(CNAS 0.018mm)扫黑色硅胶密封圈点云完整率 93.7%;FreeScan Omni 扫 2.4m 前纵梁拼接误差 <0.028mm,可导出 GB/T 19056 XML 接入质量系统。
二、工业 CT 无损检测·内部维度
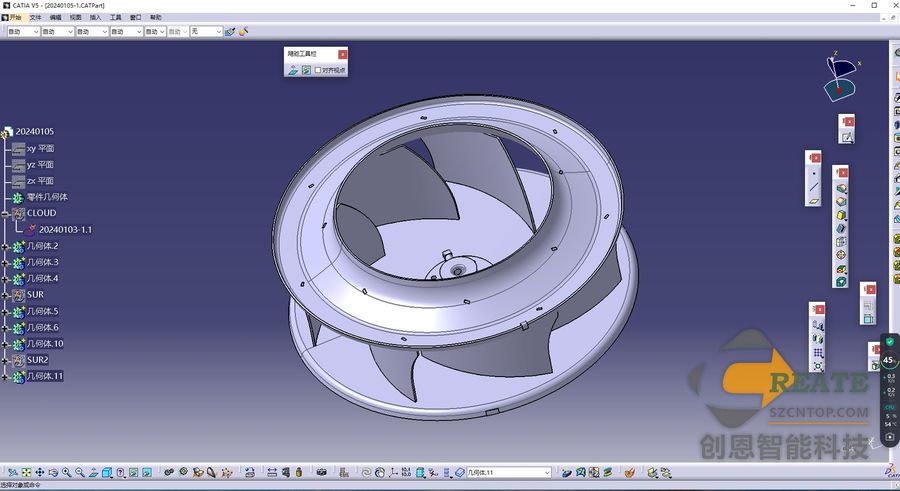
- 标准:ASTM E1570-2022、ISO 15708-2022、GB/T 35385-2017。
- 检测项:孔隙 ≤50μm(航天)、装配间隙 ≤0.1mm、焊缝气孔率 ≤3%、复合材料分层 ≤0.5mm²;尺寸公差 ±5μm(ISO 10360-7)、薄壁壁厚 ≤±0.05mm、逆向建模 ≤0.02mm、圆度/平面度 ≤0.01mm。
- 精度量级:微焦点 CT 2–10μm(小件/薄壁压铸/新能源塑胶);普通 10–50μm;大/厚重金属 50–200μm+。三坐标接触 0.5–3μm(仅外部)。
- 公式与设备:CT 测量机精度约 (3.5+L/50)μm 或 (2.5+L/100)μm,空间分辨率 4μm;ZXVoxel C 系统 5.0μm,穿透 30mm 钢、最大直径 400mm。
- 成本时效:设备 $200k–$1M+,按机时报价;单次含重建 1–4h+。唯一能测内部(通道/孔隙/装配)的方法。
三、点云→NURBS 曲面重建软件链
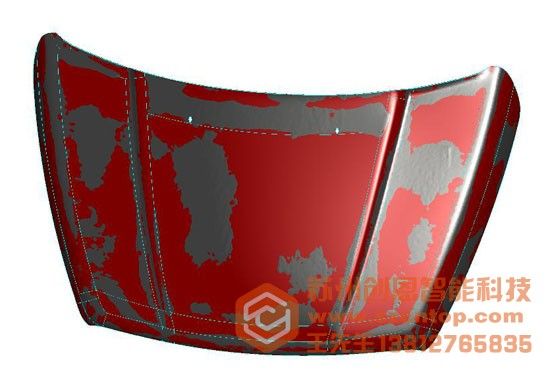
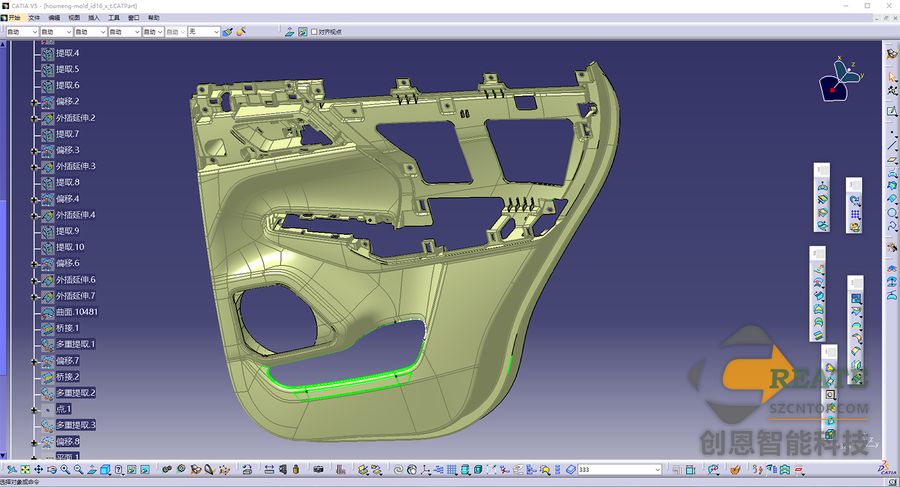
- 软件分层:工业级首选 Geomagic Wrap/Design X、PolyWorks、CAXA 3D ReDesign、Siemens NX、ZEISS INSPECT、3D INSVISION(计量院认证)。
- 能力量化:Geomagic 曲面识别 98.7%(ISO 10360);CAXA 复杂曲面一次重建合格 96.7%;NX 门板模具修复一致性 +41.3%。
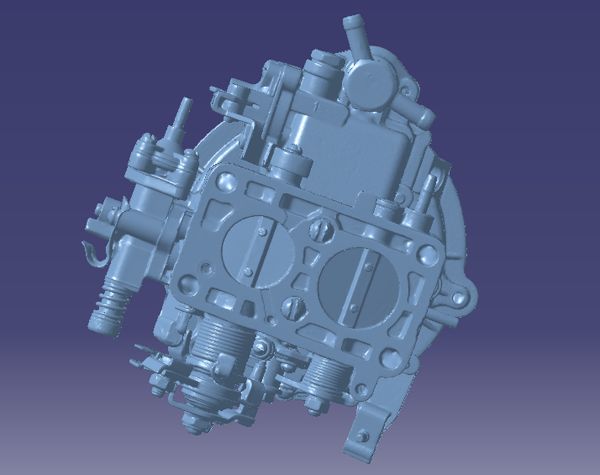
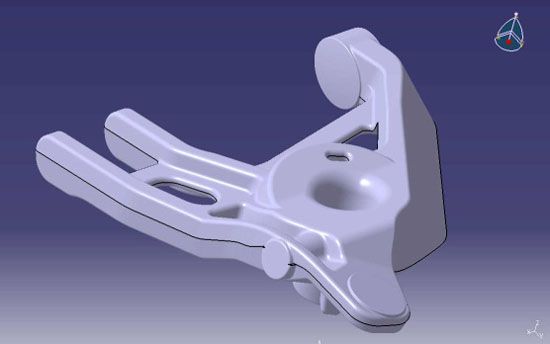
- 四阶链路:①去噪(邻域 0.3mm、标准差 2.0)②多视角配准(ICP <0.03mm)③网格封装(泊松 0.05–0.1mm)④曲面重建(12 类标准几何体→STEP AP242)。
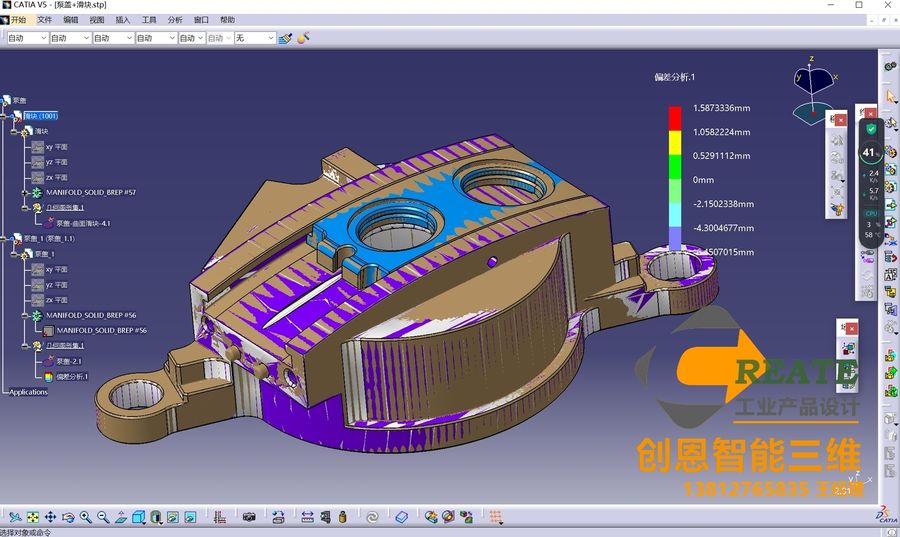
- 偏差闭环:ZEISS INSPECT 拼接 <0.03mm,GD&T 分析 + CpK 报告(GB/T 18780.1-2022);金属支架实战整体偏差 <0.05mm,周期 ~3 天 vs 手工 2–3 周。
苏州工业设计知库站·点评
把逆向能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
三维扫描的精度到底能到多少?
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
扫描出来的点云能直接用吗?
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
逆向测绘会不会侵犯别人的知识产权?
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。