铆接是"不起眼但机毁人亡级"的承剪连接:实心铆钉抗剪比空心(抽芯)高 2–3 倍,重载受剪必须用实心;选型按受剪 τ=F/(m·πd²/4) 与挤压 σc=F/(d·Σδ) 双校核,安全系数取 3–5。
1. 实心 vs 空心(抽芯):实心抗剪高 2–3×;钢实心抗拉 400–500 MPa。空心比实心轻 30–50%、安装快(缩短 70%),单辆车用量约 200–300 颗,适合薄板非承重复盖件。 2. 受剪校核:τ=F/(m·πd²/4)≤[τ];挤压 σc=F/(d·Σδ)≤[σc];m 剪切面数(单剪1/双剪2),Σδ 同方向被挤最小总厚。 3. 许用应力:Q235 [τ]=140 [σc]=320;20 钢 [τ]=180 [σc]=400;5052 铝 [τ]=90 [σc]=200(MPa)。 4. 安全系数 3–5(振动取 5);多铆钉实际总承载折减 0.7–0.8;板厚 ≥0.5d。 5. 排布:错排(staggered)截面削弱小、整体强度 +10%;抽芯夹持范围须覆盖总厚(φ4.8 推荐孔径 φ5.1),薄板 φ3.2/φ4.0、振动用 φ6.4。
做成结构连接标准件库与报价提示,向设备/家电/汽车客户证明"重载受剪用实心、薄板快装用抽芯、按 3–5 安全系数与错排提强度",避免轻载件误用铝抽芯或重载位用空心铆钉失效。
把结构设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
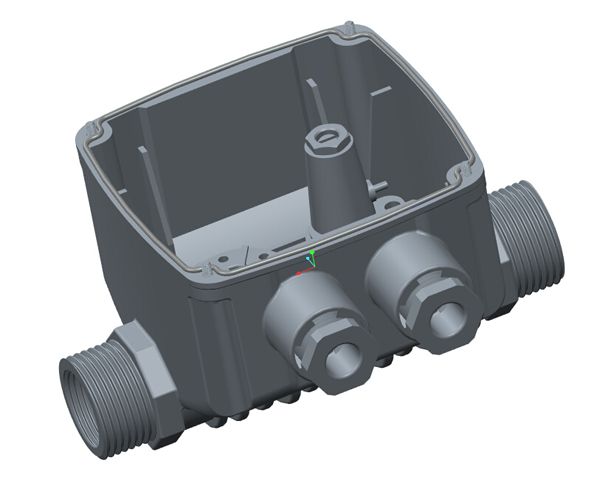
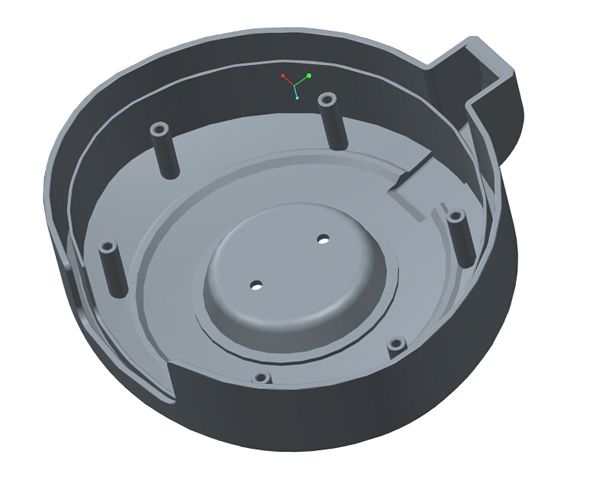
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。