悬臂梁卡扣设计的关键在于平衡"装得进去"和"留得住"。倒扣量太大,装配时梁被过度弯曲而断裂;太小则保持力不足,用久了松旷异响。把这处长厚、倒扣、拔模三个量算准,卡扣就能既好装又耐用。
悬臂梁的根部应力随长度的三次方上升,所以加长比加厚更容易断。经验上梁长不超过其厚度的十倍,超过就考虑做两条并行梁或改双侧卡扣分担载荷。根部用圆角过渡,半径取厚度的一半左右,能显著降低应力集中。需要频繁拆装的部位,梁可以做得稍厚并降低倒扣量。
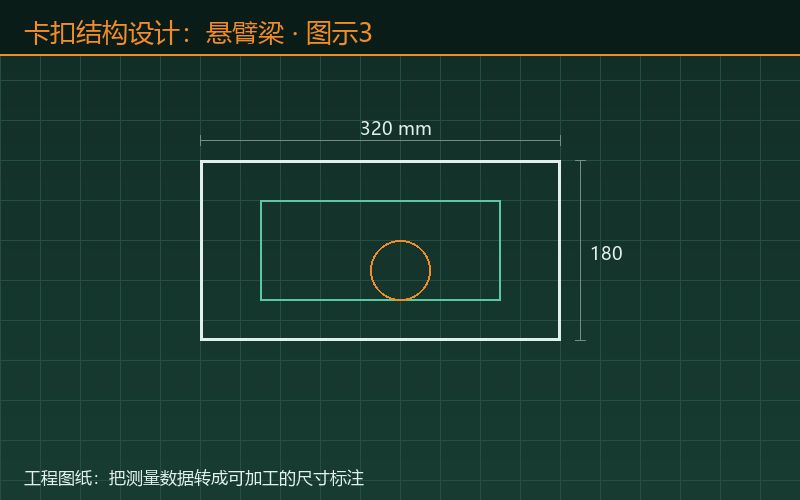
倒扣量通常取梁厚的零点二到零点四倍。倒扣越大保持力越强,但装配力和梁弯曲应变也同步增大。塑料的许用弯曲应变一般在百分之二到百分之五,超过这个值梁就会永久变形甚至开裂。估算装配力时把梁数、摩擦系数算进去,目标控制在徒手可装、不借助工具的区间。
卡扣侧壁必须给拔模角,否则模具难以顶出,量产时卡扣会被拉伤。倒扣方向的成型靠侧向抽芯或弹性变形脱模,结构允许时优先让倒扣靠材料回弹自然脱模,省掉滑块机构。卡扣根部留足够肉厚,避免缩水导致强度虚高实际却脆。
卡扣松旷往往比断裂更难发现,表现为外壳接缝变大、按压有空腔感。对策是保留适当的过盈量,并在非主卡扣处加定位柱或辅助卡点,让装配位置先被定住再锁死。对振动环境,卡扣旁加小凸台防位移,比单纯加倒扣更可靠。
卡扣是塑胶结构里最容易被轻视、也最容易翻车的细节。把长厚比、倒扣量、许用应变和拔模角这四本账算清楚,卡扣就能从"赌运气"变成可计算的连接方案,量产良率和手感都会稳很多。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。