拔模斜度按深度取零点五到三度、壁厚落在二点五到三点五毫米并保持均匀,脱模与缩水问题基本消失;这两个数定错,模具返修会一路跟到底。
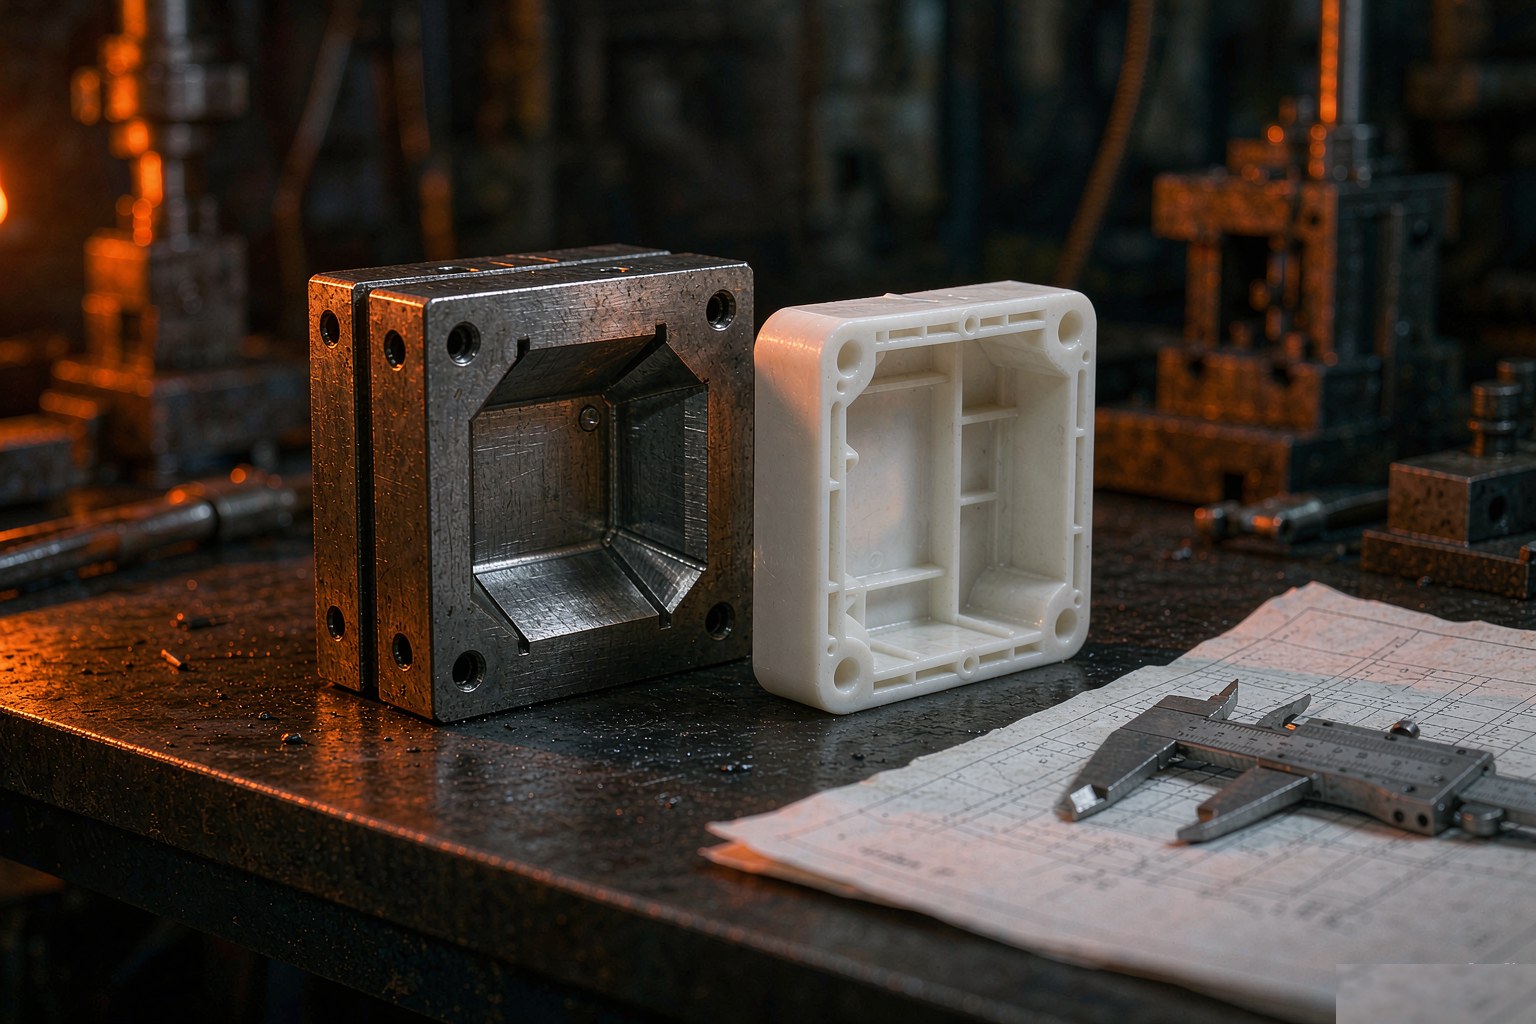
斜度不是拍脑袋定的,跟三个量挂钩。一是深度:浅腔五十毫米以内的斜面,零点五度到一度基本够用;深度超过一百毫米的深腔,每加深一百毫米斜度加零点五度,否则脱模时侧面拉伤发白。二是表面:咬花面要额外补偿,纹路越深斜度越大,常规咬花每零点零二毫米纹深补一度左右,这一点最容易被漏掉,很多带纹理的外壳拉伤就是斜度按光面给的。三是材料:收缩率大的结晶性材料可以适当收紧,刚性大、收缩小的材料要放宽。另外还要分清外观面与配合面,外观面斜度尽量放大保脱模质量,插拔配合面则按配合要求收敛,两边不能混着算。
常用工程塑料的经济壁厚在二到四毫米之间,外壳类取二点五到三点五毫米最稳。比数值更重要的是均匀:厚薄交界超过百分之四十,厚侧缩痕、薄侧困气的风险同时上来。产品结构上确实需要厚的地方,用掏料把最大壁厚压回三点五毫米以内,需要刚度交给加强筋,需要强度交给凸台与翻边,而不是把壁加厚。无法避免的厚薄过渡,用圆弧或斜面渐变过渡,过渡长度不小于厚度差的三倍。浇口远端容易欠料的区域,适当减薄百分之十到二十,把压力梯度理顺,反而比处处等厚更容易打满。
粘模的排查顺序是:斜度够不够、表面是不是咬花没补偿、抛光方向是否与脱模方向一致、有没有倒扣被当成斜度硬顶出来。图纸阶段做一次脱模方向检查,把每个侧面按出模方向投影一遍,负角直接改掉。缩水的排查顺序是:壁厚是否超差、筋根与柱根厚度是否超过壁厚的零点七倍、交叉节点有没有掏料、浇口位置是不是把厚区留在了远端。这套检查在三维图上半小时能过完,比开模后靠烧焊补模便宜两个量级。
把数字写进图纸评审单:每个外观面的斜度值、咬花型号与补偿斜度、关键壁厚与公差、筋柱根部的厚度比例、脱模方向。模具厂报价时看到这五项齐全,反馈周期会短很多,异议也会集中在真问题上。定模试模后第一个样件重点看三处:深腔侧面有无拉白、骨位背面有无缩坑、分型面有无披锋,这三处基本就是斜度与壁厚定得对不对的成绩单。
拔模斜度与壁厚是最不显眼却最容易翻车的两个参数:斜度按深度、纹理与材料三要素取值,壁厚守住区间并追求均匀,再配一张脱模与缩水的自查清单,模具一次成功的概率会高很多。把问题留在图纸上,是DFM设计最实在的省钱方式。
斜度不是拍脑袋定的,跟三个量挂钩。一是深度:浅腔五十毫米以内的斜面,零点五度到一度基本够用;深度超过一百毫米的深腔,每加深一百毫米斜度加零点五度,否则脱模时侧面拉伤发白。二是表面:咬花面要额外补偿,纹路越深斜度越大,常规咬花每零点零二毫米纹深补一度左右,这一点最容易被漏掉,很多带纹理的外壳拉伤就是斜度按光面给的。三是材料:收缩率大的结晶性材料可以适当收紧,刚性大、收缩小的材料要放宽。
常用工程塑料的经济壁厚在二到四毫米之间,外壳类取二点五到三点五毫米最稳。比数值更重要的是均匀:厚薄交界超过百分之四十,厚侧缩痕、薄侧困气的风险同时上来。产品结构上确实需要厚的地方,用掏料把最大壁厚压回三点五毫米以内,需要刚度交给加强筋,需要强度交给凸台与翻边,而不是把壁加厚。无法避免的厚薄过渡,用圆弧或斜面渐变过渡,过渡长度不小于厚度差的三倍。浇口远端容易欠料的区域,适当减薄百分之十到二十,把压力梯度理顺,反而比处处等厚更容易打满。
粘模的排查顺序是:斜度够不够、表面是不是咬花没补偿、抛光方向是否与脱模方向一致、有没有倒扣被当成斜度硬顶出来。图纸阶段做一次脱模方向检查,把每个侧面按出模方向投影一遍,负角直接改掉。缩水的排查顺序是:壁厚是否超差、筋根与柱根厚度是否超过壁厚的零点七倍、交叉节点有没有掏料、浇口位置是不是把厚区留在了远端。这套检查在三维图上半小时能过完,比开模后靠烧焊补模便宜两个量级。