外壳刚度不够,加厚两毫米重量成本齐涨,刚度收益却有限;合理布置加强筋用一半料重就能翻倍,加筋几乎总比加厚划算。
注塑件的抗弯刚度与壁厚的三次方成正比,听起来加厚很有效,但代价是三次方一样增长:材料翻倍、冷却时间拉长、缩痕和内应力风险陡增。壁厚超过四毫米的平面,中心区域几乎必然出现缩坑,反而毁掉外观。更麻烦的是经济性,一套外壳多出一毫米壁厚,年产量十万件时多用的料钱够重新开一套模。所以产品结构设计里,刚度问题的第一反应不应是加厚,而是把料用到该用的位置——筋,就是最便宜的刚度。
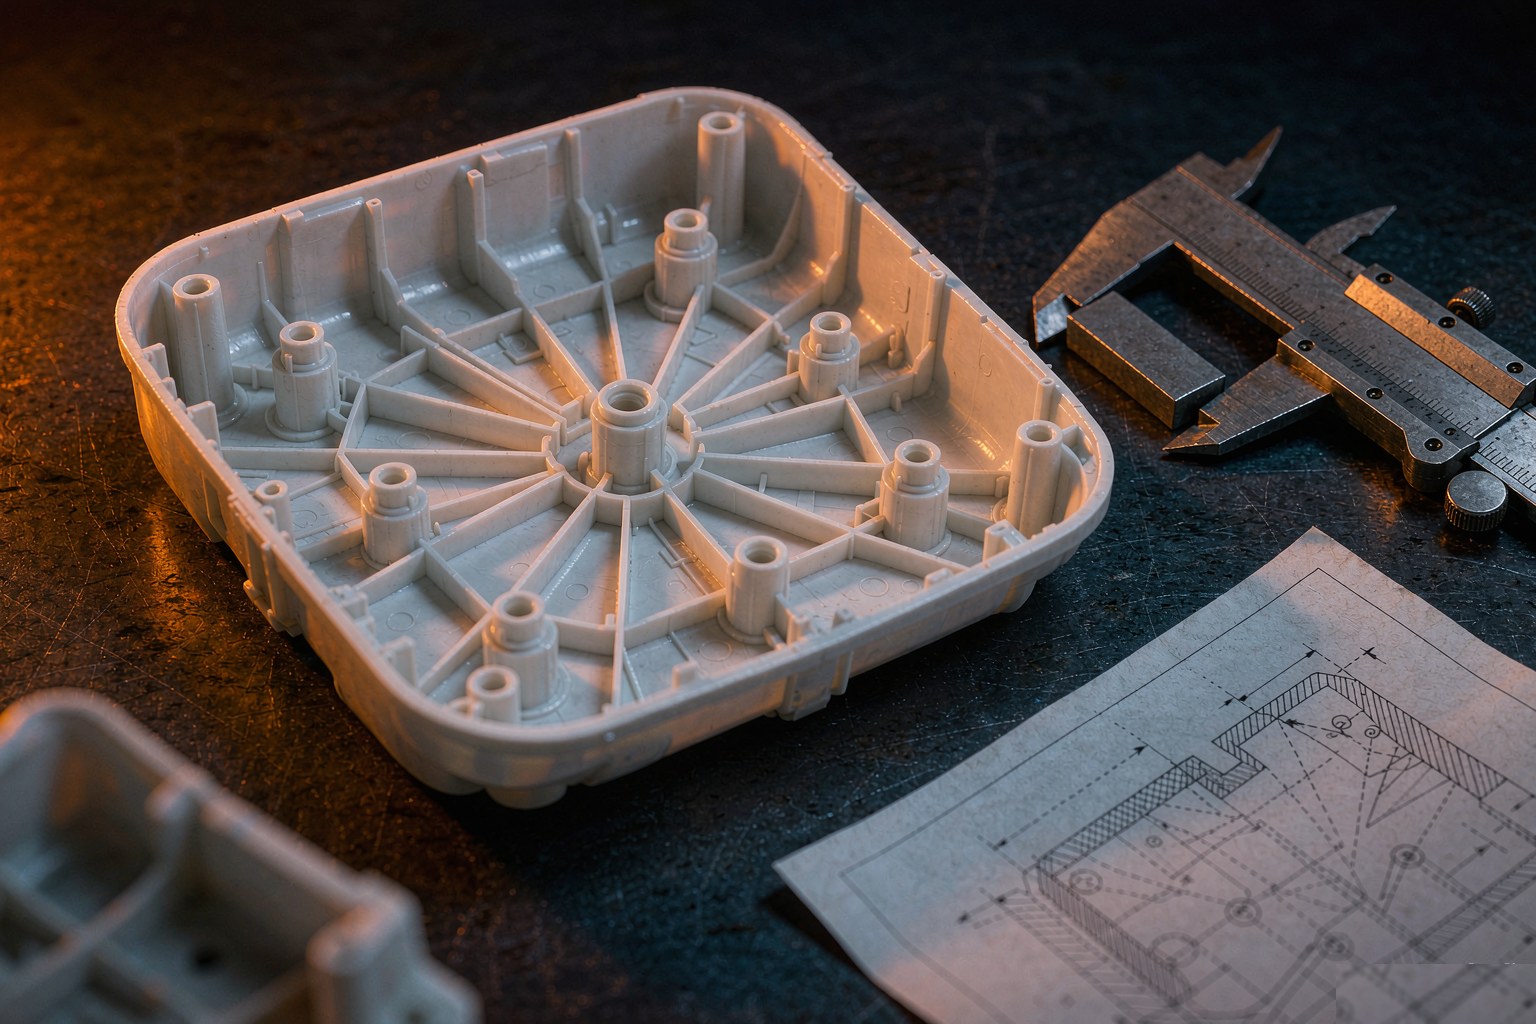
大面积外壳平面最怕按压塌陷和缩痕,井字筋是标准解法。筋高取壁厚的三到五倍,超过五倍后筋的末端会变薄难填,需要加大根部圆角或者做镶件;筋厚取壁厚的零点五到零点七倍,宁可瘦一点也不超过壁厚,否则筋的根部背面必然缩出可见的坑。筋与筋的间距取壁厚的四倍以上,留出冷却空间。布置方向顺着受力和脱模方向走,交叉节点做掏料处理。一套按这些数字布置的井字筋,能让一米长的设备面板中央按压变形量降到原来的四分之一,增重却不到百分之十五。
开口薄壳的刚度大头在边缘。把外壳四周做二十度到四十度的翻边,等效于给平板加了圈梁,抗扭刚度能提升数倍;受力集中的四角和铰链位、挂脚位,用局部凸台把料堆到需要的地方,凸台根部同样按零点六倍壁厚收料防缩。这种做法的好处是不占用外观面,全部动作都在内侧完成,外观面保持干净大平面。设备类外壳的吊装孔、支脚、导轨安装位,都值得用凸台而不是整体加厚去解决。
刚度还可以靠形状挣回来。平板压一道浅浅的弧面,矢高做到板宽的百分之一点五到百分之三,抗弯刚度提升百分之五十以上;塑胶件上做一道贯通的棱线特征,效果等同于一根梁。金属外壳同理,钣金加一道加强筋压型,比换厚一档的板材便宜得多。这类几何手法往往还能顺便成为造型语言,刚度与颜值一起挣,是结构设计里性价比最高的一类操作。
三步走。第一步仿真初筛,按压工况和跌落工况各跑一轮,看最大变形量与应力分布,把筋的走向调顺;第二步手板实测,三维打印或者 CNC 的样件做静载按压与跌落,注意打印件强度与注塑件有偏差,结论要打折使用;第三步小批量试装,重点看筋根背面有没有可见缩痕、装配时筋位有没有干涉。把这三步走完,刚度方案基本就落地了。
刚度不够先想筋,再想形,最后才想加厚:井字筋管大平面、翻边凸台管边缘与受力点、曲面棱线管整体,三板斧用对位置,比一毫米一毫米堆料有效得多。结构工程师的价值,正在于用最少的料撑起足够的刚。
注塑件的抗弯刚度与壁厚的三次方成正比,听起来加厚很有效,但代价是三次方一样增长:材料翻倍、冷却时间拉长、缩痕和内应力风险陡增。壁厚超过四毫米的平面,中心区域几乎必然出现缩坑,反而毁掉外观。更麻烦的是经济性,一套外壳多出一毫米壁厚,年产量十万件时多用的料钱够重新开一套模。所以产品结构设计里,刚度问题的第一反应不应是加厚,而是把料用到该用的位置——筋,就是最便宜的刚度。
三步走。第一步仿真初筛,按压工况和跌落工况各跑一轮,看最大变形量与应力分布,把筋的走向调顺;第二步手板实测,三维打印或者 CNC 的样件做静载按压与跌落,注意打印件强度与注塑件有偏差,结论要打折使用;第三步小批量试装,重点看筋根背面有没有可见缩痕、装配时筋位有没有干涉。把这三步走完,刚度方案基本就落地了。
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。