钣金件抄特征面、塑胶件抄自由曲面、铸造件抄毛坯基准,三类零件的测量重点完全不同:先分清类型再定扫描方案,数模才能直接用于生产而不是推倒重来。

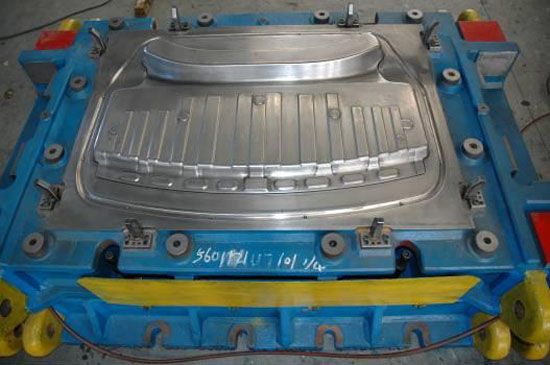
钣金件全部是规则几何,扫描仪反而不如卡尺和角度尺快。重点是五组数据:板厚(卡尺直接测,注意漆层厚度要扣除)、折弯角度(内外角各测一次,回弹补偿要记录)、折弯半径(对照折刀规格反推)、孔位与孔径(以基准边建立坐标系逐个标注)、展开尺寸(有条件按展开状态再测一遍)。逆向测绘钣金件最忌只扫外形,扫出来的点云看着完整,展开后孔位全部漂移。正确做法是三维扫描定整体轮廓加关键尺寸手工精测,两套数据互相校验,误差控制在零点一毫米以内再出图。
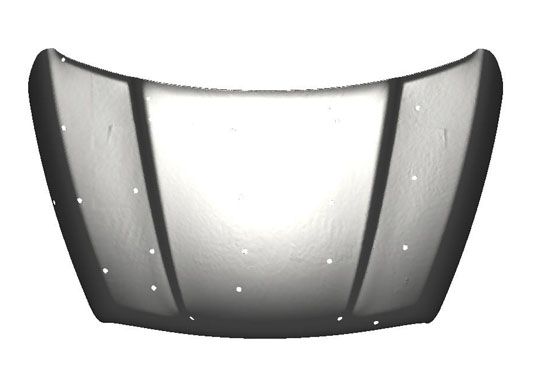
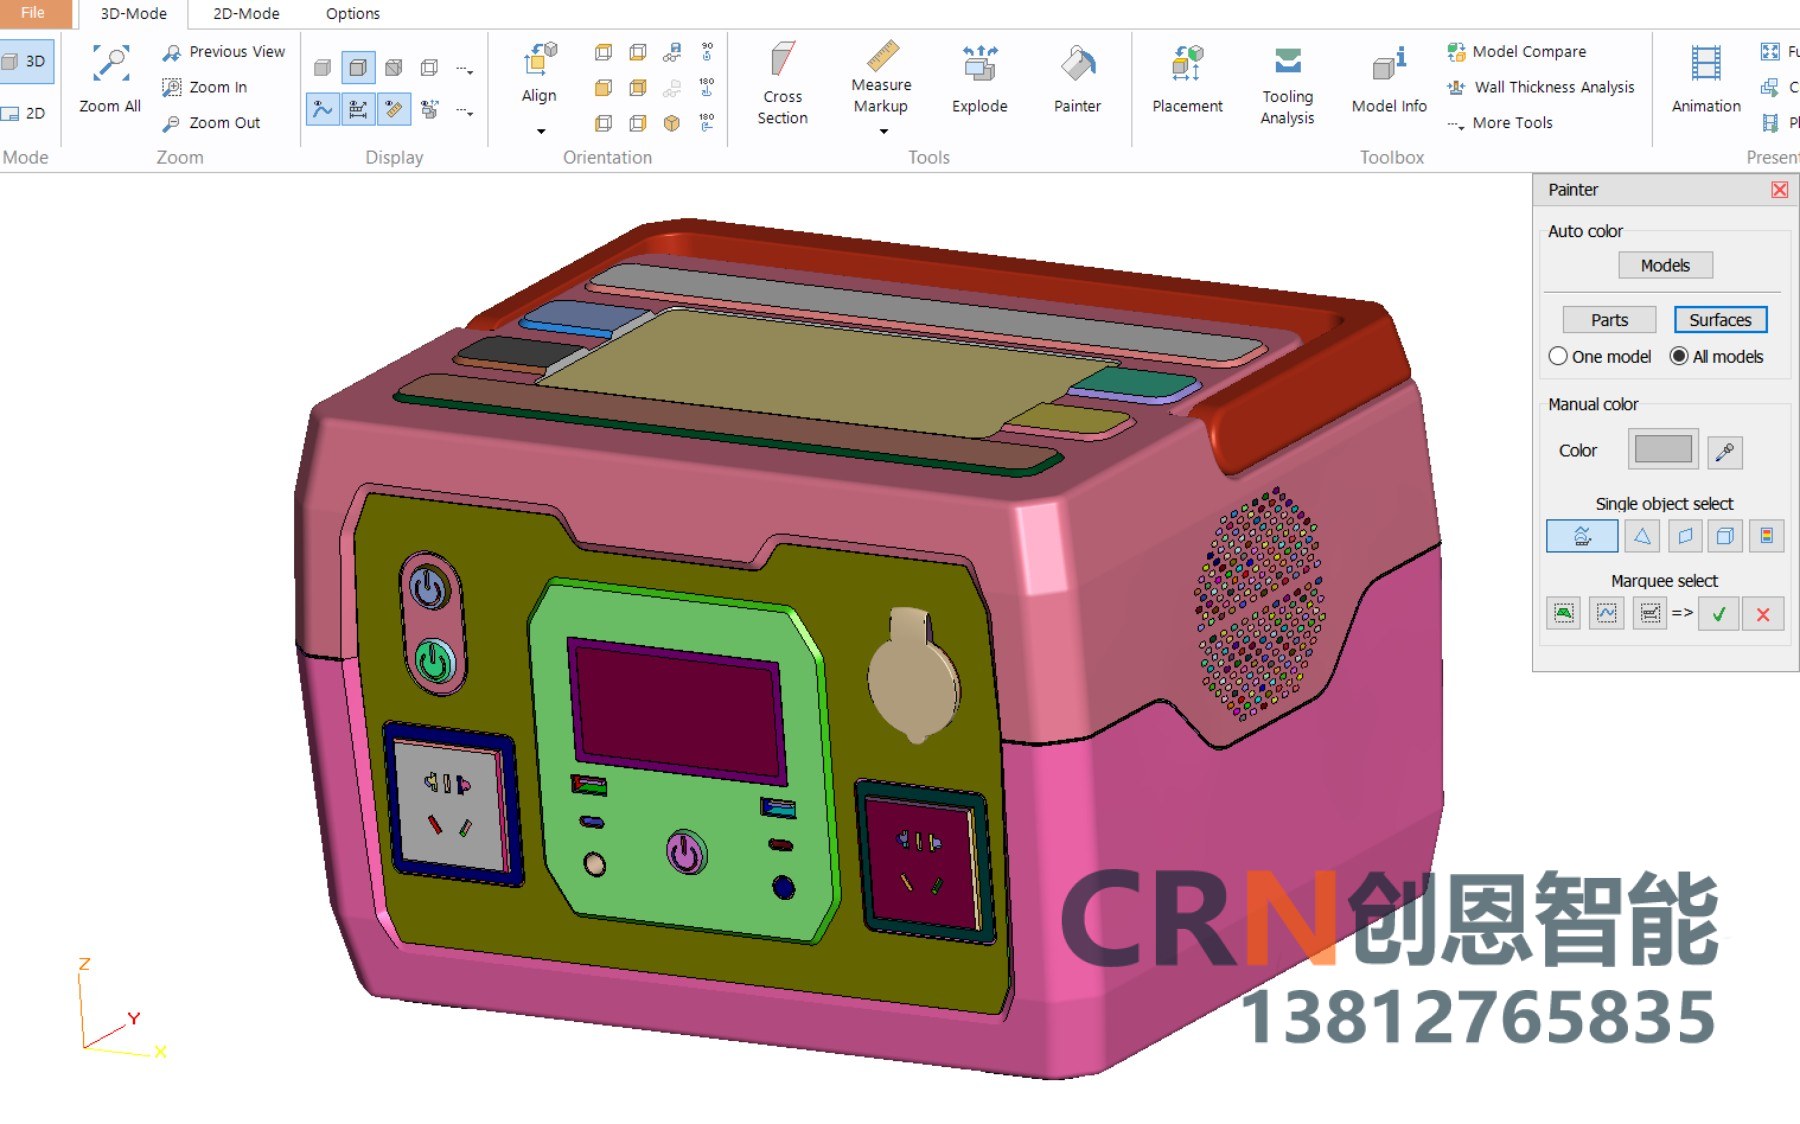
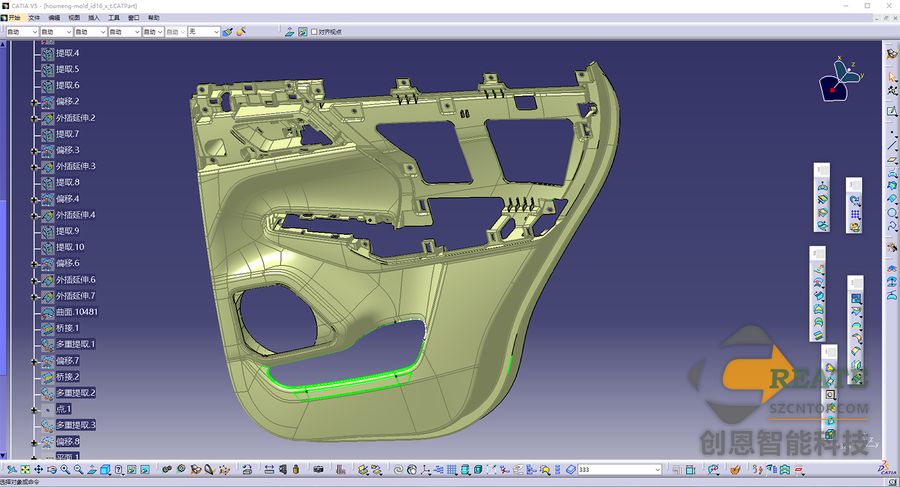
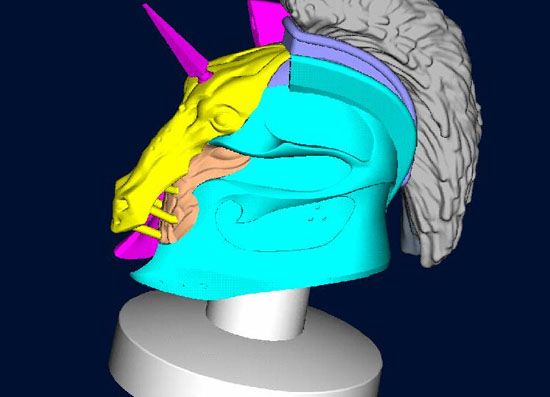
塑胶外壳的特征是自由曲面加卡扣细节,必须用扫描仪全面采集。作业顺序有讲究:先扫描整体点云,再对卡扣、螺丝柱、加强筋这些小特征做局部精扫或切片测量,因为小特征在整体扫描里经常丢细节。基准布置决定后续建模质量:选三个不在一条直线上的稳定平面或孔位做基准,整个数模以此建立坐标系,后续与配合件对照、公差分配才有依据。曲面重建时先做大面拟合,再补过渡面,倒角圆角最后加,顺序反了曲面会越修越乱。
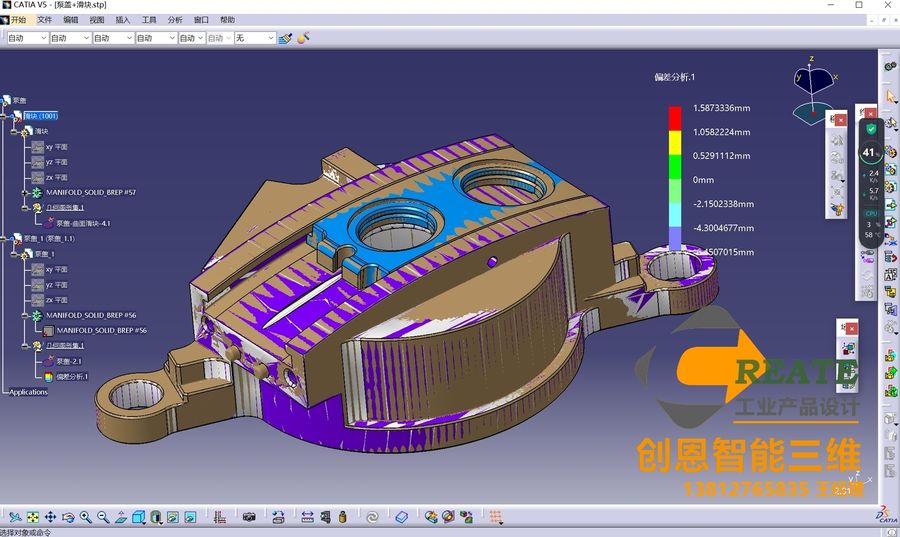
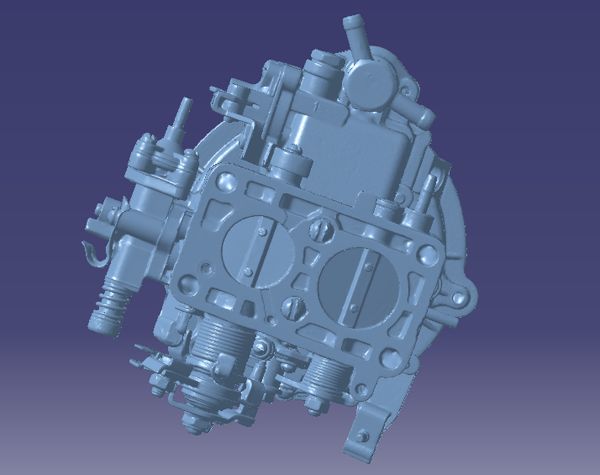
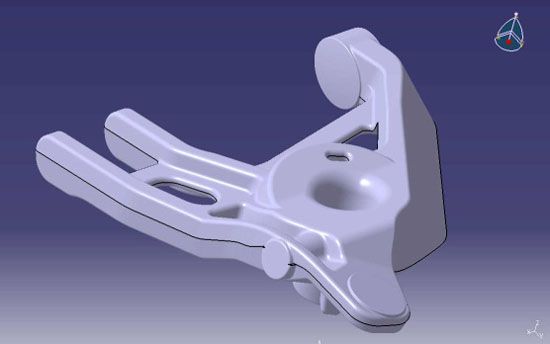
铸造件的难点是表面粗糙、有拔模斜度、加工面与非加工面混杂。扫描前要清理表面并喷涂显像剂,否则反光点云会出洞。抄数目标不是复刻铸件的每一个波浪,而是把设计意图还原出来:非加工面按扫描结果取包络,加工面按图纸逻辑给出余量,通常单边留二到三毫米由后续机加工保证。铸造斜度是故意存在的,重建时不要把它当误差抹平,否则新模开出来装不上。有孔位的铸件,孔径与位置精度靠机加工保证,扫描数据只做参照。
先问用途再定精度。拿去直接开模的,关键配合面精度要做到正负零点零五毫米并做实体试装验证;只做参考或存档的,整体偏差正负零点二毫米也够用。精度每提高一档,测量与建模的工时成倍上涨,把力气花在配合面上而不是整个零件上,是逆向测绘控成本的核心。无论哪类零件,交付前都要做一次数模与实物的三坐标抽检,报告随数模一起交,客户拿到手才知道数据可信到什么程度。
逆向测绘不是一台扫描仪打天下:钣金靠量、塑胶靠扫、铸造靠基准与余量的判断。分清零件类型、想清楚数模的用途,再决定在哪里花精度预算,抄出来的数据才能真正直接投入生产。
先问用途再定精度。拿去直接开模的,关键配合面精度要做到正负零点零五毫米并做实体试装验证;只做参考或存档的,整体偏差正负零点二毫米也够用。精度每提高一档,测量与建模的工时成倍上涨,把力气花在配合面上而不是整个零件上,是逆向测绘控成本的核心。无论哪类零件,交付前都要做一次数模与实物的三坐标抽检,报告随数模一起交,客户拿到手才知道数据可信到什么程度。
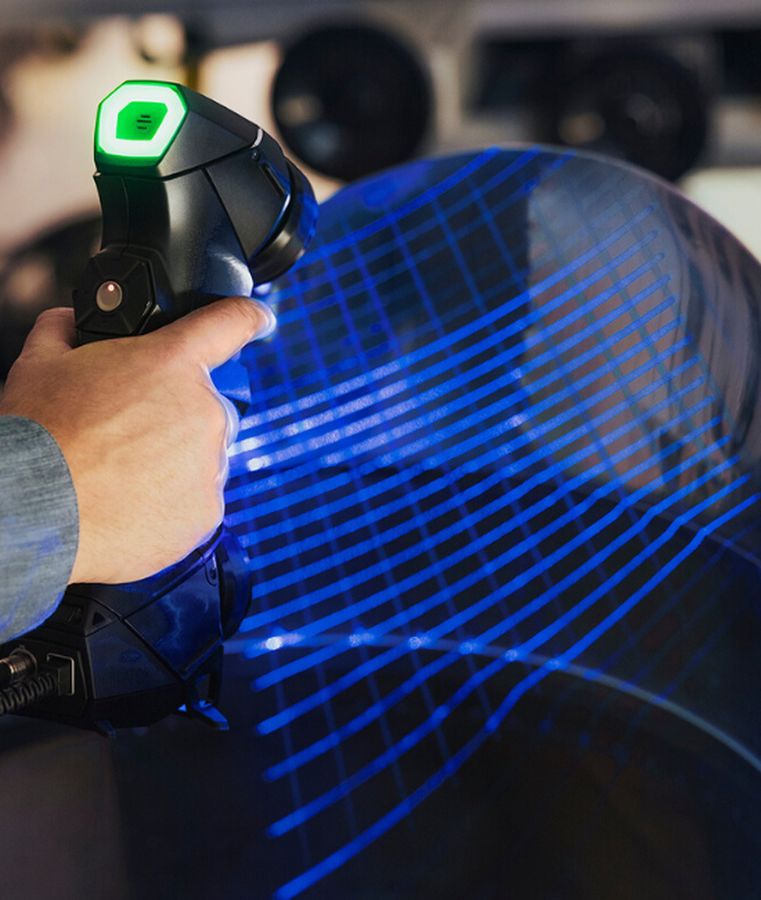
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。