3D打印:厚片吸塑真空成型工艺与模具要点
苏州工业设计知库站
2026-11-18 21:40:59
0 次浏览
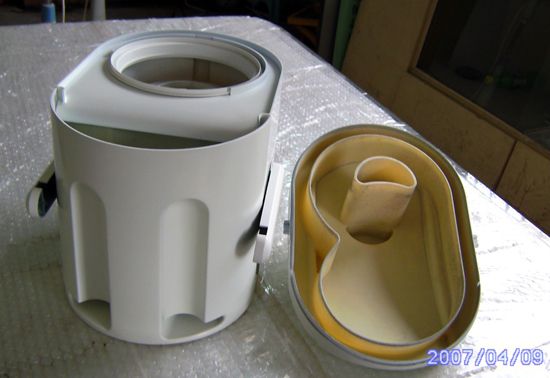
厚片吸塑适合做大尺寸、浅曲率的样件外壳:常用板材厚度在1.5至6毫米,加热到材料软化窗口后再抽真空,真空度一般保持在0.06至0.09兆帕,过低会导致转角处贴合不到位。
做这类设计时,哪些量化指标必须先看?
- 板厚:1.5–10 mm(主流 3–6)
- 尺寸:最大成型 3×6 m(长件 5 m);拉伸比 3:1–4:1
- 成本:模具=注塑 1/5–1/10;开模周期 −75%;开发周期 −40%、试错成本 −60%
- 精度:±0.5 mm;壁厚偏差 ±5%(高端)~±10%;精密卡扣不如注塑
- 工艺窗口:加热 150–180 ℃;真空 0.5–1 s;冷却 30–90 s;循环 3–8 min
- 限制:长期耐温 ≤80 ℃;>10 万件单件成本反超注塑
- 价格:ABS 制品 200–500 元/㎡、PC 800–1500 元/㎡;脱模斜度 3–5°
- 利用率:70–90%,边角料可回用(原料成本 −8%)
- 场景:汽车内外饰 40%、家电 30%(冰箱内胆等)、医疗 CT 外壳、机器人外壳
落到交付标准上该怎么讲?
当外壳尺寸大到注塑机吨位吃不消、批量又小到摊不平钢模时,厚片吸塑是那个正解。1.5 至 8 毫米的热塑板材加热到 150–180 ℃ 高弹态,真空吸附一次成型,最大可做 3×6 米的一体件,没有拼接缝隙;模具用铝模或树脂模,成本仅为注塑钢模的十分之一到五分之一,开模周期缩短约四分之三。壁厚偏差可控制在 ±5% 到 ±10%,尺寸公差约 ±0.5 mm,配 CNC 五轴修边完成精密开孔。汽车内外饰、医疗设备弧形外壳、机柜护罩、冰箱内胆都是它的主场。批量在百件到几千件之间,它是综合成本与交期最优的那一档。
验收清单与常见误区有哪些?
- 量化指标「板厚:1.5–10 mm(主流 3–6)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「尺寸:最大成型 3×6 m(长件 5 m);拉伸比 3:1–4:1」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「成本:模具=注塑 1/5–1/10;开模周期 −75%;开发周期 −40%、试错成本 −60%」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「精度:±0.5 mm;壁厚偏差 ±5%(高端)~±10%;精密卡扣不如注塑」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「工艺窗口:加热 150–180 ℃;真空 0.5–1 s;冷却 30–90 s;循环 3–8 min」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「限制:长期耐温 ≤80 ℃;>10 万件单件成本反超注塑」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「价格:ABS 制品 200–500 元/㎡、PC 800–1500 元/㎡;脱模斜度 3–5°」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「利用率:70–90%,边角料可回用(原料成本 −8%)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「场景:汽车内外饰 40%、家电 30%(冰箱内胆等)、医疗 CT 外壳、机器人外壳」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
同品类还有哪些可借鉴的做法?
当外壳尺寸大到注塑机吨位吃不消、批量又小到摊不平钢模时,厚片吸塑是那个正解。1.5 至 8 毫米的热塑板材加热到 150–180 ℃ 高弹态,真空吸附一次成型,最大可做 3×6 米的一体件,没有拼接缝隙;模具用铝模或树脂模,成本仅为注塑钢模的十分之一到五分之一,开模周期缩短约四分之三。壁厚偏差可控制在 ±5% 到 ±10%,尺寸公差约 ±0.5 mm,配 CNC 五轴修边完成精密开孔。汽车内外饰、医疗设备弧形外壳、机柜护罩、冰箱内胆都是它的主场。批量在百件到几千件之间,它是综合成本与交期最优的那一档。
苏州工业设计知库站 · 点评
厚片吸塑真空成型工艺与模具要点做到位的标准其实很朴素:数据说得清、实物对得上。把10mm、75%写进图纸或验收单,比事后争论更有说服力。预算紧的项目可分两步走:先保功能与公差,再迭代外观件。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。