3D打印:增减材复合制造HybridAM
苏州工业设计知库站
2026-11-18 10:29:08
0 次浏览
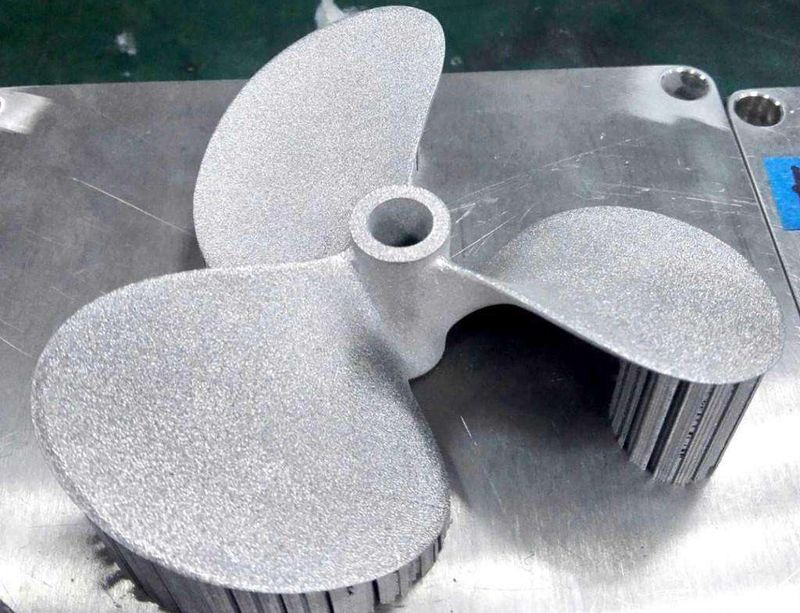
增减材复合制造把定向能量沉积(DED/激光熔覆)与 5 轴 CNC 铣削集成到同一台机床、一次装夹完成"近净成型+精加工":DMG MORI L
做这类设计时,哪些量化指标必须先看?
- 激光功率:3000 W(可选蓝激光)
- 产能/建速/成本:+170% / +35% / -47%
- 沉积率:1.5 kg/h(DED)
- 行程/承重:735×650×560mm / 600kg(中大型)
- 售价:$800K–1.5M(投资级)
- LUMEX 铣削:-75% 时间(PBF+45000rpm 主轴)
- 航空件成本:-23~47%(MTC 研究)
现场落地要盯住哪几步?
- 形态:DED 喷头(激光/电子束熔覆沉积)+ 5 轴铣削主轴共机,工件一次装夹,边沉积边铣控形位与表面。
- DMG MORI LASERTEC 65 DED hybrid 2nd Gen(2026-01):6-in-1 工艺、可选蓝激光。
- Matsuura LUMEX Avance-25:PBF 粉末床 + 45000rpm 主轴,成型 256×256×300mm,烧结 35cc/h。
- Mazak Variaxis j-600AM:WAAM(电弧增材)+ 5 轴铣,适合大尺寸低成本近净件。
哪些场景该用、哪些要避开?
- 大型航空支架/发动机机匣近净件、随形冷却模具镶件、医疗定制钛件、能源装备修复增材。
还有哪些需要重点把控?
- 长三角可外协复合机设备商名录与小时单价待补(P2)。
落到交付标准上该怎么讲?
作为"高端结构交付路径"而非自建设备:①对大型/高价值件做"DED 近净+5 轴精铣"工艺规划与图纸拆分,外协复合机落地;②讲"产能+170%、成本-47%、一次装夹"对客户的周期/精度价值;③与 拓扑优化、 WEDM(精切)、 冷喷涂(修复)构成"成型-精加-修复"全链;④储备设备参数用于方案估算。
验收清单与常见误区有哪些?
- 量化指标「激光功率:3000 W(可选蓝激光)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「产能/建速/成本:+170% / +35% / -47%」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「沉积率:1.5 kg/h(DED)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「行程/承重:735×650×560mm / 600kg(中大型)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「售价:$800K–1.5M(投资级)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「LUMEX 铣削:-75% 时间(PBF+45000rpm 主轴)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「航空件成本:-23~47%(MTC 研究)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 执行要点「形态:DED 喷头(激光/电子束熔覆沉积)+ 5 轴铣削主轴共机,工件一次装夹,边沉积边铣控形位与表面。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「DMG MORI LASERTEC 65 DED hybrid 2nd Gen(2026-01):6-in-1 工艺、可选蓝激光。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「Matsuura LUMEX Avance-25:PBF 粉末床 + 45000rpm 主轴,成型 256×256×300mm,烧结 35cc/h。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「Mazak Variaxis j-600AM:WAAM(电弧增材)+ 5 轴铣,适合大尺寸低成本近净件。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「大型航空支架/发动机机匣近净件、随形冷却模具镶件、医疗定制钛件、能源装备修复增材。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「长三角可外协复合机设备商名录与小时单价待补(P2)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。