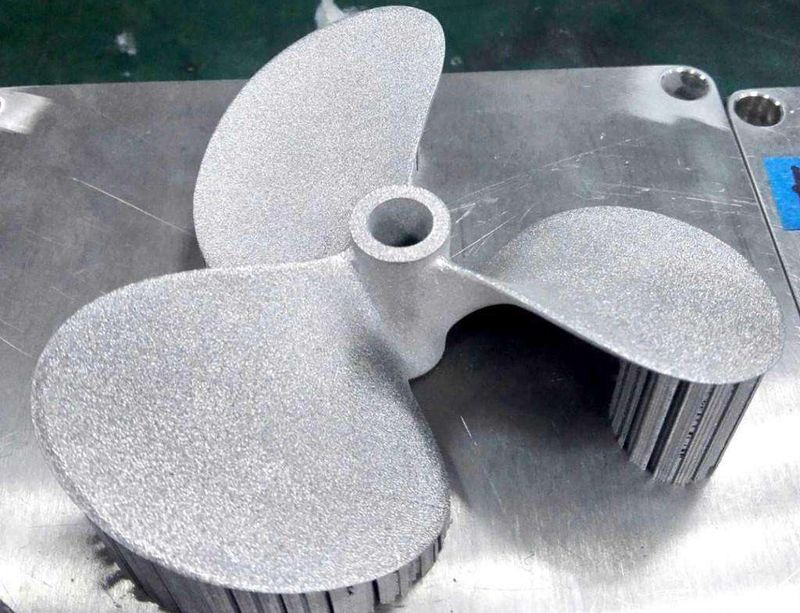
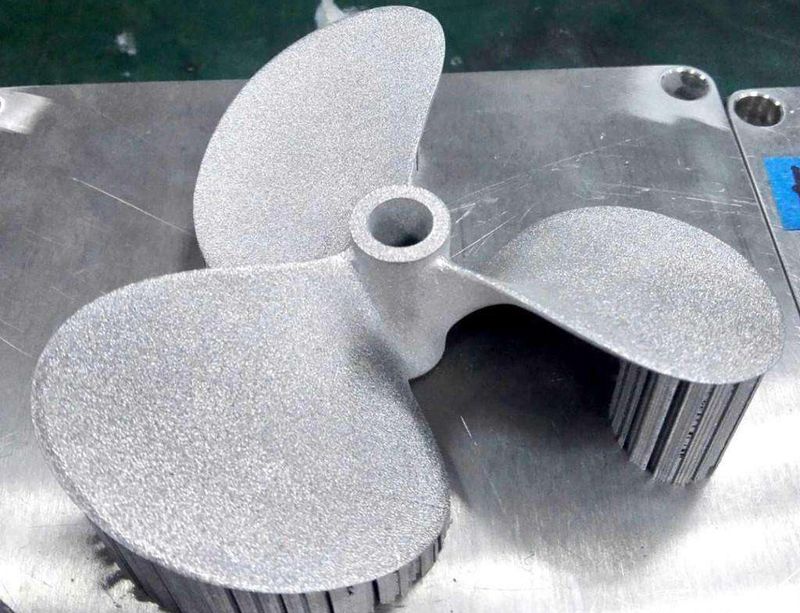
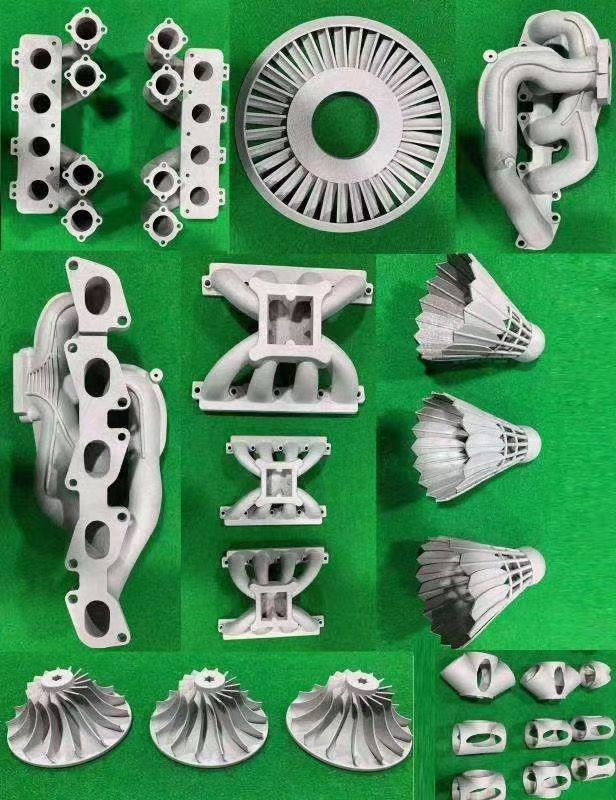
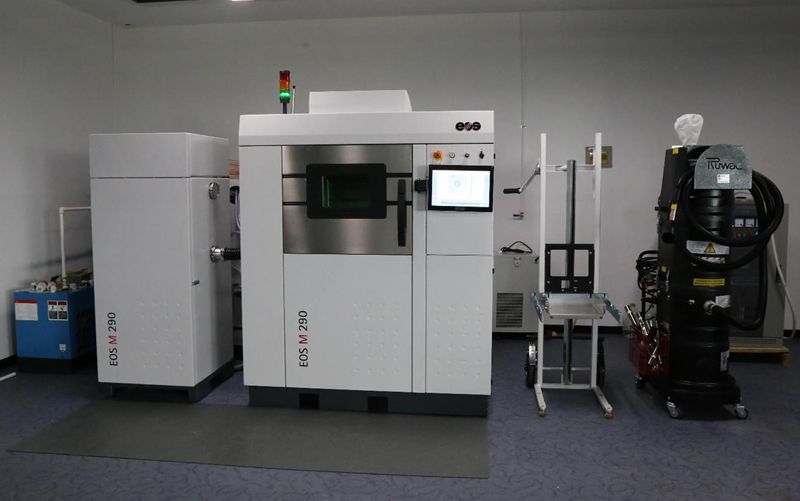
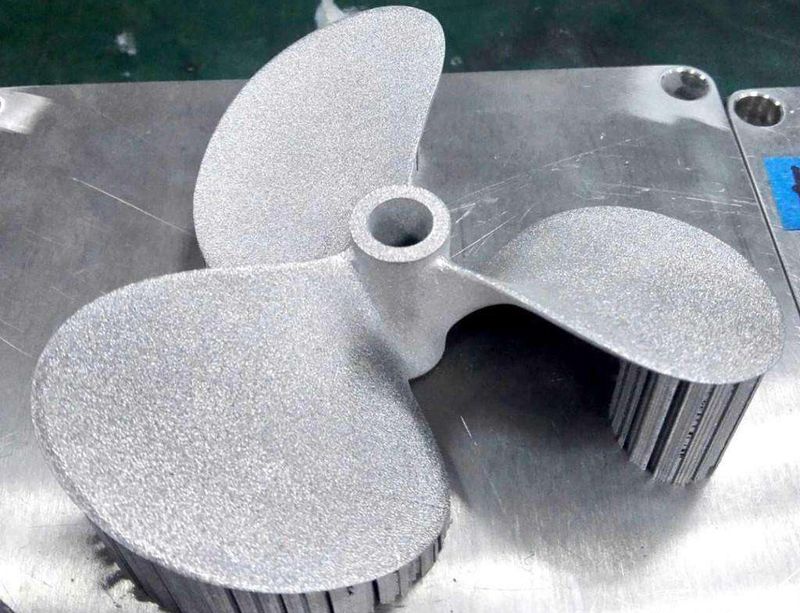
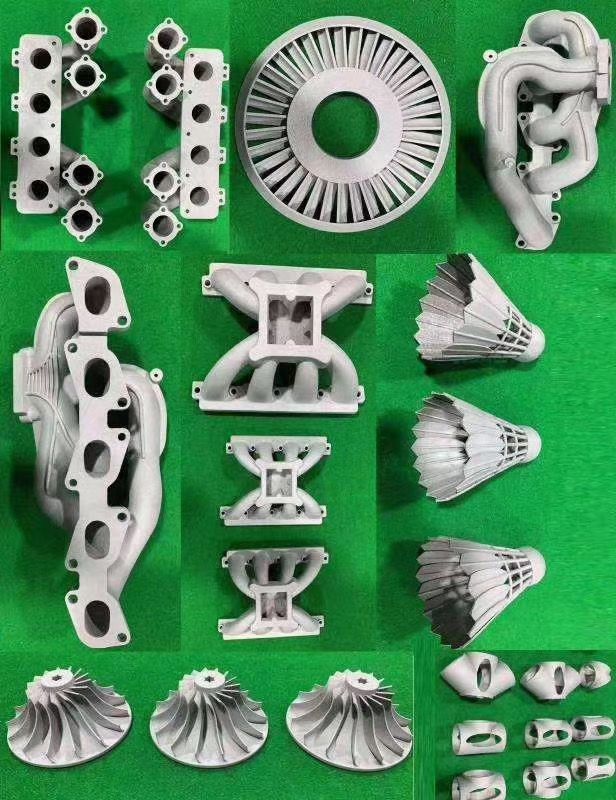
WAAM(电弧增材)用焊丝 + 电弧在机器人/CNC 引导下逐层堆出近净形金属大件,是"铸造太重、机加太废"之间的第三条路:沉积率 2–15 k
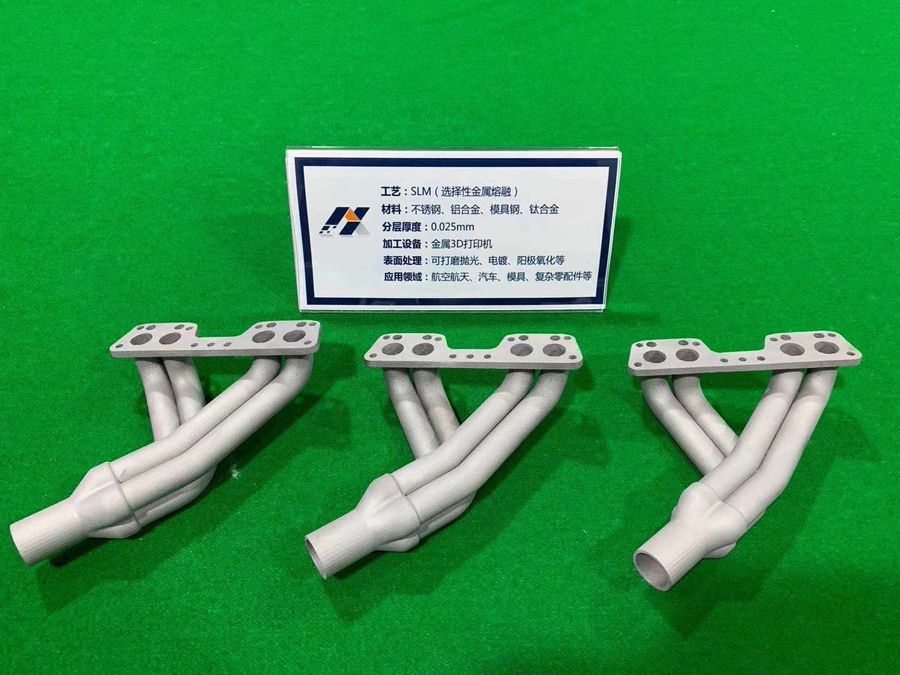
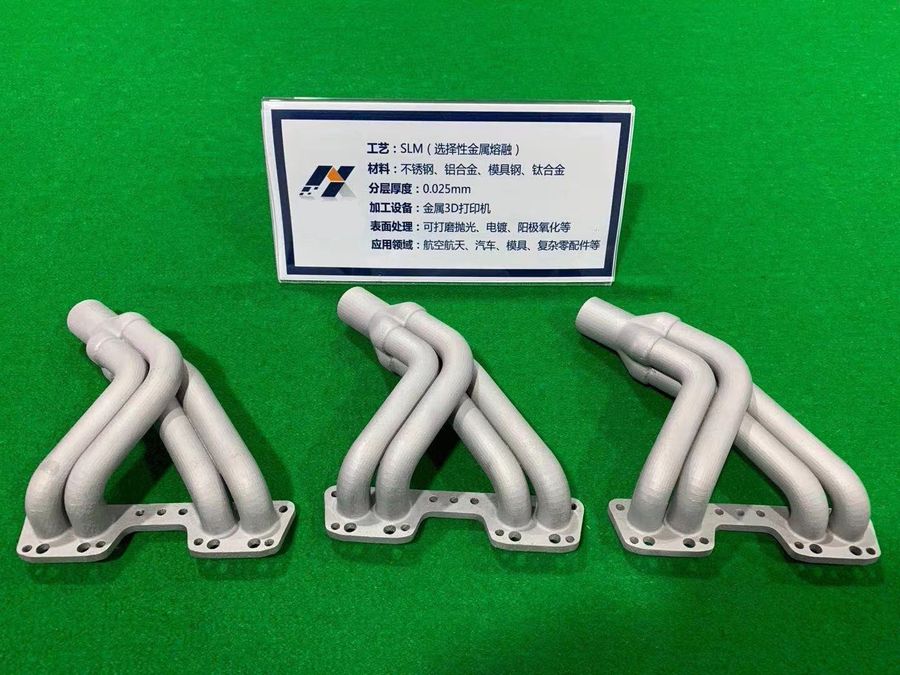
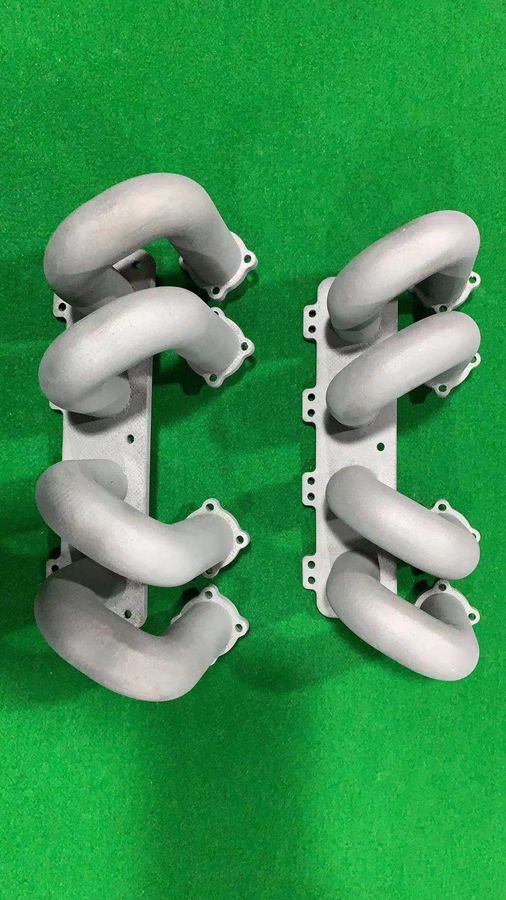
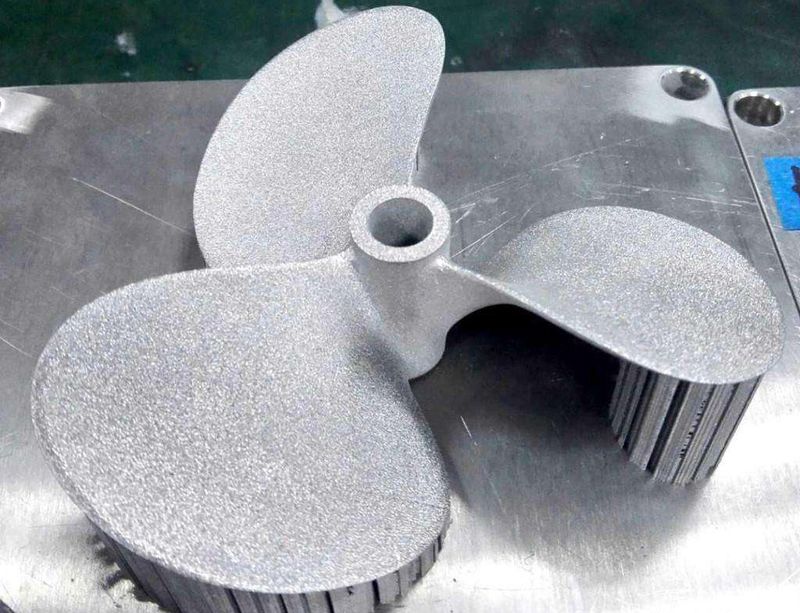
把 WAAM 作为大尺寸金属件的新增交付通道写进报价与方案:用"沉积率 kg/h 级、材料利用率近 100%、成本约粉末 1/10、系统门槛 $10 万起"帮客户算"大型金属件是否值得走增材"的账;把"WAAM 出近净形 + 本站 CNC/逆向检测做终精与验收"打包成"大件金属增材全流程";与 SLM(小件高精)形成"大件 WAAM / 小件 SLM"增材分工;对外用"焊接机器人变 3D 打印机"的通俗叙事做技术科普引流(与 taketow 逆向测绘内容矩阵呼应)。 > 源自 03-每日情报/2026-10-22/采集-.md(强化)。补 2026 服务商口径与案例数据: - 沉积率对照:WAAM 1–10 kg/h(GMAW 2–8、高输出 15;GTAW 1–2;PAW 2–4),为 SLM(0.1–0.5 kg/h)的 10–20 倍;丝材成本≈同等粉末 10%。 - as-built 精度:±0.5–1.0mm、Ra 30–50µm、最小特征 2–3mm、密度 >99%——必须 CNC 精加工到终公差,对外报价须写明"打印态/精加工态"两段口径。 - 性能:Inconel 625 抗拉 930MPa、718 达 1375MPa、Ti-6Al-4V 950MPa、Hastelloy X 耐温 1200℃。 - 案例:Neway Inconel 625 换热器件减重 30%、交付周期 -65%、材料省 ~70%;RAMLAB 2017 首获船级社认证 WAAM 船舶螺旋桨。 - 分工口径:>400mm 大件选 WAAM、精细内腔 <1mm 选 SLM;残余应力随层高累积,须层间冷却或滚压。 - 来源:layerx3d.in、facfox.com/docs/?p=167475、edgechat.ai、appliedam.net、neway3dp.com。
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。