3D打印:陶瓷增材制造脱脂烧结的关键工艺控制与验收口径
苏州工业设计知库站
2026-11-15 10:35:56
0 次浏览
陶瓷 3D 打印决定成败的是后处理,不是打印本身。脱脂升温速率与 15–25% 的线收缩必须在数字模型里预先放大、在炉子里按曲线走;否则尺寸与强
做这类设计时,哪些量化指标必须先看?
- 成形原理:紫外逐层固化含陶瓷粉的光敏浆料(铺粉 + 喷墨粘结剂)
- 层厚:**0.01–0.1 mm**(50–200 μm)
- 分辨率:可到 **50 μm**(中等)
- 浆料固含量:**40–70 vol%**(氧化锆典型 **40–50 vol%**)(—)
- 粘结剂饱和度:—(**20–40 vol%**)
- 打印速度:慢(逐层投影)
- 生坯相对密度:**40–65%**(中等)
- 生坯强度来源:固化树脂(粘结剂)
- 成型幅面:**200×200×200 mm**(可定制);光斑 0.1–0.5 mm(更大)
- 阶段:参数
- 脱脂:**400–600 ℃**,升温 **10–60 ℃/h**;危险区 **300–500 ℃**,**>60 ℃/h 易起泡/开裂**;厚件需 **24–48 h**
- 预烧:600–900 ℃,**150–200 ℃/h**
- 烧结(氧化锆):**1400–1600 ℃**,最优 **1450–1550 ℃**,保温约 2 h
- 烧结(氧化铝):**约 1650 ℃**
- 冷却:**50–100 ℃/h**(缓冷避免相变应力);1000 ℃ 退火 1 h 可释放残余应力
- 线收缩:**15–20%**(另有体积收缩 15–20% / 线收缩 20–25% 口径)
- 模型放大:**120–125%**
- 收缩峰值:约 **1130 ℃**(单斜 → 四方相变)
- 氧化锆稳定化:**3–5 mol% 氧化钇**(3Y-TZP / 5Y-TZP);过少自发相变开裂,过多失去相变增韧
- 最终密度:≥ 理论密度 **99%**(实测口径 99.6%)
- 氧化锆抗弯强度:可达 **1566 MPa**
- 晶粒尺寸:约 **600 nm**
- 烧结后表面粗糙度:**Ra 0.8–1.6 μm**
- 典型应用精度:氧化锆义齿口内扫描建模,咬合面误差 **<50 μm**
- 电子陶瓷:氧化铝基板介电常数 **9.2 @1 MHz**,尺寸公差 **±0.1 mm**
- 多孔件:梯度孔隙 SiC 过滤器孔径 **50–500 μm**,柴油颗粒捕集效率 **99.7%**
- 工业级陶瓷 SLM 设备价格 **超 200 万美元**(限制中小企业自建,宜外协)
- AI 自适应打印(实时调功 ±5%、扫描速度 100–2000 mm/s)可将废品率从 **15% 降至 3% 以下**
- 水基粘结剂使有机挥发物排放 **−80%**;低温烧结(<1300 ℃)节能 **40%**
落到交付标准上该怎么讲?
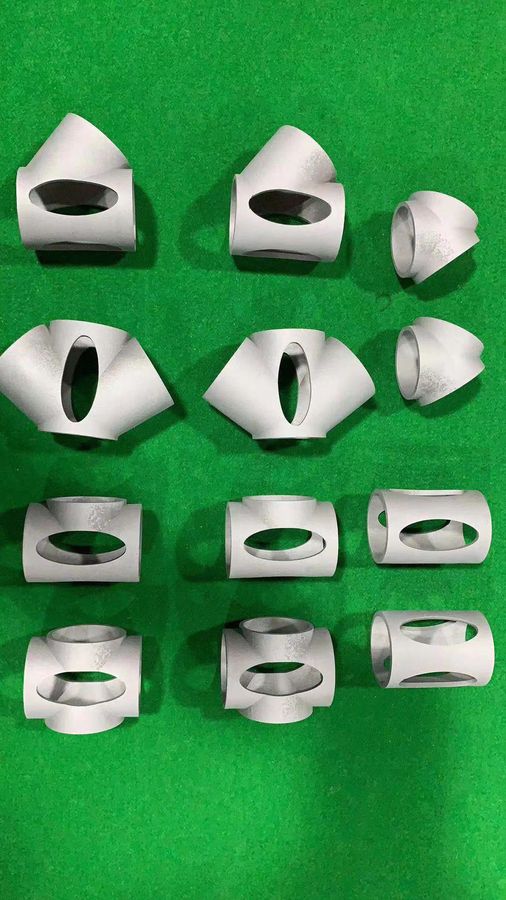
陶瓷增材制造的难点集中在脱脂与烧结,而不是打印本身。以氧化锆为例,浆料固含量通常为 40% 至 50%(体积分数),光固化层厚 0.01 至 0.1 mm,分辨率可达 50 μm;脱脂阶段需在 400 至 600 ℃ 缓慢升温,速率控制在每小时 10 至 60 ℃,300 至 500 ℃ 区间升温过快会引起起泡与开裂,厚壁件脱脂耗时 24 至 48 小时。烧结温度 1450 至 1550 ℃,线收缩率 15% 至 20%,因此数字模型必须预先放大到 120% 至 125%。最终密度可达理论值 99% 以上,表面粗糙度 Ra 0.8 至 1.6 μm。
验收清单与常见误区有哪些?
- 量化指标「成形原理:紫外逐层固化含陶瓷粉的光敏浆料(铺粉 + 喷墨粘结剂)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「层厚:**0.01–0.1 mm**(50–200 μm)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「分辨率:可到 **50 μm**(中等)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「浆料固含量:**40–70 vol%**(氧化锆典型 **40–50 vol%**)(—)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「粘结剂饱和度:—(**20–40 vol%**)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「打印速度:慢(逐层投影)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「生坯相对密度:**40–65%**(中等)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「生坯强度来源:固化树脂(粘结剂)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「成型幅面:**200×200×200 mm**(可定制);光斑 0.1–0.5 mm(更大)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「阶段:参数」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「脱脂:**400–600 ℃**,升温 **10–60 ℃/h**;危险区 **300–500 ℃**,**>60 ℃/h 易起泡/开裂**;厚件需 **24–48 h**」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「预烧:600–900 ℃,**150–200 ℃/h**」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「烧结(氧化锆):**1400–1600 ℃**,最优 **1450–1550 ℃**,保温约 2 h」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「烧结(氧化铝):**约 1650 ℃**」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。