3D打印:SLM后处理成本链与建造方向各向异性
苏州工业设计知库站
2026-11-14 10:19:19
0 次浏览
1. 金属打印报价统一给"全链价"(打印+热处理+去支撑+机加+表面),报价单注明"后处理占 30–60%"防止低价引流
还有哪些需要重点把控?
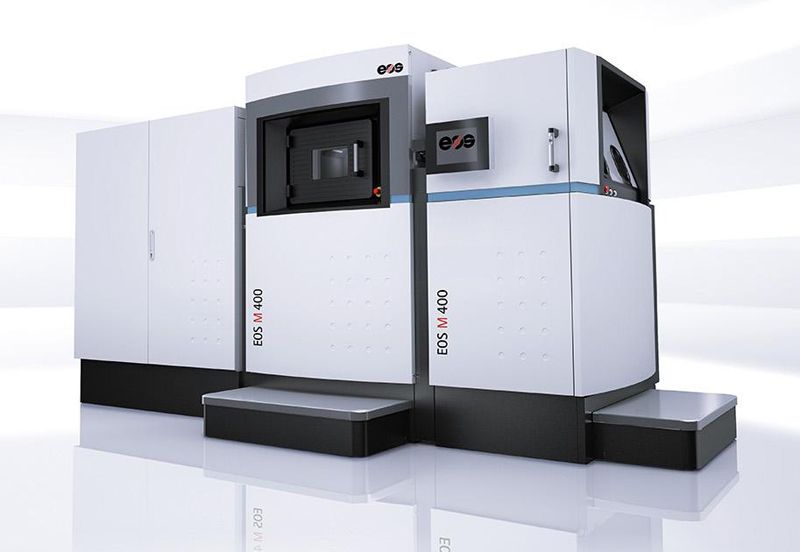
- **成本占比**:后处理占总生产成本 **30–60%**,约 99% 金属增材件需后处理;$50 的打印件全链后常达 **$120–200**——报价必须区分"打印价/成品价"。(钛凡科技 / PartsMastery)
- **标准工序链**:去应力退火 →(带基板支撑入炉,充当天然夹具)→ 线切割/带锯分离 → 机械/化学去支撑 → HIP → 固溶时效 → CNC 精加工 → 表面光洁 → 功能镀层 → 终检。
- **热处理三段**:
- 去应力退火:316L 900℃×2h 释放残余应力 **>90%**(不做则拆支撑即变形开裂);
- HIP:约 1000℃ + >100MPa 闭孔,疲劳寿命 **+5–8 倍**,尺寸微米级收缩需预补偿;
- 固溶+时效:In718 抗拉 900 → **1200MPa+(+30%)**。
- **支撑三重成本**(粉末+扫描时间+人工去除):支撑体积 **−10–15%** 即显著降本;悬垂角 >45° 免支撑;最小壁厚 0.4–0.6mm;Ti6Al4V 内腔支撑可用 HF/HNO₃/H₂O=1:4:4 化学溶解。
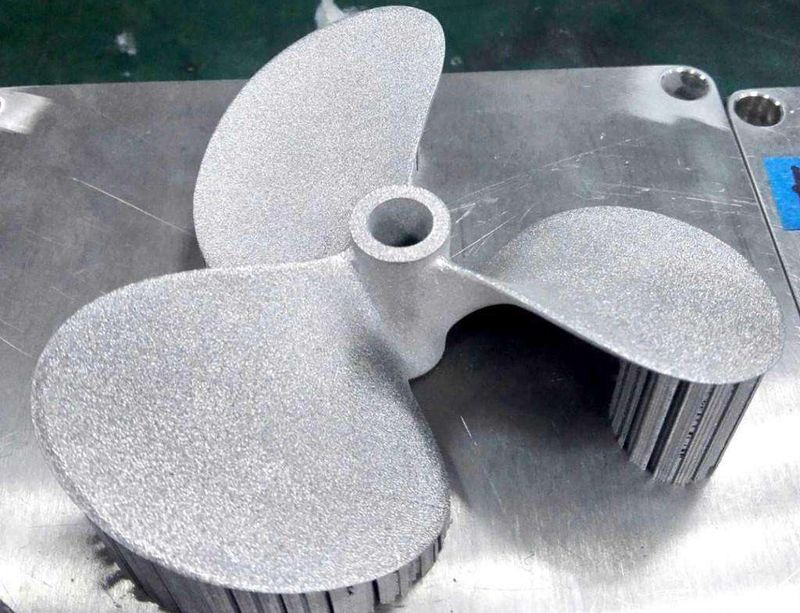
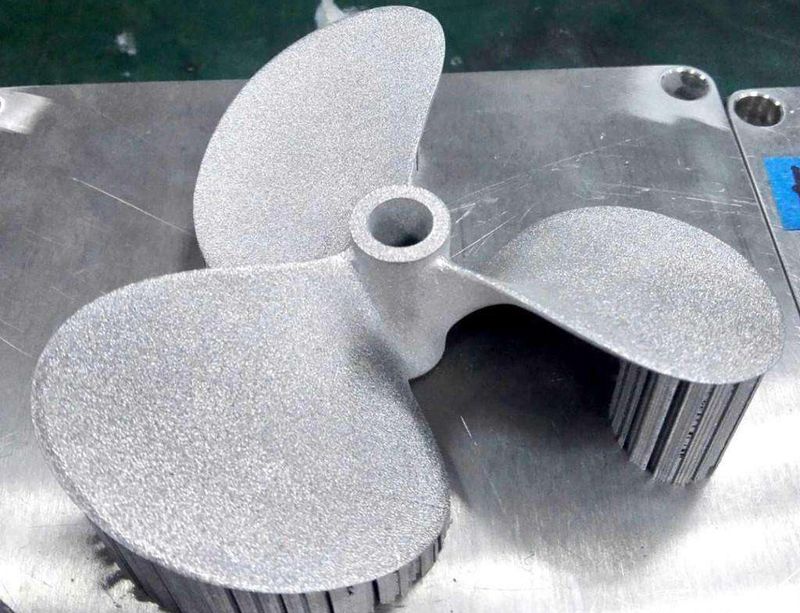
- **精度与表面**:打印态公差 ±0.1–0.2mm → CNC 收紧至 **≤0.05mm**(混合制造);内流道磨粒流 Ra5→<0.4μm;PEP 等离子电解抛光 Ra0.2–0.5μm(精抛 ~0.1μm)且无机械应力。
- **替代 CNC 边界(Zorapid In718 案例)**:复杂内流道/点阵选打印(材料成本 −35%、交期 −45%、零缺陷);实心块体仍选 CNC(打印件需全链后处理,CNC 高合金废料 70–90%)。
- **设备/材料价格带**:入门 $2–5 万、工业 $5–200 万、高端 $200–500 万+;粉末 $10–50/kg(复用须筛分+监控氧增量)。
还有哪些需要重点把控?
- **316L(Springer 2026)**:横向(⊥建造层受载)UTS 720 / YS 570 MPa / 延伸率 48%;纵向(∥Z)610 / 510 MPa / **18%**——强度差 15%、塑性差近 3 倍;X/Y 向强度 > Z 向,Z 向延展性最好。
- **Ti-6Al-4V(五取向 0/30/45/60/90°)**:打印态抗拉 45° 最高 **1134MPa**、90° 最低 1004MPa;延伸率 0° 最高 10%、45° 最低 3.5%;疲劳寿命 0° 最长、90° 最短;疲劳专项研究结论:**45° 拉伸+疲劳综合最优**。
- **机理**:柱状晶沿 Z 向生长 + 熔池边界是力学异质界面与应变局域化起点;孔隙沿 ⊥建造方向拉长 → 疲劳各向异性;氯化物环境中熔池边界是钝化膜破坏点(腐蚀疲劳敏感)。
- **合金差异大**:In718/TC21/A357 水平件抗拉高延展低;18Ni300 水平件强度延展双高;Ti64 对疲劳敏感、对拉伸不敏感——按具体合金数据选取向。
- **后处理"减而不除"**:750℃ 热处理显著降低各向异性,循环/多轴载荷下仍残留。
落到交付标准上该怎么讲?
1. 金属打印报价统一给"全链价"(打印+热处理+去支撑+机加+表面),报价单注明"后处理占 30–60%"防止低价引流纠纷。 2. DFM 报告增加两页:支撑减量方案(摆放/自支撑角,−10–15% 降本)+ 建造方向—受载方向匹配表(各取向强度/疲劳数据)。 3. 承力件验收写明表面状态与方向性(打印态/热处理态/HIP 态三态口径)。 4. 与《医疗植入 SLM 多孔/HIP》、《逆向交付公差决策树》拼合为增材交付链文档。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。