三维扫描:预处理显像剂与贴点的关键工艺控制与验收口径
苏州工业设计知库站
2026-11-11 10:20:58
0 次浏览
扫描预处理决定精度上限——反光金属、全黑吸光、透明件必须喷细消光显像剂,哑光浅色免喷;大尺寸或特征匮乏件才贴标靶;喷太厚反而引入误差,薄而匀才是
现场落地要盯住哪几步?
- 显像剂层厚:**钛基 1–2 μm**、DPT-5 类 5–6 μm、AESUB 7 μm、通用 **5–20 μm**(越薄越不损精度)
- 喷涂距离 **15–20 cm**,匀速平移、重叠约 30%,静置 **60–90 s** 待溶剂挥发再扫;喷太近积液、喷太厚结块遮细节
- **三类必喷**:镜面强反射(抛光金属/镀铬)、全黑吸光(碳纤维/哑黑 PC)、半透明(硅胶/亚克力)
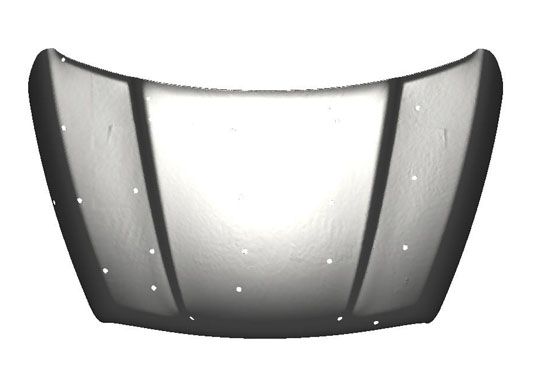
- **贴点(标靶)**:用于大件、平滑无特征面(车板/桌面)、多视角件;小细节丰富件靠自身几何对齐即可,不需贴
- 挥发型显像剂 1–24 h 自消散;敏感/洁净件用免清洗挥发型
哪些场景该用、哪些要避开?
- 激光/结构光三维扫描前处理;反光、吸光、透明或大尺寸无特征工件的扫描精度保障。
落到交付标准上该怎么讲?
三维扫描的精度上限在预处理就已注定。我们对抛光金属、碳纤维等反光件,黑色吸光件,以及透明件喷涂一层薄而匀的消光显像剂(引入尺寸偏差仅 1–20 微米),把镜面反射与透光转为漫反射;哑光浅色件则免喷。大尺寸或特征匮乏的工件才粘贴标靶辅助多视角对齐。喷粉距离 15–20 厘米、薄而均匀、静置挥发后再扫,是我们保证数据完整与几何准确的标准动作。
验收清单与常见误区有哪些?
- 执行要点「显像剂层厚:**钛基 1–2 μm**、DPT-5 类 5–6 μm、AESUB 7 μm、通用 **5–20 μm**(越薄越不损精度)」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「喷涂距离 **15–20 cm**,匀速平移、重叠约 30%,静置 **60–90 s** 待溶剂挥发再扫;喷太近积液、喷太厚结块遮细节」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**三类必喷**:镜面强反射(抛光金属/镀铬)、全黑吸光(碳纤维/哑黑 PC)、半透明(硅胶/亚克力)」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「**贴点(标靶)**:用于大件、平滑无特征面(车板/桌面)、多视角件;小细节丰富件靠自身几何对齐即可,不需贴」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「挥发型显像剂 1–24 h 自消散;敏感/洁净件用免清洗挥发型」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「激光/结构光三维扫描前处理;反光、吸光、透明或大尺寸无特征工件的扫描精度保障。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
同品类还有哪些可借鉴的做法?
三维扫描的精度上限在预处理就已注定。我们对抛光金属、碳纤维等反光件,黑色吸光件,以及透明件喷涂一层薄而匀的消光显像剂(引入尺寸偏差仅 1–20 微米),把镜面反射与透光转为漫反射;哑光浅色件则免喷。大尺寸或特征匮乏的工件才粘贴标靶辅助多视角对齐。喷粉距离 15–20 厘米、薄而均匀、静置挥发后再扫,是我们保证数据完整与几何准确的标准动作。
苏州工业设计知库站 · 点评
把逆向测绘从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
三维扫描的精度到底能到多少?
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
扫描出来的点云能直接用吗?
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
逆向测绘会不会侵犯别人的知识产权?
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。