粗糙度不是“一个数”。同一表面用 Ra / Rz / Rq / Sa 描述,敏感度差异很大;白光干涉、白光共聚焦、触针台阶仪、原子力显微镜(AFM)四类仪器各有量程与盲区。先定测量参数,再选测量方法,才是正路。
垂直分辨率上,白光干涉(PSI 模式)优于 0.1 nm、共聚焦约 0.1–0.5 μm、触针台阶仪取决于针尖半径(μm 级)、AFM 可达 1–10 nm;横向分辨率分别为 0.3–1 μm、0.1–0.5 μm、μm 级、1–10 nm;单次测量时间从数秒到数分钟不等,触针行程可达 200 mm。主要限制:干涉怕陡坡丢条纹、共聚焦受衍射极限,AFM 视场小效率低、软质样品易划伤,触针对低反射率样品更稳。典型强项:超光滑面与面粗糙度(ISO 25178)用干涉/共聚焦,粗糙至中等面用触针台阶仪,微区与陡坡用共聚焦或 AFM。
Ra 0.1–3.2 μm(磨削/电火花/喷砂/陶瓷烧结面)共聚焦最均衡,视野刚好覆盖数个刀纹周期;Ra ≤ 3 μm 超光滑面用干涉 PSI 模式,垂直分辨率优于 0.1 nm、RMS 重复性 0.1 nm;Ra < 0.02 μm 镜面抛光需 AFM 或干涉,共聚焦已到极限;Ra 亚纳米–数纳米要用 PSI,普通白光干涉的噪声会淹没真实信号;起伏到毫米级或陡坡用共聚焦/大行程台阶仪;反射率低于约 0.05% 用共聚焦或触针,干涉信号会不足。
外观件、密封件、光学件的争议大多起于“图纸只写了一个 Ra 数值”。建议把验收条款写成四元组:参数名 + 数值 + 测量方法与仪器 + 滤波/取样设置(例如“Sa ≤ 0.8 μm,白光干涉面扫描,ISO 25178-2,S-filter 0.8 mm 高斯”)。这一条能显著减少与客户、与供应商之间的检测争议;对外也是逆向/检测能力最能体现专业度的细节——多数同行只写“Ra 0.8”。
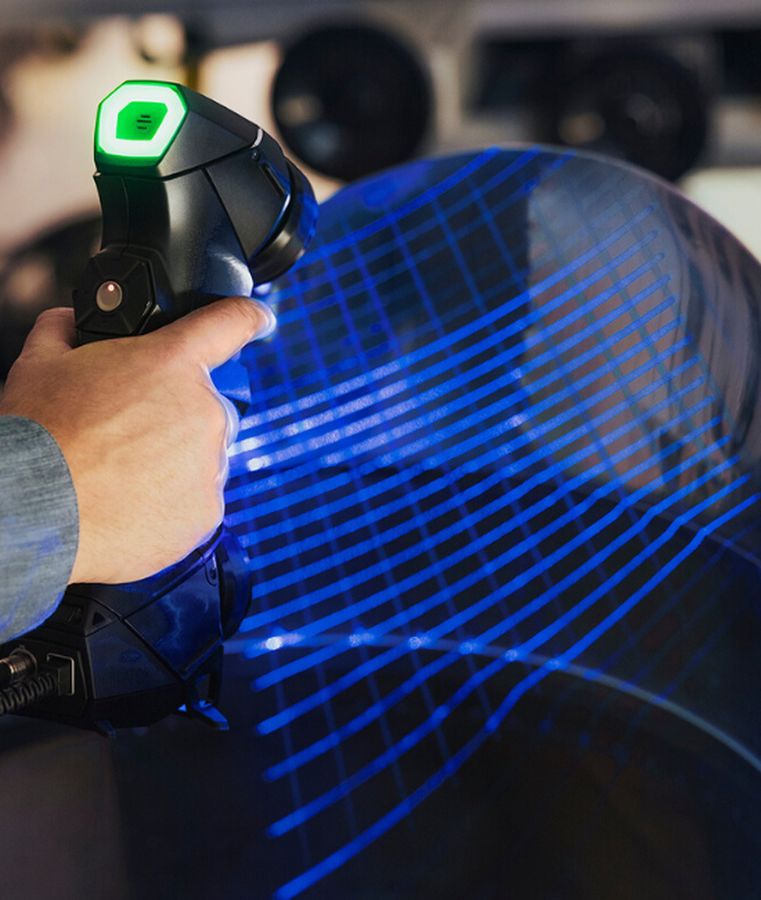
结构光投射光栅、相机三角测量,小件可达约 0.01 mm(10 μm)、每帧数秒、仅表面;激光(手持/臂载/长距)约 0.02–0.05 mm、实时扫掠、数分钟至 1 小时、仅表面;工业CT 旋转采样、重建三维体,约 4 μm(小件)至 100+ μm(大件/高密)、1–4 小时以上、可采完整内部几何。精度对标:结构光/蓝光 ±0.01 mm(≤500 mm 零件)、激光 ±0.025 mm(大件深腔)、工业CT ±0.005 mm(唯一内部几何)、CMM 接触式 ±0.002 mm(基准首选)。CT 读材料密度而非表面反射率,所以不在乎零件光泽、黑色或透明。
CMM 能力 = ISO 10360 精度分级 + 重复定位 + 恒温隔振环境。接触式测量补“全尺寸计量报告”短板,是强监管行业出具 CNAS/法定报告的首选。
CMM 接触精度 0.5–3 μm(单点);3D 扫描系统精度 25–30 μm(白光/蓝光);便携扫描精度 0.020–0.050 mm(手持);扫描相对 CMM 速度快 50% 以上且覆盖全表面;表面覆盖率 80% 以上以扫描主导;法定/CNAS 报告以 CMM 为主。
把逆向测绘从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
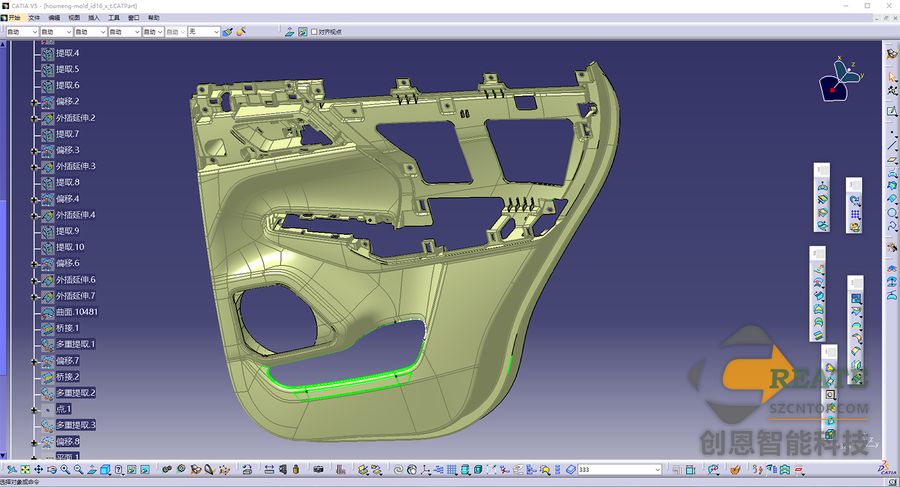
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。