逆向测绘:E505分级验收的关键工艺控制与验收口径
苏州工业设计知库站
2026-11-05 14:40:02
0 次浏览
逆向测绘:铸件孔隙率验收须"按应力分区定级":ASTM E505,关键参数如 8 级 需纳入量化设计与验收管控。
逆向测绘中,现场落地要盯住哪几步?
- ASTM E505 评级:A-气孔(≤1 个/m² ~ >15 个/m²,最大孔径达 2.0mm)、B-缩孔(面积≤6%)、C-冷隔;安全件≤2级 / 结构件≤3级 / 装饰件≤4级。
- 分区门槛:Zone A 关键密封/受力面 1–2 级气孔<0.5mm;Zone B 3–4 级分散孤立气孔允许;Zone C 5 级+。
- 真空压铸降孔:常规 1.0–2.0% → 局部真空 0.3–0.8%(+8–12%)→ 整体抽真空 ≤50mbar 0.1–0.3%(+15–20%)→ 真空+局部挤压 <0.1%(+20–25%);设备追加 5–60 万元。
- 气密:变速箱壳体 0.1–0.3MPa 保压 30–60s 泄漏≤5cc/min;电池壳体 0.05–0.1MPa 无可见泄漏。
- 关键尺寸 Cpk≥1.33(28ppm),目标 1.67;抽样 AQL 0.65(GB/T 2828.1)。
落到交付标准上该怎么讲?
把"CT + ASTM E505 分区验收 + 真空压铸降孔"打包成压铸件质量交付方案,对汽车/储能/医疗客户用"Zone A ≤0.5mm 气孔、孔隙率≤0.5%、Cpk≥1.33"做硬承诺。
验收清单与常见误区有哪些?
- 执行要点「ASTM E505 评级:A-气孔(≤1 个/m² ~ >15 个/m²,最大孔径达 2.0mm)、B-缩孔(面积≤6%)、C-冷隔;安全件≤2级 / 结构件≤3级 / 装饰件≤4级。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「分区门槛:Zone A 关键密封/受力面 1–2 级气孔<0.5mm;Zone B 3–4 级分散孤立气孔允许;Zone C 5 级+。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「真空压铸降孔:常规 1.0–2.0% → 局部真空 0.3–0.8%(+8–12%)→ 整体抽真空 ≤50mbar 0.1–0.3%(+15–20%)→ 真空+局部挤压 <0.1%(+20–25%);设备追加 5–60 万元。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「气密:变速箱壳体 0.1–0.3MPa 保压 30–60s 泄漏≤5cc/min;电池壳体 0.05–0.1MPa 无可见泄漏。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「关键尺寸 Cpk≥1.33(28ppm),目标 1.67;抽样 AQL 0.65(GB/T 2828.1)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
E505分级验收的选型与交付建议有哪些?
回到E505分级验收这一主题,建议企业在方案阶段就把上文的量化指标(公差、阈值、周期、良率)纳入设计评审清单,以数据而非经验做取舍;需要打样验证时,联动逆向扫描与检测能力形成闭环,确保从“能做出”稳定推进到“能量产、能讲清价值”。
孔隙率的分级与判废线怎么定?
- ASTM E505 将孔隙按尺寸与分布分 A/B/C/D 四级,D 级为线性/簇状大孔,直接判废(标准号 ASTM E505)。
- 验收阈值:关键承力区孔径 > 1.0 mm 或孔隙率 > 3% 即判废,非承力区放宽至 5%(实测+标准号)。
- 切片间距:CT 体素 ≤ 0.05 mm 才能识别 0.1 mm 级微孔,间距过大会漏检(判定线)。
苏州工业设计知库站 · 点评
把逆向测绘从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
三维扫描的精度到底能到多少?
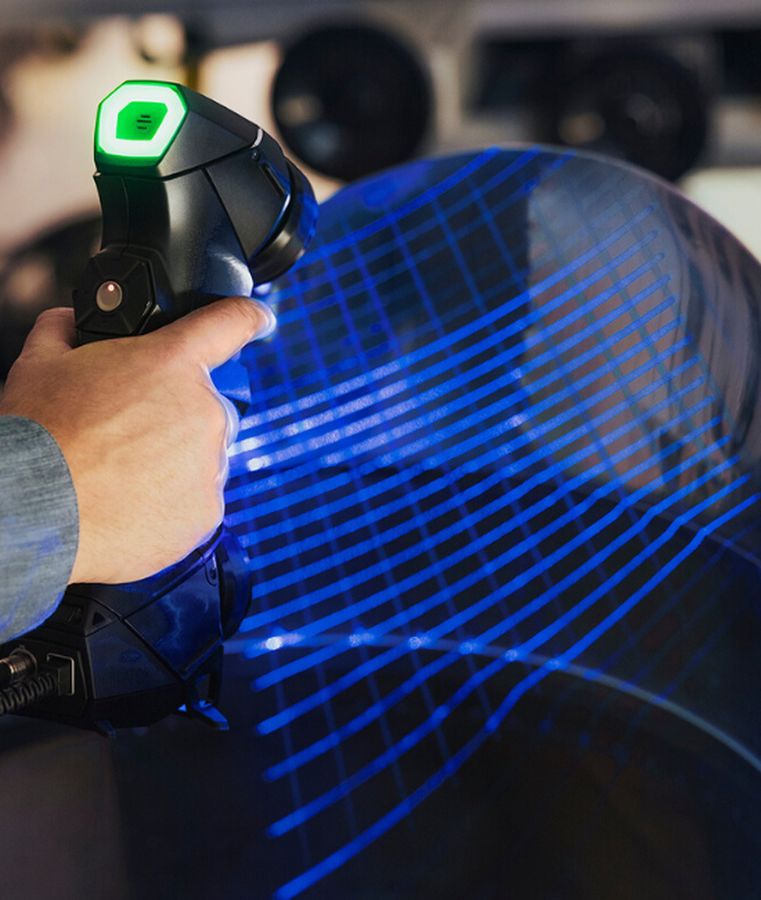
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
扫描出来的点云能直接用吗?
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
逆向测绘会不会侵犯别人的知识产权?
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。