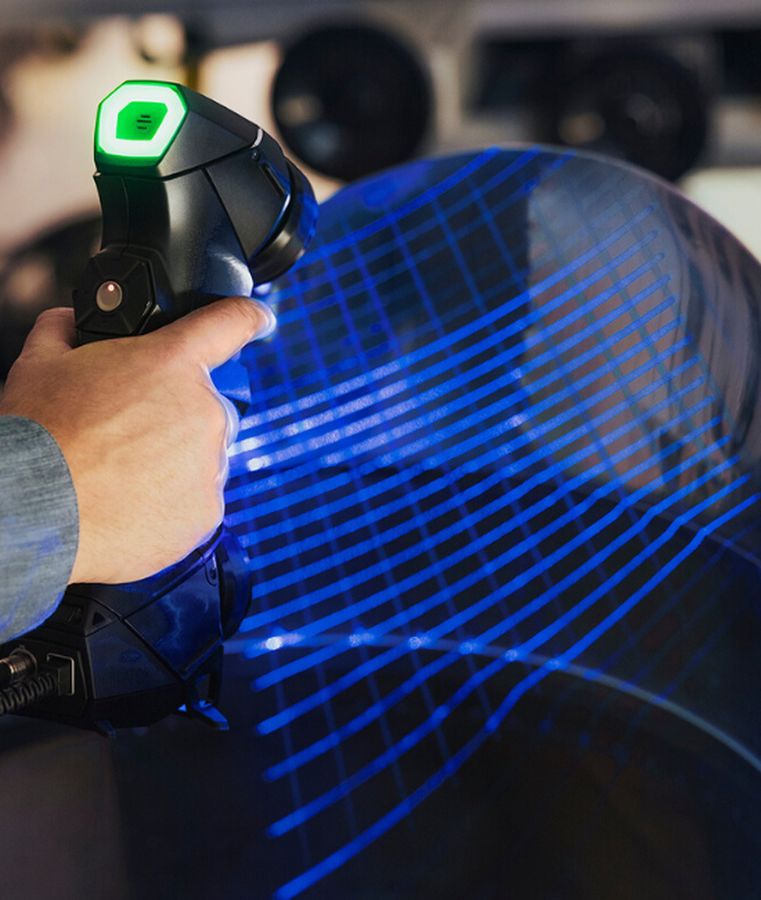
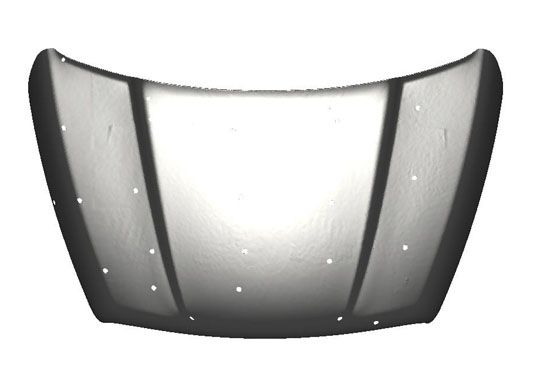
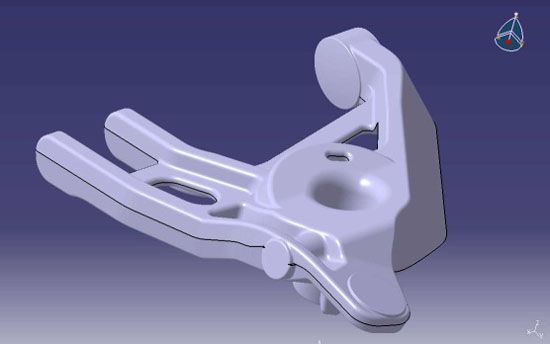
光学/激光三维扫描本质是"表面三角测量"—— 射线打不到的地方就测不到。工业CT 则让 X 射线穿透样件,从数百个角度拍投影,再用重建算法算。
方法:采集原理、典型精度、典型耗时、能看到内部?。 **结构光**:投射光栅图案,相机从图案畸变三角测量表面高度、小件可到 ~0.01 mm(10 μm)、每帧数秒,整件数分钟、❌ 仅表面。 **激光**(手持/臂载/长距):扫掠激光线或点,相机三角测量位置、手持/臂载 ~0.02–0.05 mm;长距 mm 级、实时扫掠;数分钟至约 1 小时、❌ 仅表面。 **工业CT**:样件在 X 射线束中旋转,从数百至数千张投影重建三维体、约 4 μm(小件)至 100+ μm(大件/高密)、通常 1–4 小时以上(含重建)、✅ **完整内部几何**。 精度对标(含接触式参考) 方法:精度、适用。 结构光/蓝光:±0.01 mm、适合 ≤500 mm 零件,高密点云。 激光:±0.025 mm、大件、深腔;铸件锻件复杂曲面。 工业CT:±0.005 mm、唯一能采内部几何的方式。 CMM 接触式:±0.002 mm、基准参考;慢且点稀,关键基准与形位公差首选。 为什么CT不怕反光:CT 读的是材料密度,不是表面反射率 —— 所以它不在乎零件是光泽、黑色还是透明。
1. 内部几何 —— 封闭内腔、冷却水道、随形流道、薄壁厚度,一次断层重建即得,无需剖切 2. 缺陷量化 —— 气孔率、缩松、夹杂、裂纹、未熔合,按体素统计,可交付报告 3. 装配关系 —— 多零件装配间隙、干涉、错位,无需拆解即可判断 4. 尺寸与 GD&T —— 内部特征也能做全尺寸测量,补齐传统三坐标够不到的角落
代表设备:特点、适用。 ZEISS METROTOM / VoluMax:计量级CT,微米精度,带计量软件、精密件全尺寸 + 缺陷一体。 Waygate(原 GE)v\:tome\、x、高功率射线,穿透高密/大件、铸件、厚壁、大尺寸件。 Nikon XT / Shimadzu / Werth:微焦点到纳米焦点、微细结构、电子、医疗件。 选设备看三点 1. 材料与壁厚决定是否"穿得透"(高密厚壁需高功率CT) 2. 想要的尺寸精度决定微焦点等级 3. 样件尺寸是否在腔体与射线能量可分辨范围内 成本现实:工业CT 设备约 $200,000 至 $1,000,000+,因此CT通常按机时报价而非按件;单次扫描以小时计而非分钟计。
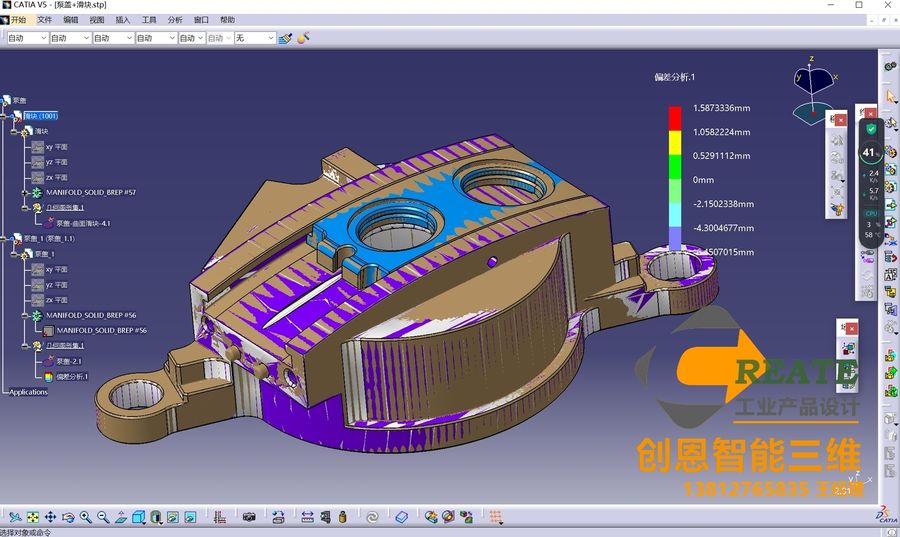
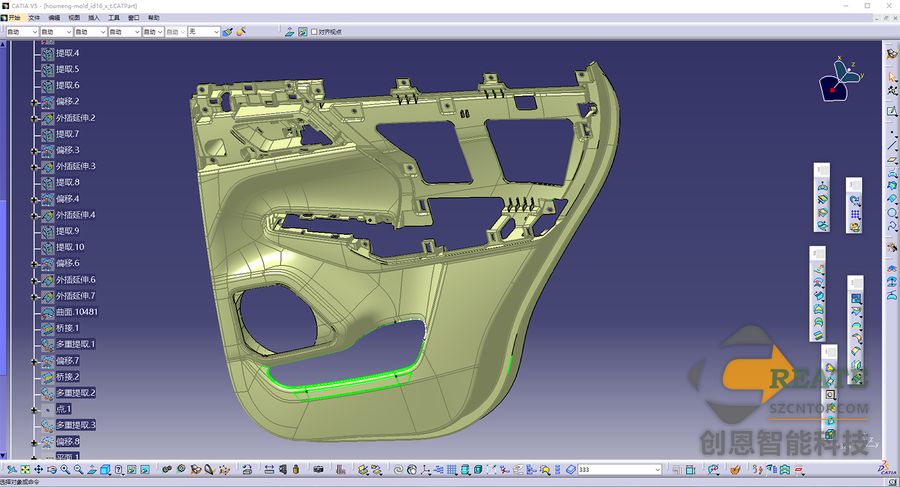
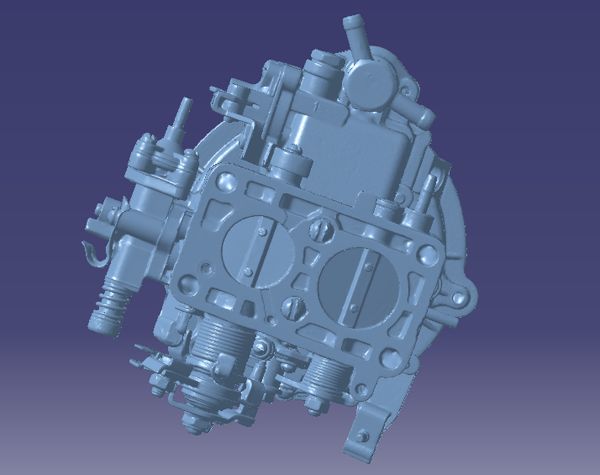
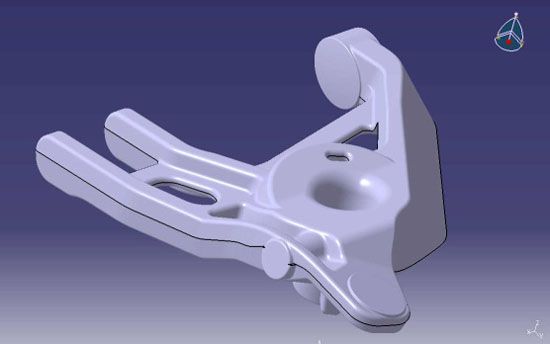
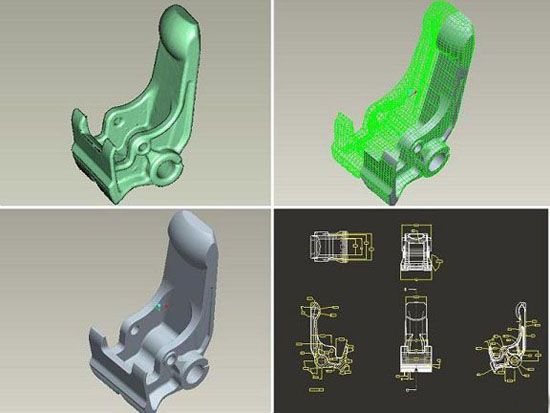
``` 零件清洗 / 预处理(去油、去氧化;高反/深色/透明件喷显影剂或贴标记点) ↓ 数据采集(多视角扫描,实时网格检查遮挡、缺失、重叠) ↓ 点云处理(噪声滤除 → 配准对齐 → 分区精简) ↓ 网格生成(三角网格曲面) ↓ 曲面拟合(NURBS 曲面 / 参数化特征) ↓ 特征识别(平面、圆柱、孔、槽 → 转成带尺寸的 CAD 特征) ↓ 输出可编辑参数化实体模型(STEP 或原生格式) ↓ 2D 出图(关键尺寸 + GD&T) ↓ 精度验证(复扫比对,偏差色谱图) ```
项:说明。 精度三重限制:扫描方式 + 零件状态(磨损、变形)+ 曲面拟合判断。 整体精度:干净未磨损件通常可做到 **±0.025 mm**;高精度设备单点重复性可达 ±0.01 mm,整体精度通常优于 0.1 mm/1m。 前置约定:**项目开始前必须约定可接受公差带**,它决定扫描方式与成本。 表面处理件:喷涂显影剂会给紧密公差件带来几微米涂层厚度,需在后续补偿。 点云精简:经验法则:关键特征区域保留更多点,平坦区域可适当简化(过度简化丢细节,保留过多拖慢处理)。 设备维护:光学系统对温度变化敏感,建议恒温环境使用;反射靶球与标定板须保持清洁。 不可为之事:完全封闭内腔不能靠外部光学扫描直接获取,必须结合工业CT、原始图纸或剖切测量。 本质提醒:逆向获取的是**几何形状**,材料属性与设计意图仍需人工分析判断。 效率证据:某汽车零部件企业采用逆向工程后,新产品开发时间从 3 个月缩短至 2 周;某德系车企通过逆向工程将经典车型数字化用于现代电动车开发,节省数百万欧元设计费用。
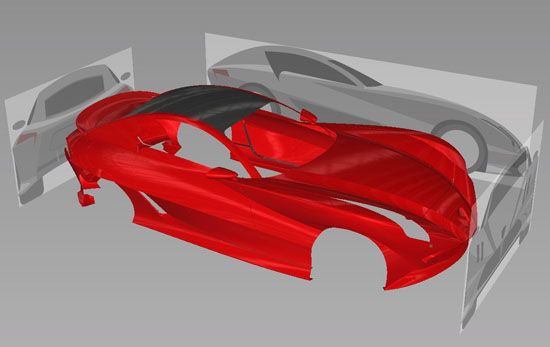
领域:典型用途。 汽车(最大应用):整车外形扫描、零部件逆向、模具修复。 航空航天:发动机叶片检测与修复。 医疗:定制假体、牙科修复(精度要求通常 0.1 mm 以内)。 文物保护:敦煌壁画、兵马俑数字化保护。 工业制造:停产件替代、磨损工装复制、竞品对标分析、售后配件。 逆向工程最有价值的五类场景 1. OEM 已不存在或不再支持的legacy 设备 2. 需要替换但从未建档的磨损工装 3. 竞品对标(理解竞争对手的设计取舍) 4. 用自有料号生产兼容替代件 5. 改型项目(有个能用的件,但需要几何变体)
1. 组合套餐是核心差异化:本站同时具备光学扫描与工业CT能力 —— 对外报价把"光学快扫外形 + CT补内部"打包,而不是单卖一台设备。这是同行很难跟的点。 2. 按机时 vs 按件的报价差异可以做成客户教育内容:让客户理解为什么CT贵、什么情况下值得用CT。 3. "完整数模"(内+外)是极强的营销概念 —— 可直接用于网站文章与宣传视频文案。 4. 逆向工程五类场景可做成一页纸的客户沟通材料。
把逆向测绘从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。