首页 /结构设计 / 正文

产品结构设计:电阻点焊工艺参数与材料适应性

苏州工业设计知库站 2026-10-31 10:21:07 0 次浏览

电阻点焊靠板间接触电阻生热、自熔核,无需焊料/保护气,是薄板叠层最高效的连接方式。规范由板厚决定,可行性由材料决定:低碳钢理想、镀锌钢需更高。
典型规范(无镀层低碳钢,1 周期=0.02s)常见的失败模式有哪些?

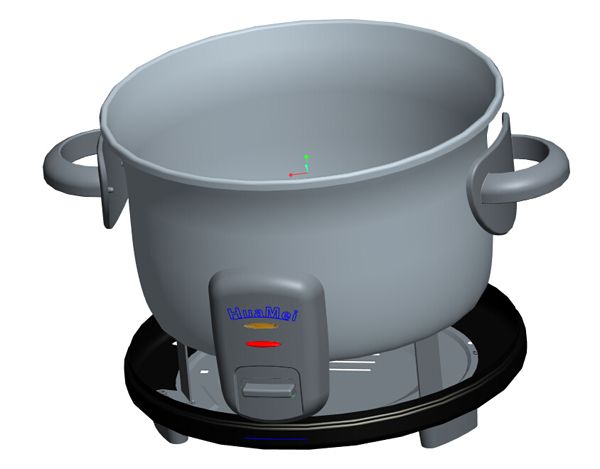
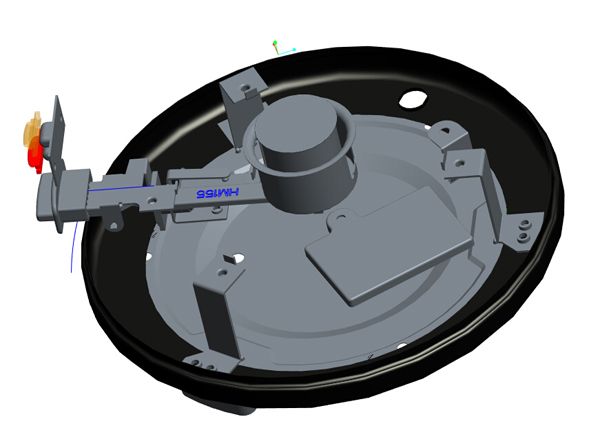
5杯电饭锅结构图纸_(6)

板厚 t:电极力、电流、熔核直径、焊接周期。 0.5 mm:~1.3 kN、~6 kA、~3.5 mm、~6 周期。 1.0 mm:~2.3 kN、~9 kA、~5.0 mm、~10 周期。 1.5 mm:~3.2 kN、~11 kA、~6.1 mm、~14 周期。 2.0 mm:~4.2 kN、~13 kA、~7.1 mm、~18 周期。 > 数值为代表性规范,实际随合金/镀层/机型(AC vs 中频 DC)/电极几何变,须以撕裂/凿检 + 金相熔核实测标定(BS EN ISO 14373:2015 体系)。
如何把材料适配(DFM 关键输入)落到可量化的工程指标上?

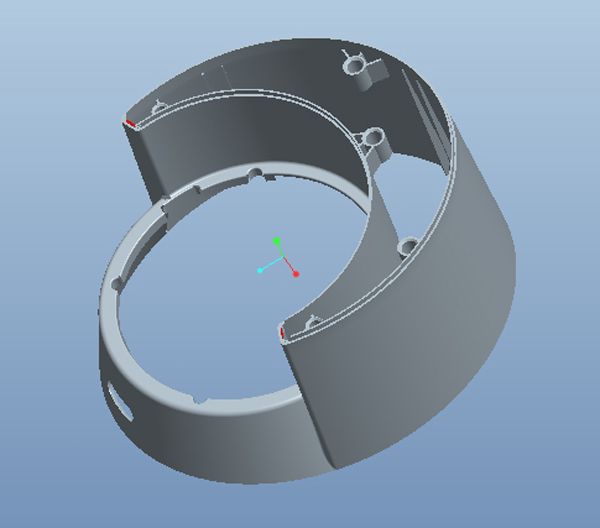
5杯电饭锅结构图纸_(7)

材料:可焊性、关键影响。 低碳钢:理想、电阻率适中、熔点高、窗口宽。 镀锌/锌涂层钢:需更高电流、锌熔点~420℃分流、与铜电极合金化→电极寿命短。 AHSS 高强钢:易焊但脆、硬马氏体熔核→界面断裂风险,可加焊后回火脉冲。 铝:困难、导电好+氧化膜顽固→约 2-3× 钢电流、大电极力、电极磨损快。 铜/黄铜:几乎不可焊、工件导电性与电极相当→热量无法局部化。
如何把关键约束落到可量化的工程指标上?

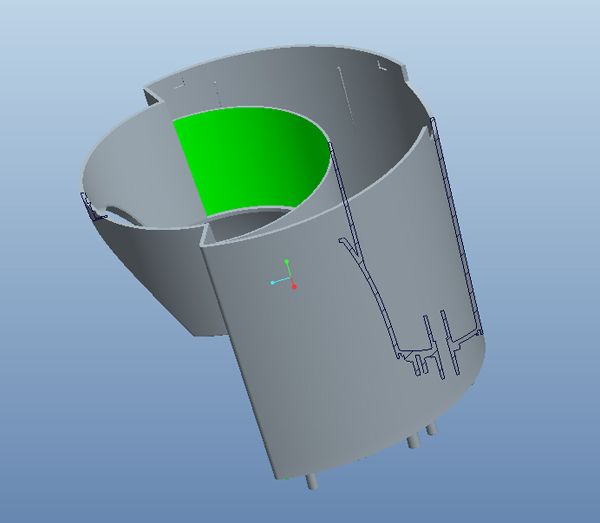
A43咖啡机结构图纸_(5)
  • 工艺窗口(可焊性叶 lobe):下界=达目标熔核的最小电流,上界=飞溅(expulsion)起始电流;窗口越宽越好焊。电极力是一等参数:过小接触电阻高易飞溅,过大降电阻"饿死"熔核。 - 电极:常用 RWMA Class 2 铬锆铜(高导电+热硬抗镦粗);电极是水冷散热片而非热源;镀锌钢上锌"拾取"使电极端面长大、电流密度下降、熔核变小,需定期修整(dressing)、数千点后更换。 - 主要缺陷:飞溅、冷焊/粘连、熔核过小、气孔缩孔、界面断裂(AHSS 沿焊面脆断)、过度压痕、焊点过近分流旁路致熔核偏小。 - 检测纪律:表面压痕 ≠ 熔核大小,冷焊点表面可合格却一剥就开→必须做撕裂/凿检或超声检测。

做设计落地建议时,哪些参数必须先定下来?

把"材质+板厚→电极力/电流/熔核/点距"固化进本站钣金连接 DFM 评审单;对镀锌/AHSS/铝件主动提示参数调整与电极维护成本;铜/黄铜件直接建议改钎焊/螺接等替代方案;报价注明"须做撕裂/超声检测"以防交付争议。

一、基准体系(Datum Reference Frame)是 GD&T 灵魂常见的失败模式有哪些?

  • 三基准拟合顺序决定测量结果: - 第一基准:基准模拟体与被测要素 自由贴合。 - 第二基准:在 与第一基准理想方向关系 下贴合(ISO)/ 还需保持位置关系(ASME)。 - 第三基准:与前两基准 都保持理想方向 下贴合。 - 顺序不同 → 坐标系不同 → 同一零件测值不同。 - 基准按"装配/加工/检验/设计"真实工况设定,目标:功能坐标、基准坐标、测量坐标三统一,相关公差累积最小。 - 第一基准要素自身要用形状公差控形,保证测量 repeatability 与功能稳定。

五法则常见的失败模式有哪些?

1. 藏缝于 B 面:绝不放 A 面(否则人工打磨/喷砂抬单件成本) 2. 拔模对齐:从 PL 起算、≥1°(纹理/深腔 ≥2°),免零拔模拖花 3. 护关键公差:绝不穿 O 圈槽/密封圈/紧公差轴承压配;0.03mm 错配即漏 4. 借线排气:沿 PL 加工 0.01–0.02mm 深微排气槽,防困气烧焦 5. 消倒扣:把孔/卡扣/凸台移到 PL 上,省 ~$3000 滑块、压缩周期

苏州工业设计知库站 · 点评

把产品结构设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

常见问题(FAQ)

产品结构设计最常踩的坑是什么?

排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。

注塑件的壁厚到底取多少合适?

常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。

可制造性设计应该在设计阶段做还是开模前做?

越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。


热门资讯
注塑成型DFM实战指南:七大要...
良品率从65%提到98%不是靠调机,而是靠前端DFM。本文把七大要点拆成可直接勾选的检查项,涵盖壁厚...
工业级AI边缘计算盒子的三道工...
边缘计算盒子的三道关:无风扇散热、宽温运行、EMC。本文说明三者的相互制约与结构解法,给出散热路径设...
一面两销不是玄学:定位销、菱形...
一面两销不是玄学。本文讲清定位销与菱形销的分工、孔距公差分配与销孔配合等级,说明装配精度如何从定位方...
绿色设计写入《生态环境法典》,...
绿色设计写进《生态环境法典》,意味着可回收性从加分项变成合规项。本文梳理法规对各行业产品设计的新要求...
手机VC均热板为什么能薄到0....
VC均热板为什么能薄到0.3毫米?本文从真空腔、毛细结构与相变传热讲起,说明超薄均热板的结构约束与制...
电饭锅锅体结构设计案例:把手根...
电饭锅把手根部厚度达主壁厚2.4倍,必然缩痕。本文给出掏空加加强筋的替代方案、承力从180N提升到2...
过盈配合与压装:紧一点是配合,...
过盈量算小了会松,算大了会裂。本文给出不同材料的过盈量参考区间、压装力估算与温装工艺选择,说明如何用...
钣金件画错一处,折弯就装不上:...
折弯半径、孔到折边距离、展开补偿系数是钣金件最常出错的三个数。本文给出常用板材经验取值与展开算法,并...
IP防护等级:防水防尘不是”封...
IP防护不是把壳封死。本文说明呼吸阀、密封面与装配应力的配合逻辑,讲清IP54到IP67的实现差异,...
超声波焊接结构:结构设计里容易...
超声波焊接的结构好坏,在图纸阶段就定了。本文说明焊线形式、导能筋尺寸与壳体刚性的配合关系,给出常见失...