首页 /逆向测绘 / 正文

三维扫描选型的手持工业CT与CMM精度工况对照

苏州工业设计知库站 2026-10-28 10:13:07 0 次浏览

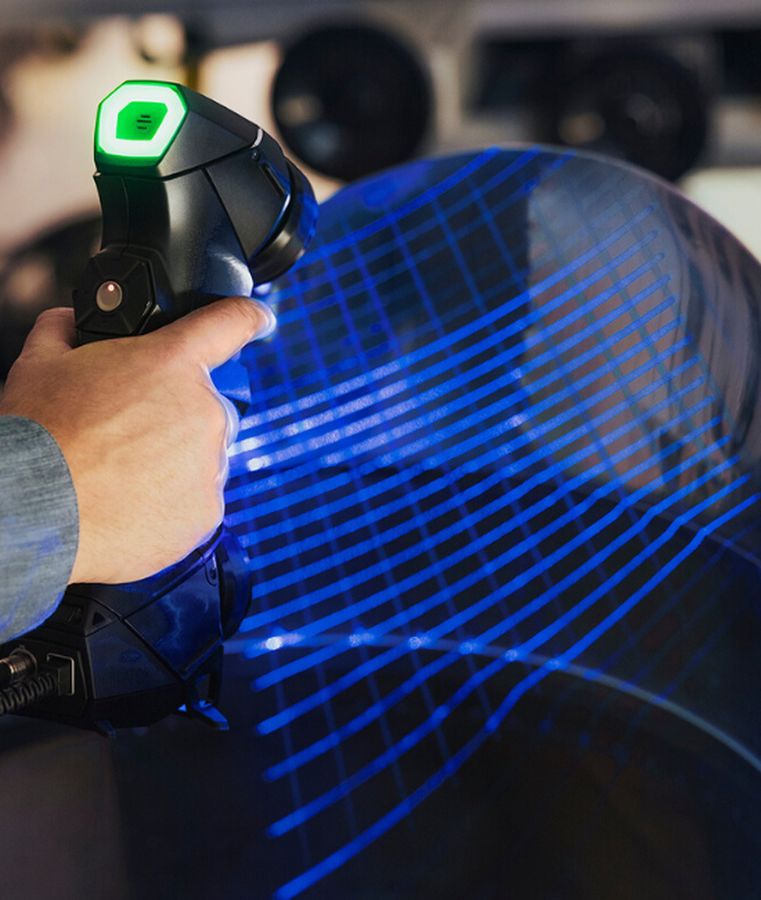
三维扫描选型按「现场灵活度 / 认证精度 / 温度稳定 / 预算」定位,而非"手持 vs 工业"二元。
2026 主流机型实测档位

其他逆向测绘扫描_(6)
  • 思看科技:SIMSCAN Gen2 最高 0.015mm(560g 口袋机)、KSCAN-E 0.020mm(含摄影测量)、TrackScan Sharp ±0.025mm(免贴点大空间 135m³)、AutoScan-T 0.015mm/m(产线无人值守全检)。 - 太平洋实测:海克斯康 MarvelScan3D 0.01mm 重复精度 + 720×640mm 幅面 10min 自动拼接;启源 AlphaScan 0.020mm 体积精度、三模激光深孔/反光薄壁;森拓 STScan 0.005mm 级重复精度、8000h 连续运行热漂移 ±0.5μm。
  • 思看科技:SIMSCAN Gen2 最高 0.015mm(560g 口袋机)、KSCAN-E 0.020mm(含摄影测量)、TrackScan Sharp ±0.025mm(免贴点大空间 135m³)、AutoScan-T 0.015mm/m(产线无人值守全检)。 - 太平洋实测:海克斯康 MarvelScan3D 0.01mm 重复精度 + 720×640mm 幅面 10min 自动拼接;启源 AlphaScan 0.020mm 体积精度、三模激光深孔/反光薄壁;森拓 STScan 0.005mm 级重复精度、8000h 连续运行热漂移 ±0.5μm。

关键避坑(3dtechvalley)

其他逆向测绘扫描_(7)

1. 混淆分辨率与精度——点云密 ≠ 尺寸准。 2. 忽视软件链——须对接 CAD(SOLIDWORKS/Fusion/Geomagic),否则后处理成本反超。 3. 反射件要喷 AESUB 显影粉。 4. 按最常用工件尺寸选型,大件用小机/小件用大幅面机都错配。
对的落地建议

其他逆向测绘扫描_(8)

把"三档选型矩阵"做成客户沟通工具:CMM/工业CT 拿认证精度做高端交付,手持扫描做现场快反与大体量件;以"精度≠分辨率"科普避免拿点云密度当尺寸卖点,把溯源能力(CMM 金标准)做成差异化。

把扫描能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

三种设备的精度与成本怎么排?

手持激光精度 0.02–0.1 mm、单件 0.5–3 h,适合大尺寸与现场;工业 CT 精度 0.01–0.05 mm、可测内部、单件 1–8 h、成本高;CMM 精度 0.001–0.01 mm,适合终检与仲裁。

扫描数据后处理该卡哪几关?

离群点剔除去噪、标记点不少于 4 个/视角做对齐、拼接误差小于 0.05 mm、STL 网格偏差 ±0.1 mm。多视角数据建议先全局配准再局部精修,避免累积误差拖垮整体精度。

预算与精度冲突时怎么取舍?

现场大件优先手持(成本低、便携)、精密件用 CT 或 CMM、量产质检用在线扫描;单台设备 5 万–200 万,按年用量摊薄,先算投资回收再定购机方案。

扫描服务的交付周期?

单件 0.5–8 h 采集、后处理 2–16 h、报告 1–2 天;在线质检按节拍嵌入产线,离线检测按批排期,加急费 1.5–2 倍,需提前确认数据格式与基准。

苏州工业设计知库站 · 点评

把相关设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

常见问题(FAQ)

三维扫描的精度到底能到多少?

手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。

扫描出来的点云能直接用吗?

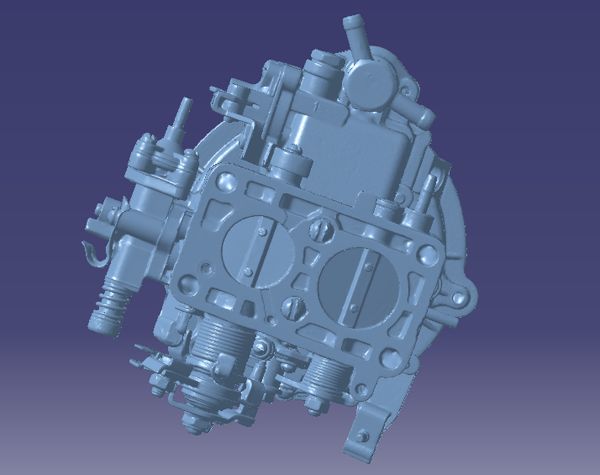
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。

逆向测绘会不会侵犯别人的知识产权?

要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。
热门资讯
逆向测绘中三维扫描在线质检闭环...
苏州工业设计知库站讲清三维扫描在线质检的节拍、偏差阈值与报警率平衡,并说明质检数据接入 SPC 的控...
2026-09-15 CMM ...
FAI正从"纯CMM单点采样"转向"扫描为主、CMM兜底关键特征&qu...
逆向测绘:把一台实物变成可编辑...
把实物变成可编辑的三维模型,中间隔着采集、拼接、建模与校验几道关。本文说明每道关的精度控制要点,讲清...
航空发动机叶片三维扫描逆向检测...
航空叶片精度门槛"航空级±0.02mm、公差带≤0.05mm";现代方案从抽检走...
CMM 测量不确定度与温度补偿...
CMM报数可信与否取决于扩展不确定度U是否≤公差半带宽1/4(4:1TUR)。温度是最大隐性误差源:...
逆向测绘:手持蓝光三维扫描的工...
手持蓝光扫描适合中大型件现场采集,但怕强反光与深孔。本文给出精度、速率、预处理与标志点布置要点,并对...
大型铸件三维扫描逆向与色差检测...
体积精度<0.008mm(eviXscan等工业蓝光系统,VDI/VDE认证)——计量级铸件/...
逆向测绘:摄影测量·大型件原位...
大型不可移动对象高保真数字化走"多视角摄影测量+三维激光/结构光+3DGS/ICP配准&q...
工业CT 与光学扫描:不是替代...
光学/激光三维扫描本质是"表面三角测量"——射线打不到的地方就测不到。工业CT则...
点云如何变成可用数模?逆向建模...
点云不是终点,数模才是。本文拆解逆向建模的四道必经工序——降噪、曲面重构、参数化还原、偏差校验,说明...