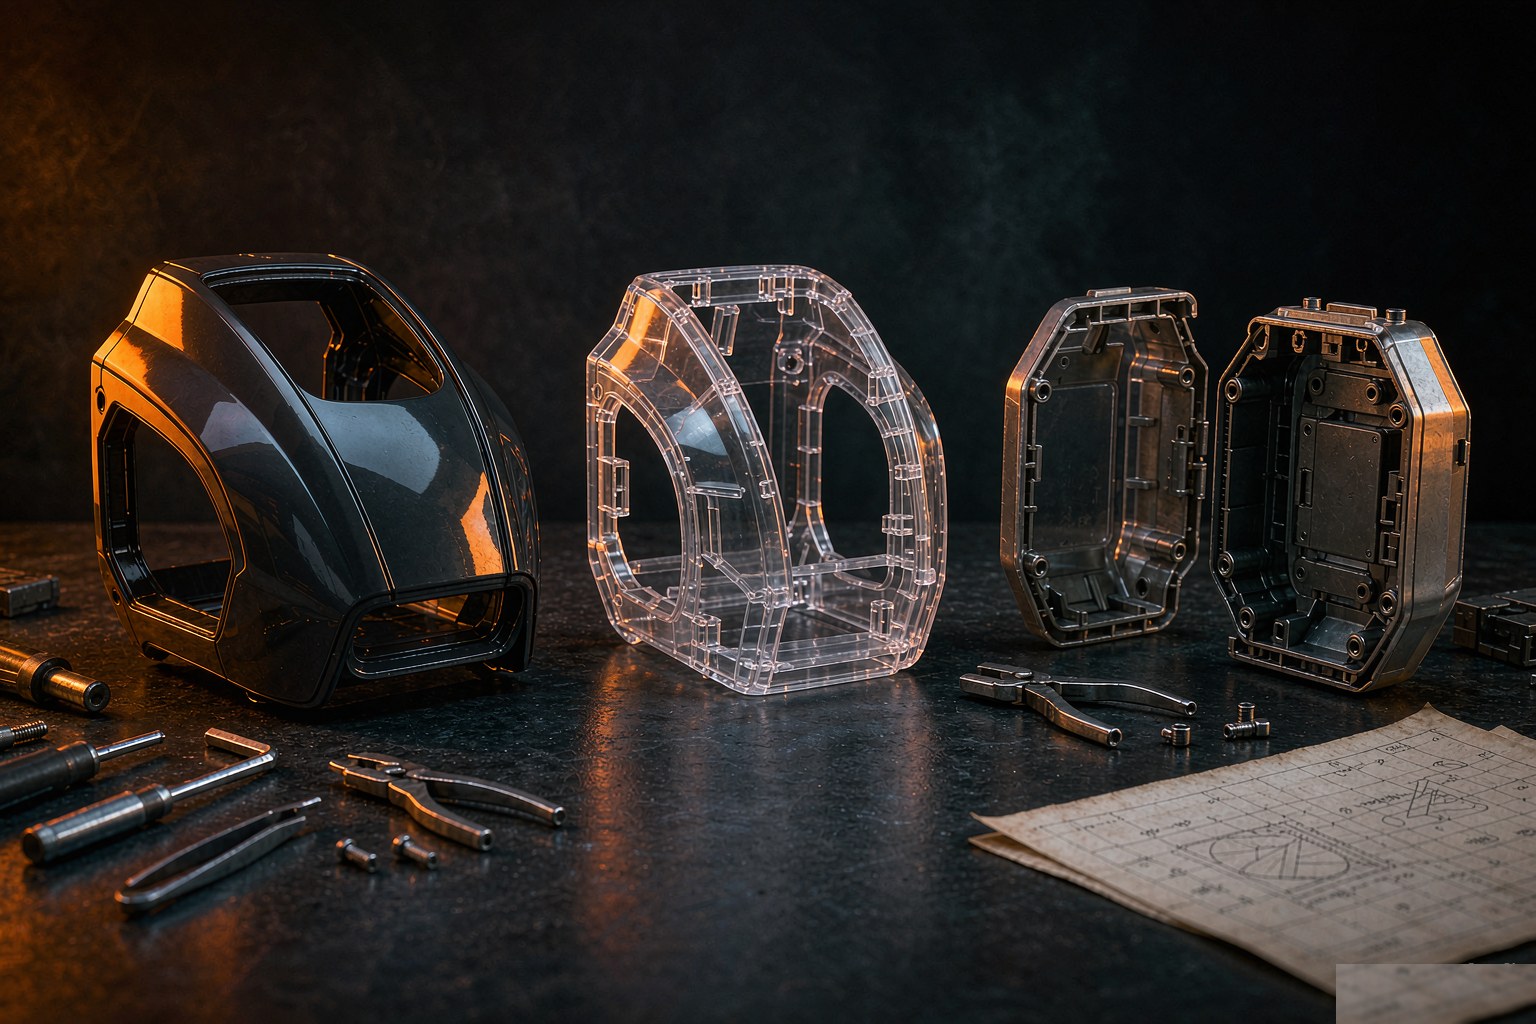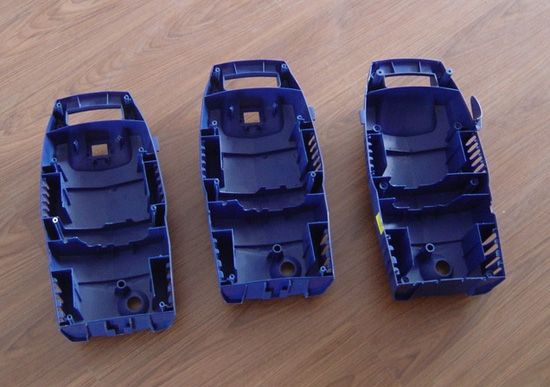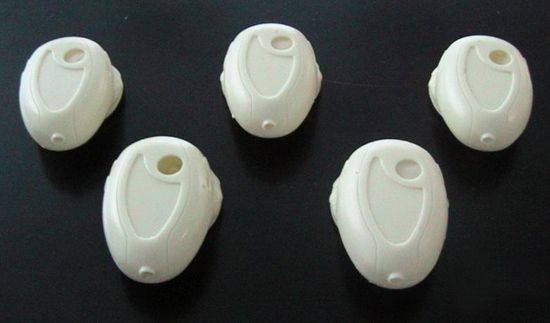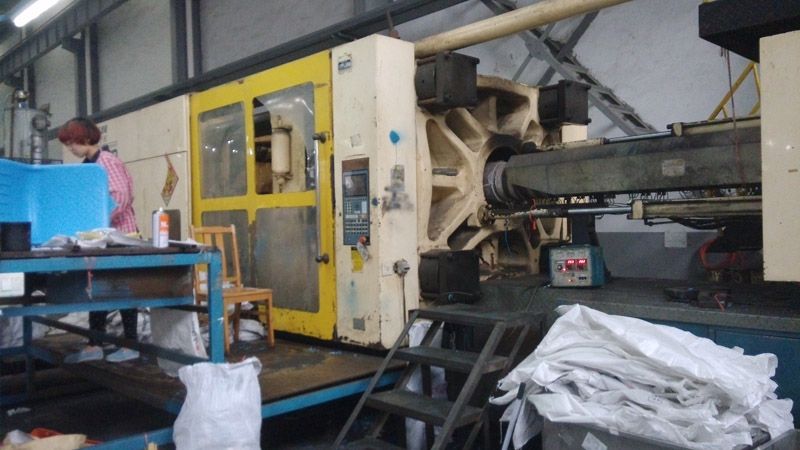
- 微注塑医疗:用 ±0.005mm + 99.98% 良率 + ISO 13485 体现专业;与 LSR 医疗注塑(b01)形成"硬塑微件 + 软胶密封"互补 - 镁合金压铸:主打"密度 1.8、免多件焊接、减重 35–50%";配套提示腐蚀防护与 SF6 替代,与 09-16 铝合金压铸文件并案更新
- up.dk / atc-mould / fecision / cncprotolabs / ssprecision(微注塑) - similar.ltd(案例+趋势)/ cndie-casting(Giga Casting)/ imeituo(理想镁合金后地板 2026 金奖)
把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。
不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。
按需求分:要耐磨选喷涂或硬化涂层;要手感选软触漆或包胶;要纹理选咬花或激光雕刻;要导电或电磁屏蔽选真空镀或导电漆。需要注意的是咬花后的脱模斜度要随纹理深度加大,否则脱模时会拉伤表面,这一条在设计阶段就要跟模具厂对齐。