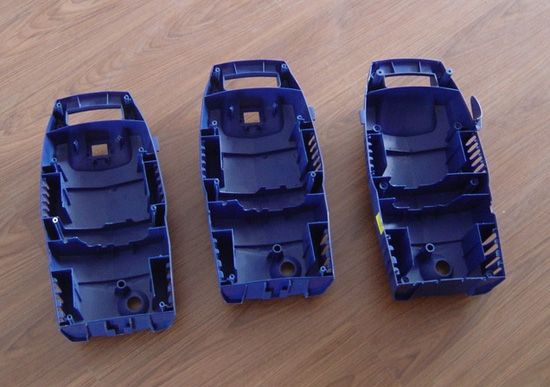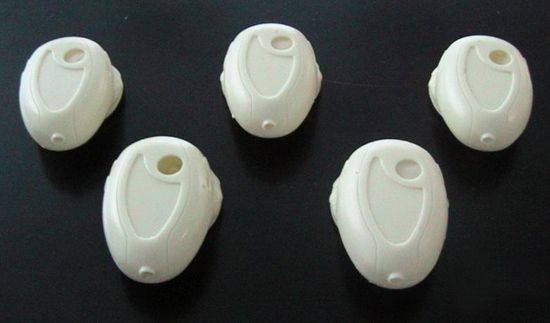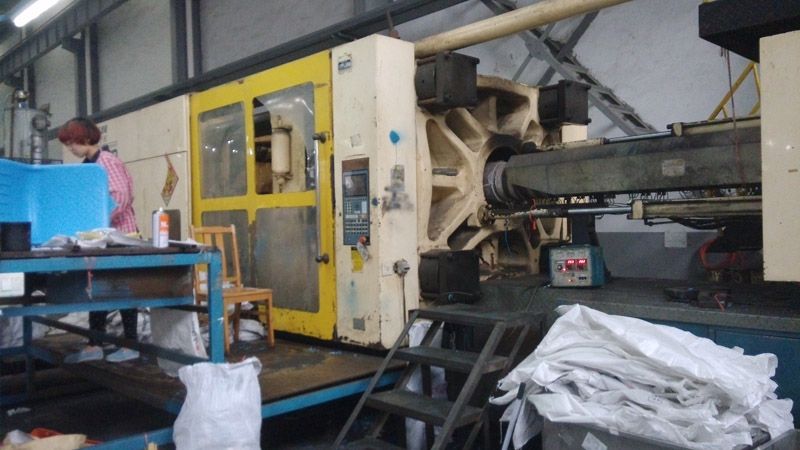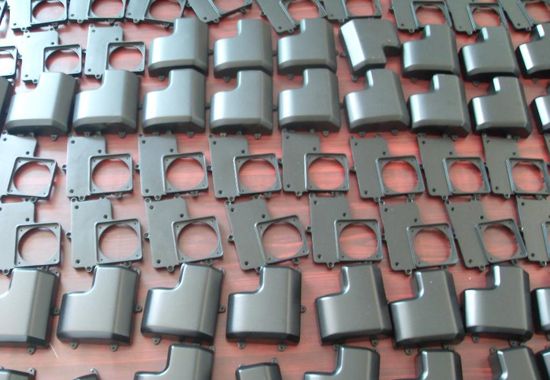
注塑试模高频八大缺陷可按"短射查充填、飞边查合模、缩痕查保压、翘曲查冷却"的逻辑速查定位;多数新模尺寸超差源于收缩补偿不到位,玻纤件需靠模流分析预判翘曲。
缺陷、主因、对策 短射/缺料、料温模温低、注射不足、排气堵、浇口小、升料温模温+提速度,查排气/浇口 飞边/披锋、合模力不足、分型面间隙、料温高、校核锁模力+研配分型面(非加锁模力根治) 缩痕/真空泡、壁厚不均、保压不足、浇口远厚壁、加保压+浇口靠厚壁+厚壁掏空减胶/加筋 熔接线/气纹、汇合角小、料温模温低、排气差、提料温模温+改浇口避外观面+加排气 翘曲/变形、壁厚不均、冷却不均、保压不当、均衡壁厚+均衡模温+模流分析(玻纤件) 顶出不良、顶针位不当、拔模不足、粘模、调顶出布局+加斜度抛光 粘模/拉伤、拔模不足、抛光差、模温高、加斜度抛光+控模温 尺寸超差、收缩率错、模温波动、磨损、先确认收缩补偿与模温稳定再查磨损
把"试模八大缺陷速查表 + 模流分析预判"作为模具/注塑项目标准交付卡,报价与试模阶段即给客户列排查逻辑,用结构化归因替代凭感觉调机,提升一次试模合格率。
> 来源:plasticxperts.com / sendottech.com / idealmold.com / qpm-ind.com / d-topmould.com;采集自 03-每日情报/2026-09-24/采集-b08.md 条目4 归口方法论:注塑缺陷 90% 可归到四类根因——壁厚不均 / 温度·压力不当 / 排气不良 / 原料含湿;排查按三杠杆顺序:设计(均壁/筋≤60%/柱/拔模/圆角)→ 工艺(压力/速度/熔温/模温/保压/冷却)→ 材料(选料+干燥,尼龙/PC/ABS 必烘)。 七大缺陷速查(补 Jetting 喷射痕) 缺陷、根因、对策方向 缩水、厚壁/筋冷缩不均、均壁薄壁;筋 ≤40–60% 壁;增压保压 翘曲、冷却/收缩不均、均壁;平衡冷却;选低收缩料;退火去应力 飞边、锁模不足/分型磨损、增锁模力;修分型面;降压降温 缺料、压力/温度低/浇口小、增压提速升温;放大浇口;改善排气 熔接线、料流汇合未熔合、移浇口;升温提速;溢流井/排气 烧焦、困气点火(柴油效应)、改善排气;降速降温 流痕 / 喷射痕(Jetting)、近浇口冷速不均 / 熔体直射大腔未触壁、升温提速;放大浇口;改浇口位让熔体先冲壁 Voids/气泡、困气/含湿、干燥料;提高保压;加排气 与本卡关系:本卡(09-17)以"试模现场速查"为主、侧重调机;b08 增补以"开模前设计对策 + 四根因三杠杆归口"为主、侧重 DFM 前置拦截。两者互补:设计阶段用 b08 口径拦下 80%,试模阶段用本卡口径定位剩余偏差。
把模具能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。
不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。
按需求分:要耐磨选喷涂或硬化涂层;要手感选软触漆或包胶;要纹理选咬花或激光雕刻;要导电或电磁屏蔽选真空镀或导电漆。需要注意的是咬花后的脱模斜度要随纹理深度加大,否则脱模时会拉伤表面,这一条在设计阶段就要跟模具厂对齐。