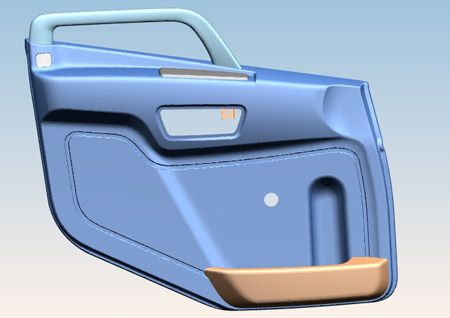
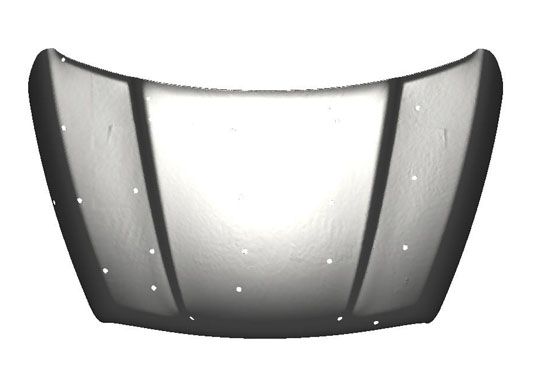
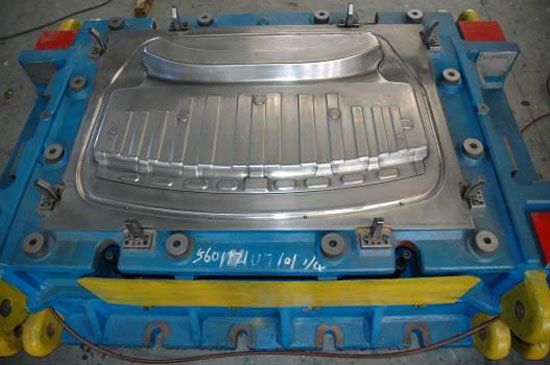
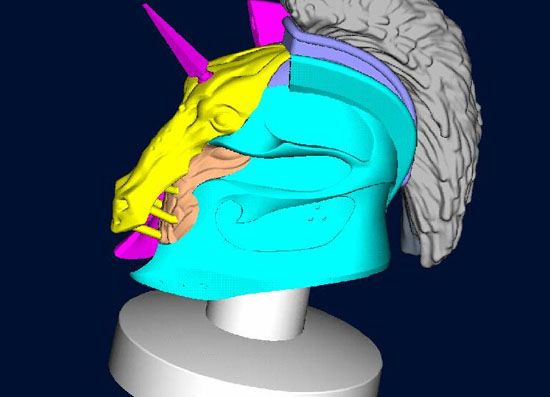
抄出来的数模不能直接开模:扫描数据只有现状没有意图,收缩、磨损、余量、公差四件事都要人工还原,直接开模等于固化旧件的错误。
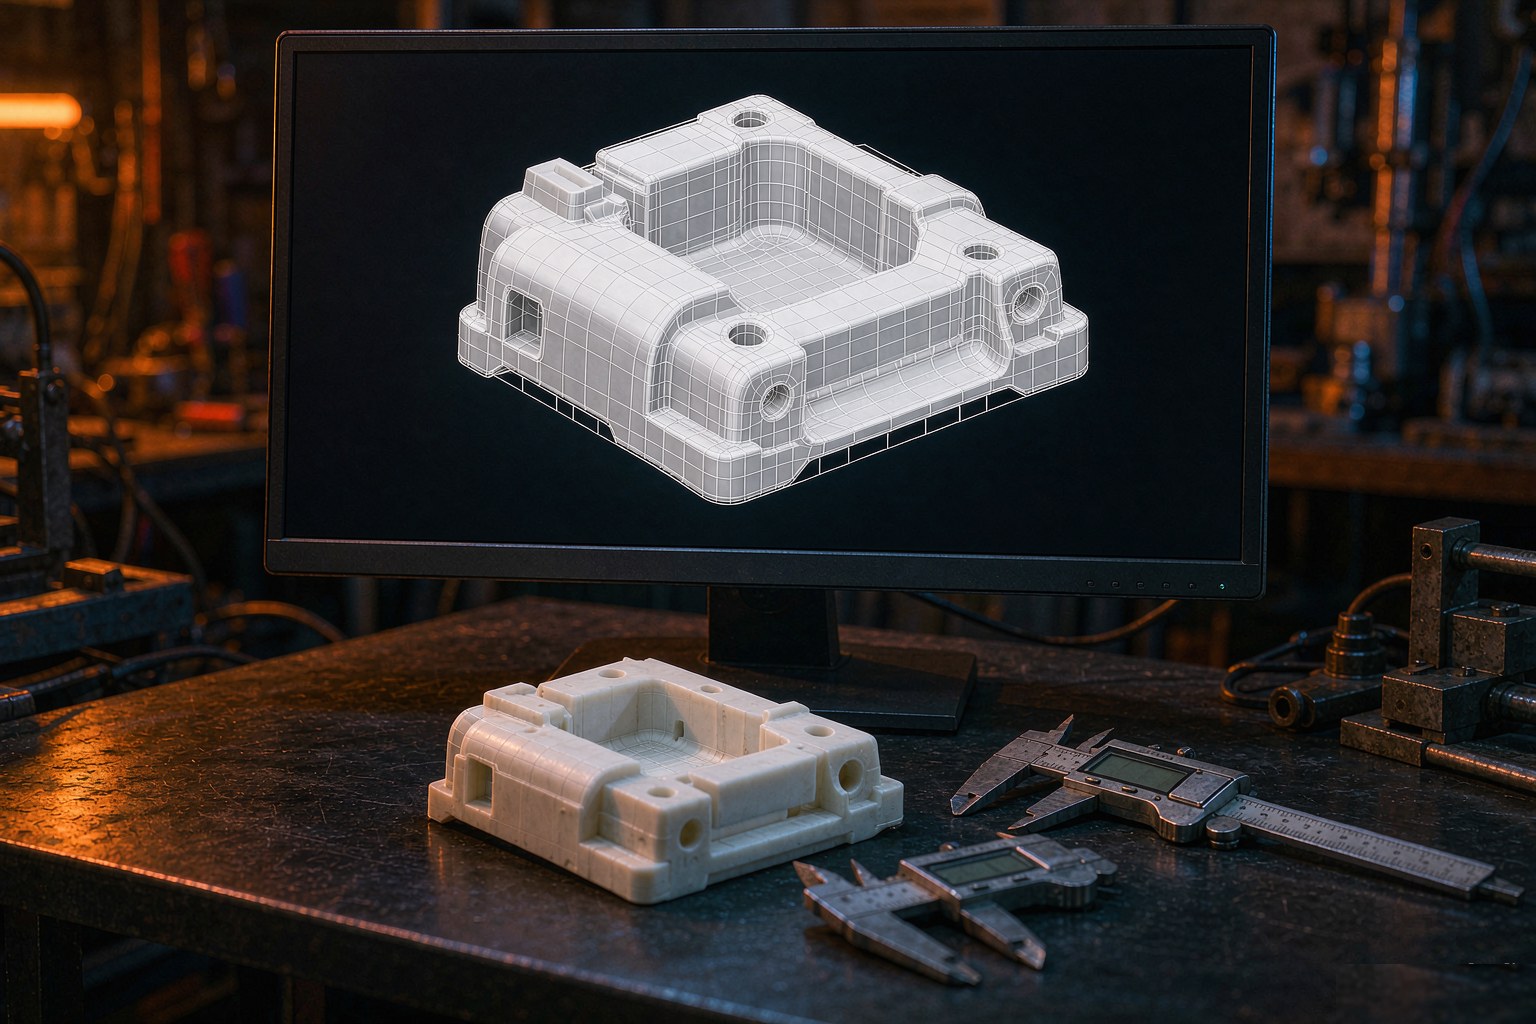
实物不是图纸。注塑件脱模后一直在收缩,几年使用后尺寸比出厂时又小了一轮;金属件磨损、塑胶件蠕变,这些变化都被扫描忠实地记录下来。所以扫描数模复刻的是一件用了几年的旧零件,不是当初设计出来的那个零件。另外扫描本身有系统偏差:反光区丢点、边缘圆角被钝化、深孔扫不到底。直接拿这份点云建的模,孔距可能差零点几毫米、关键配合面带着磨损痕迹。开模是把数模放大成千万件的放大器,输入差一点,产出差一片。
四条线索。一是配合关系:与这个零件配合的件还在,量出真实的配合状态,反推设计公差——孔是过渡配合还是间隙配合,装过的人最清楚。二是标准化特征:螺孔是不是标准牙、键槽是不是标准宽、轴承位是不是标准系列,把标准化还原出来,配件与通用件才能互配。三是工艺痕迹:分模线、顶针位、浇口位置揭示了原始模具结构,新模要顺从同样的开模逻辑。四是材料信息:确认材质与收缩率,开模前把收缩补偿加回去,补偿比例与摆放方向要按新材料重新算,不能照抄旧件尺寸。
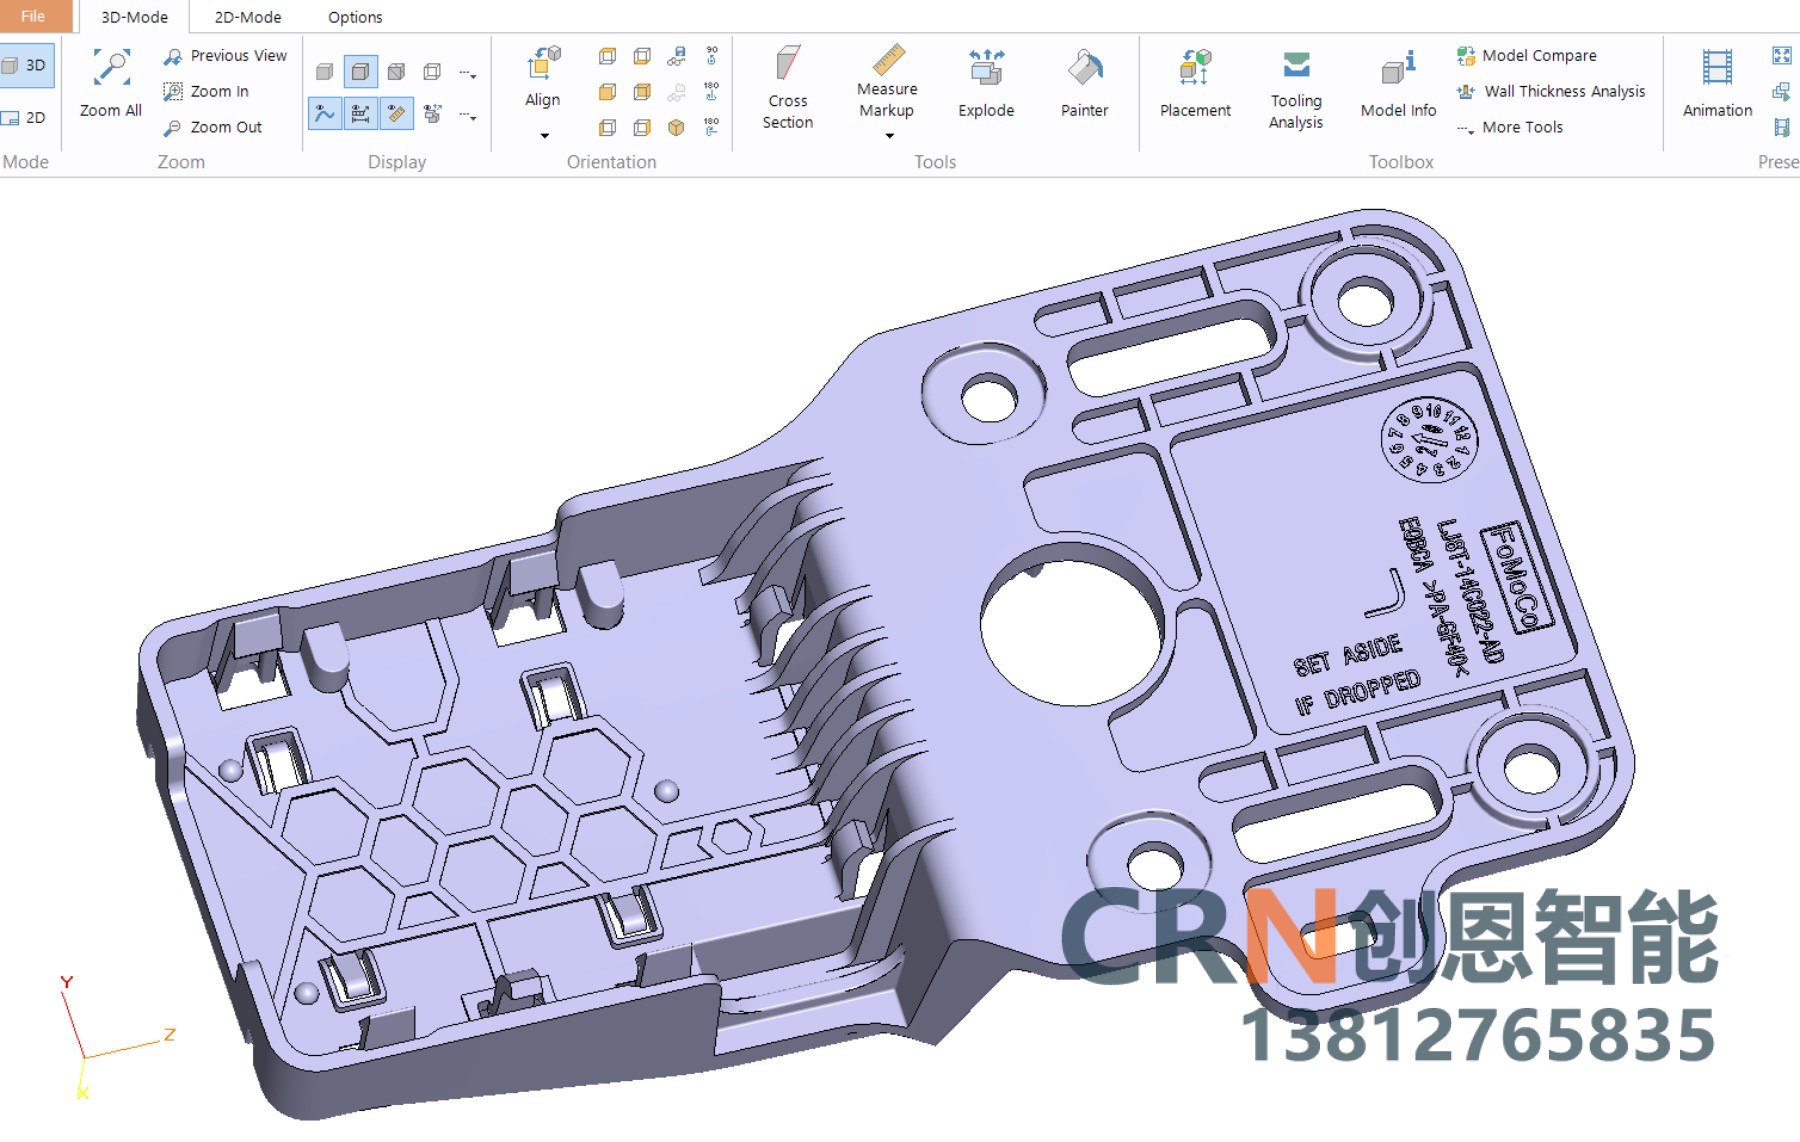
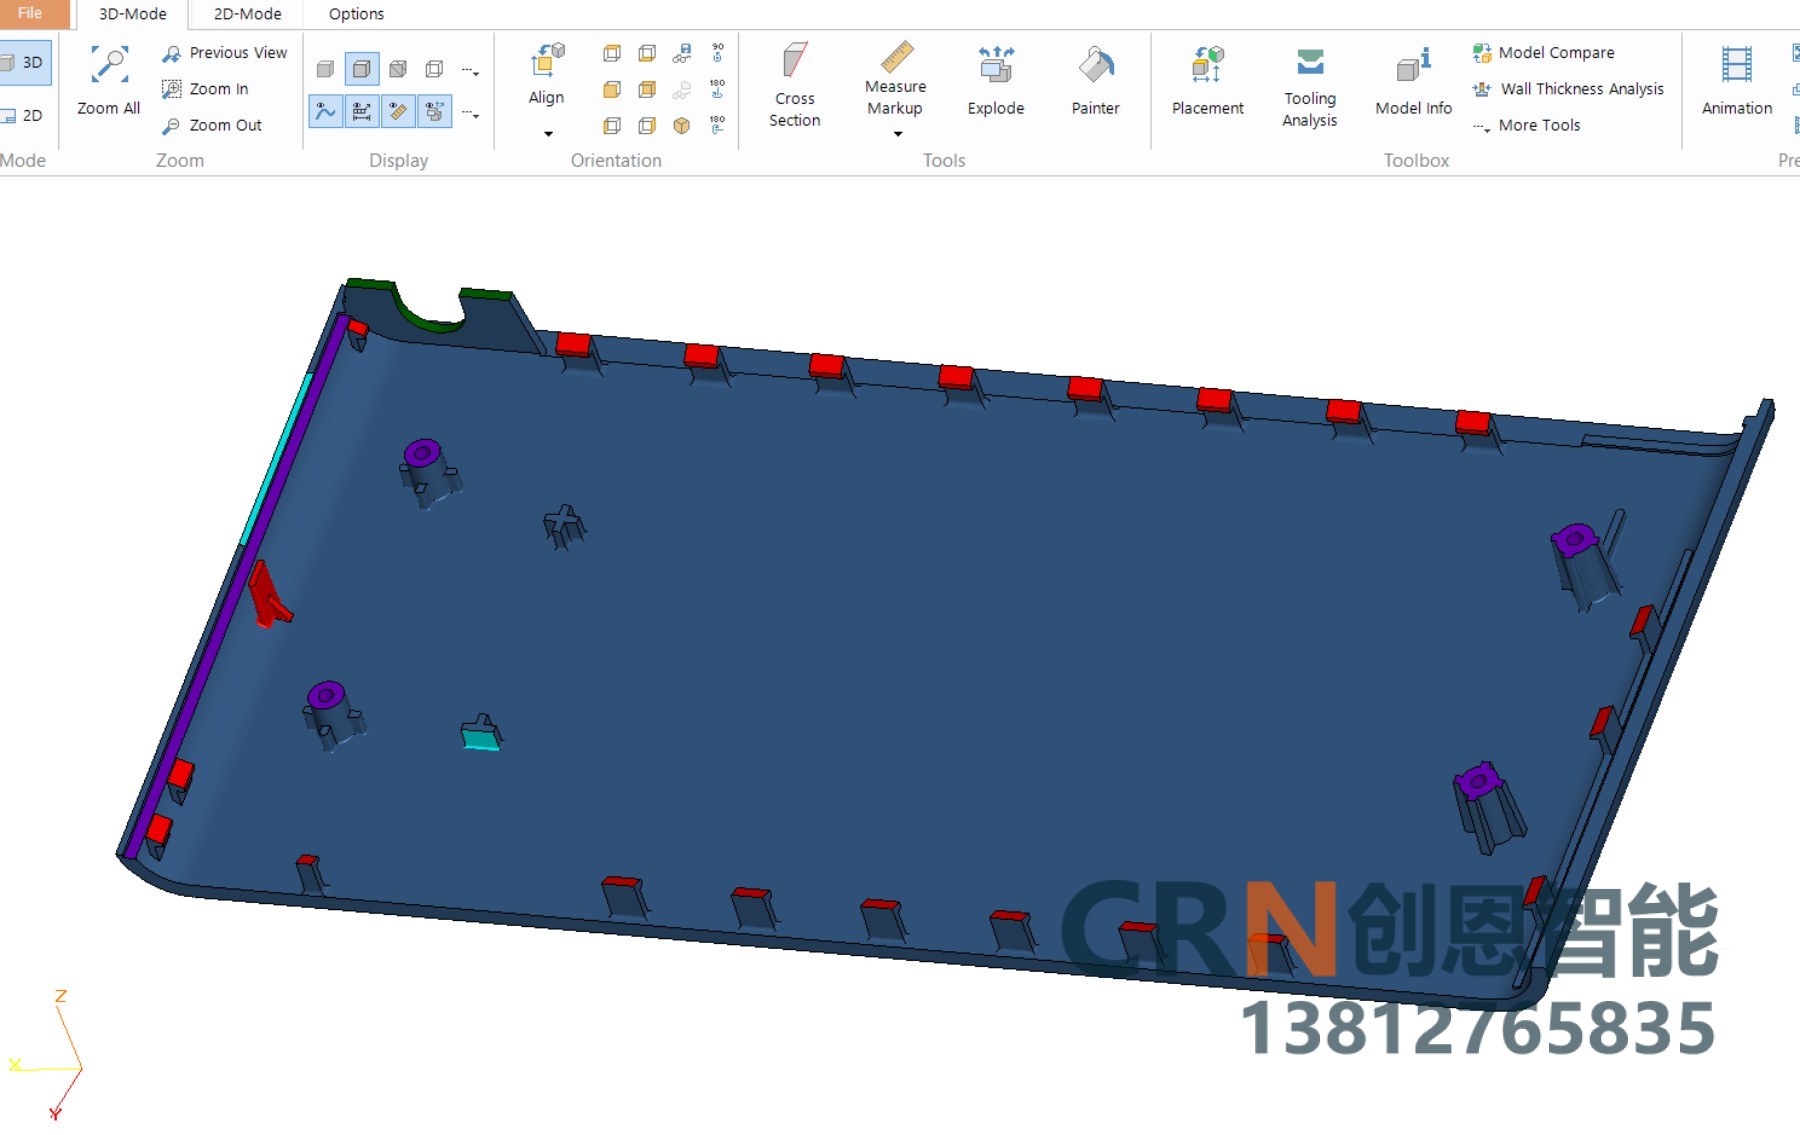
第一步修模:把扫描噪声清掉,还原规整的几何——孔是正圆、面是平面、拔模面斜度一致。第二步补齐:扫描不到的内部结构与倒扣,按功能补画。第三步公差分配:关键尺寸给公差、配合面给配合代号,非关键面放自由公差,处处精确等于处处昂贵。第四步试装验证:先用三维打印或机加件按新数模做一轮实体装配,确认与周边零件的配合关系成立,再上模具。这套流程走完,数模才从记录变成可生产的工程文件。
可以省:非配合的外观面、装饰件、单件修复用途,按扫描现状加工即可,成本最低。绝对不能省:一切配合尺寸、有强度要求的结构、要开模具批量生产的东西。判断标准就是一句话——这个尺寸错了会不会装不上或者坏掉。会,就必须还原意图;不会,现状就是最好的答案。
逆向抄数的价值不在抄得像,而在还原得对:扫描给出现状,工程判断还给意图。修模、补齐、公差、试装四步走完再开模,看起来慢,实际是这条路上最快的走法。
实物不是图纸。注塑件脱模后一直在收缩,几年使用后尺寸比出厂时又小了一轮;金属件磨损、塑胶件蠕变,这些变化都被扫描忠实地记录下来。所以扫描数模复刻的是一件用了几年的旧零件,不是当初设计出来的那个零件。另外扫描本身有系统偏差:反光区丢点、边缘圆角被钝化、深孔扫不到底。直接拿这份点云建的模,孔距可能差零点几毫米、关键配合面带着磨损痕迹。开模是把数模放大成千万件的放大器,输入差一点,产出差一片。
四条线索。一是配合关系:与这个零件配合的件还在,量出真实的配合状态,反推设计公差——孔是过渡配合还是间隙配合,装过的人最清楚。二是标准化特征:螺孔是不是标准牙、键槽是不是标准宽、轴承位是不是标准系列,把标准化还原出来,配件与通用件才能互配。三是工艺痕迹:分模线、顶针位、浇口位置揭示了原始模具结构,新模要顺从同样的开模逻辑。四是材料信息:确认材质与收缩率,开模前把收缩补偿加回去,补偿比例与摆放方向要按新材料重新算,不能照抄旧件尺寸。
第一步修模:把扫描噪声清掉,还原规整的几何——孔是正圆、面是平面、拔模面斜度一致。第二步补齐:扫描不到的内部结构与倒扣,按功能补画。第三步公差分配:关键尺寸给公差、配合面给配合代号,非关键面放自由公差,处处精确等于处处昂贵。第四步试装验证:先用三维打印或机加件按新数模做一轮实体装配,确认与周边零件的配合关系成立,再上模具。这套流程走完,数模才从记录变成可生产的工程文件。