3D打印:SLS与MJF尼龙粉末床熔融工艺选型
苏州工业设计知库站
2026-11-17 10:24:15
0 次浏览
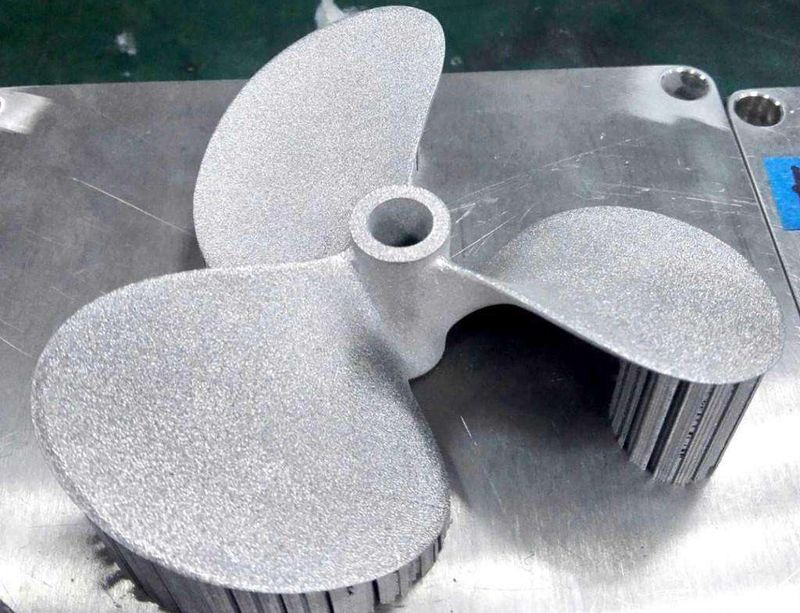
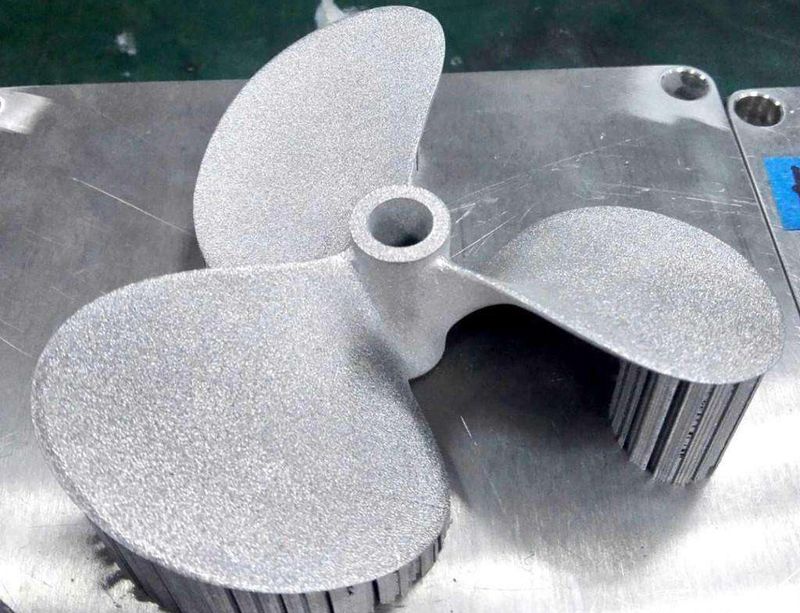
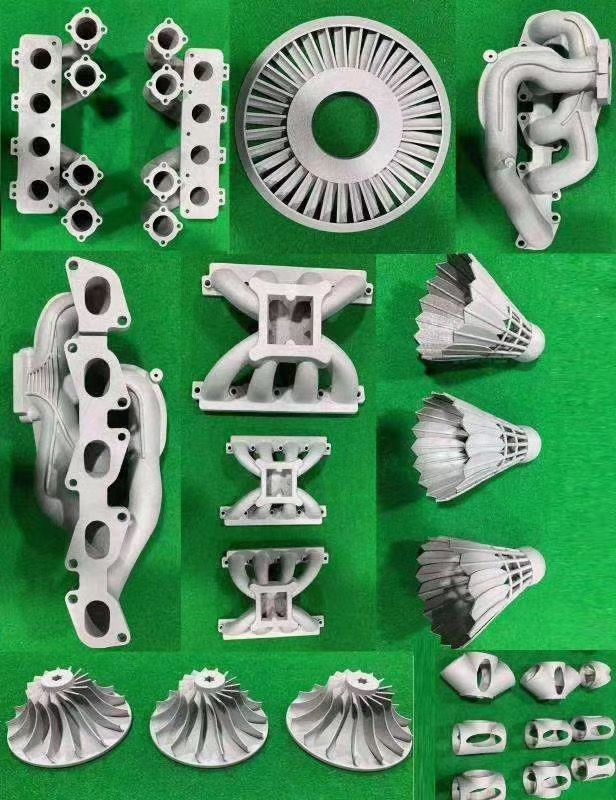
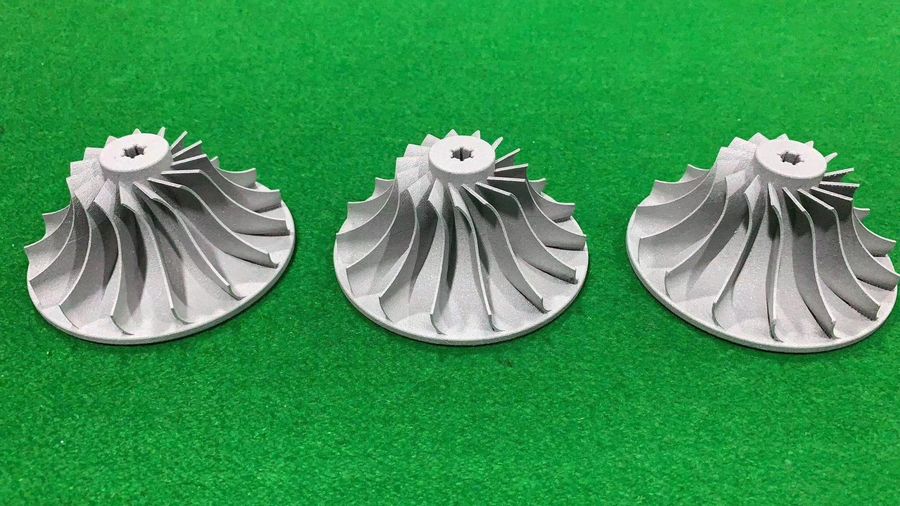
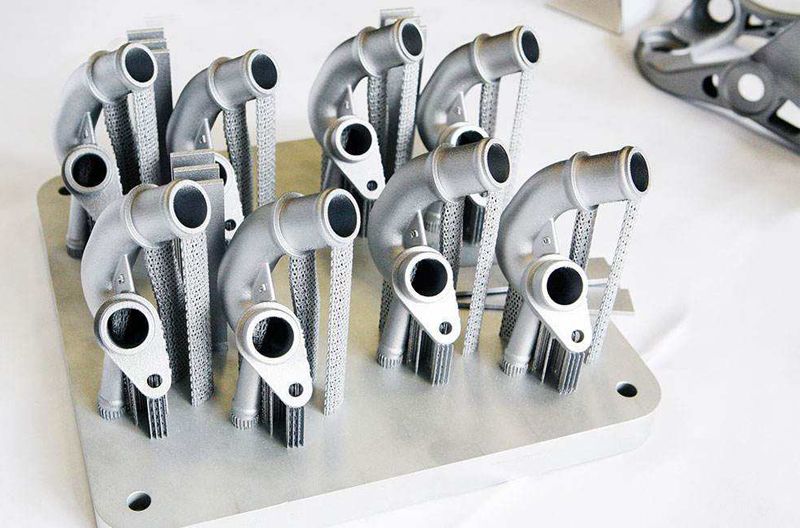
同属尼龙粉末床熔融、PA12 力学近同(拉伸 ~48MPa),MJF 整层熔融更快更匀更省(盈亏平衡 ~50 件),SLS 材料更广、大件更优—
做这类设计时,哪些量化指标必须先看?
- 拉伸强度:44–52 MPa(Z 80–90% XY)
- 公差:±0.3mm 或 ±0.3%(取大)(±0.1mm +0.2mm/50mm)
- 表面 Ra:6–12 µm(喷砂~2)(4–8 µm)
- Build 时间:20–30 h(10–14 h)
- 50+ 件成本:基准(省 20–40%)
- 粉料复用:~50%(~80%)
- 最大成型:490–700 mm(380 mm(HP 5200))
- 材料广度:PA12/PA11/GF/CF/TPU/PEEK(PA12/PA11/TPU)
- SLS 额外:HDT 154°C、密度 1.01g/cm³、层厚 0.1mm、复用 70–80%、成本 1.5–4.0 GBP/cm³。
还有哪些需要重点把控?
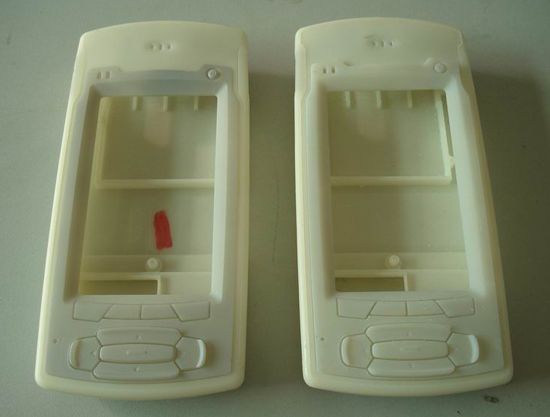
- 功能级尼龙件、复杂内腔/互锁、卡扣/活铰链、10–500 件小批;MJF 主 50–5,000 件量产代表,SLS 主大件/特种料/白坯多色。
还有哪些需要重点把控?
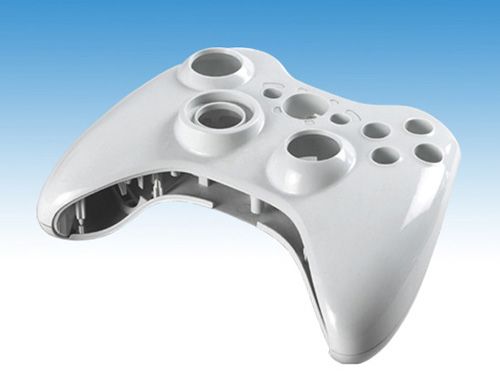
- 给客户做"3D打印 vs 注塑"桥接方案时写进双选项:<50 件两可、50+ 件主推 MJF 降本、特种料/大件转 SLS;用"盈亏平衡 ~50 件、MJF 比注塑便宜至 5,000–10,000 件"建立专业度。
常见的失败模式和误区有哪些?
- 均为服务商/厂商公开数据,具体数值随机台、粉批、取向漂移;量产关键尺寸仍建议后机加或选 MJF/SLA tighter 公差。
- > 源自 03-每日情报/2026-10-19/采集-.md(️强化)。补 2026 服务商/文献对 MJF 与 SLS 的量化共识(注:个别学术研究对 MJF 取向敏感性有不同结论,以下为服务业主流口径):
- **各向同性**:MJF 近各向同性 97–98%,SLS 85–90%(Z 向强度 MJF ~48MPa vs SLS ~42MPa)。
- **速度/成本**:MJF build 10–14h vs SLS 20–30h;100+ 件时 MJF 快 2–3×;50+ 件 MJF 省 20–40%,100–1000 件省 30–50%。
- **表面/精度**:MJF Ra 4–8μm、1200 DPI、层厚 0.08mm;SLS Ra 6–15μm、±0.3% 或 ±0.3mm。
- **热性能**:HDT MJF 170–175℃ vs SLS 140–150℃(注意具体牌号);粉料复用 MJF 80–85% vs SLS ~50%。
- **选型**:<50 件两可;50+ 件主推 MJF 降本;特种料(CF/PEEK)/大件转 SLS。
- **来源**:Xometry / china-3dprinting / zongheng3d / ymolding(2026 综述);学术分歧见 ScienceDirect (Saeidi et al.)。
- SLS PA12 基准性能:拉伸 46–48MPa、断裂伸长 15–36%、HDT@1.82MPa 84–175°C、密度 0.93–0.98、邵氏 D ~75、吸水 ~0.4%;保证公差 ±0.3mm 或 ±0.3%(实际多数 ±0.1%);壁厚 0.7–6mm(>6mm 翘曲 2–3mm/100mm)。
- 增强料:PA12GF 拉伸 45MPa/模量 3720MPa/HDT 129°C;PA12-CF 75–85MPa/HDT 140°C/比铝轻 60%(UAV 金属替代);TPU(SLS) 伸长 500–520%、邵氏 85A–98A。
- 降本:嵌套密度 >15% + 降低 Z 高度 → 降本 25–40%;空心 TPMS 点阵减重 45% 保 90% 强度;RFQ 须指定后处理(蒸汽抛光 Ra<1μm)。
- 来源:kad3d / rapid-protos / hlhrapid / lsrpf / 3dpeople。
苏州工业设计知库站 · 点评
把3D打印从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
手板用哪种三维打印工艺最划算?
看验证目的。看外形和装配关系用光固化或尼龙粉末烧结,精度和表面质量好;验证强度和韧性用熔融沉积工程料或尼龙烧结件;小批量试产用真空复模,单件成本随数量下降最快。预算紧张时常见的组合是大件机加、小件打印,成本能降三成左右。
三维打印件能替代开模件做性能测试吗?
只能部分替代。多数打印工艺的样件是各向异性的,层间强度明显低于本体,材料状态也与注塑件不同,所以强度、耐温、长期蠕变这类测试不可替代。结构适配、装配干涉、人机手感这类验证用打印件完全够用,这也是手板最主要的作用,一次只验证一件事最省钱。
三维打印的精度能满足装配要求吗?
光固化常规精度约每百毫米零点一毫米,尼龙烧结略低一些。关键配合位建议在数模上预留零点一到零点二毫米余量,打印后按实测修配。设计阶段就给打印件留公差,比事后手工打磨更省事,也更接近真实装配状态。