逆向测绘:齿科数字化口扫椅旁3D打印流程
苏州工业设计知库站
2026-11-17 10:23:29
0 次浏览
齿科数字化已成"口内扫描→CAD→椅旁 3D 打印"闭环:口扫精度 20–50μm(优于传统硅橡胶印模)、椅旁种植导板 2–3 小时出、当天完成
现场落地要盯住哪几步?
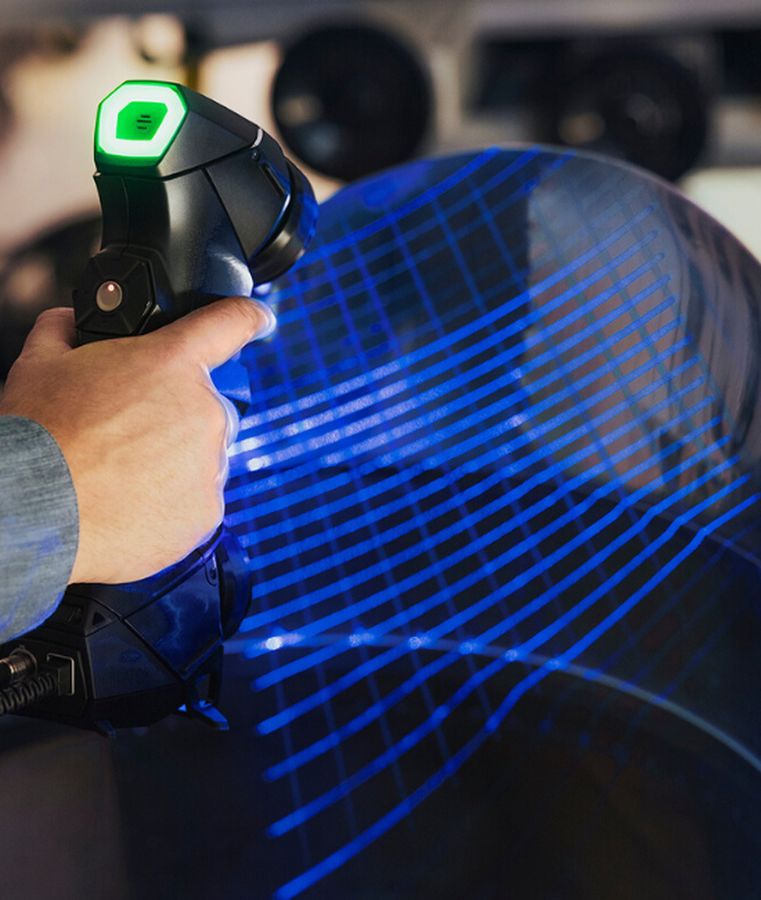
- *口扫(IOS)**:结构光/激光三角,精度 20–50μm,3–5 分钟取全口数据,替代恶心印模;输出 STL/PLY 入 CAD。
- *CBCT**:提供骨组织三维数据,种植规划+导板设计;DICOM→STL 接入打印流程。
- *椅旁打印**:SLA/DLP 层厚 25–50μm;种植导板 2–3 小时出(CBCT+规划+打印);隐形牙套模型精度 0.2mm。
- *导板精度**:Meta 分析全guided 种植偏差顶点 1.0–1.5mm / 角度 3–5°,约为半guided 一半;后牙丰骨区 1.5mm 偏差可忽略,前牙薄颊侧则风险高。
- *价值**:传统 3–4 次诊所流程→当天完成;全口种植成功率 >98%、长期质保;个性化植入物(PSI)消除微动、保骨。
做这类设计时,哪些量化指标必须先看?
- 口扫精度:20–50 μm(优于硅橡胶印模)
- 椅旁导板耗时:2–3 h(CBCT+规划+打印)
- 导板偏差:顶点 1.0–1.5mm / 角度 3–5°(全guided≈半guided一半)
- 隐形牙套精度:0.2 mm(椅旁)
- 全口种植成功率:>98%(长期质保)
哪些场景该用、哪些要避开?
- 口腔种植导板、椅旁临时冠/嵌体、正畸模型与透明牙套、全口义齿基托——数字化程度高、复购高频的齿科修复场景。
还有哪些需要重点把控?
- 历史:10-06 植入物术后随访(术后)、10-08 混合制造(工艺)——为口扫→打印工作流与精度维度。
- 同批:航空增材(近净成形+精度边界口径一致)。
落到交付标准上该怎么讲?
- 逆向+快速成型能力可包装"齿科椅旁数字化"服务包(口扫数据接手→CAD 设计→3D 打印导板/临时冠),向本地口腔诊所/义齿加工所输出"当天出导板"方案。 - 先以导板与试模(非植入物本身)切入,规避三类医疗器械注册红线(推断,需合规确认)。
验收清单与常见误区有哪些?
- 量化指标「口扫精度:20–50 μm(优于硅橡胶印模)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「椅旁导板耗时:2–3 h(CBCT+规划+打印)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「导板偏差:顶点 1.0–1.5mm / 角度 3–5°(全guided≈半guided一半)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「隐形牙套精度:0.2 mm(椅旁)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「全口种植成功率:>98%(长期质保)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 执行要点「*口扫(IOS)**:结构光/激光三角,精度 20–50μm,3–5 分钟取全口数据,替代恶心印模;输出 STL/PLY 入 CAD。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*CBCT**:提供骨组织三维数据,种植规划+导板设计;DICOM→STL 接入打印流程。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*椅旁打印**:SLA/DLP 层厚 25–50μm;种植导板 2–3 小时出(CBCT+规划+打印);隐形牙套模型精度 0.2mm。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*导板精度**:Meta 分析全guided 种植偏差顶点 1.0–1.5mm / 角度 3–5°,约为半guided 一半;后牙丰骨区 1.5mm 偏差可忽略,前牙薄颊侧则风险高。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*价值**:传统 3–4 次诊所流程→当天完成;全口种植成功率 >98%、长期质保;个性化植入物(PSI)消除微动、保骨。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「口腔种植导板、椅旁临时冠/嵌体、正畸模型与透明牙套、全口义齿基托——数字化程度高、复购高频的齿科修复场景。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「历史:10-06 植入物术后随访(术后)、10-08 混合制造(工艺)——为口扫→打印工作流与精度维度。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「同批:航空增材(近净成形+精度边界口径一致)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
苏州工业设计知库站 · 点评
把逆向测绘从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
三维扫描的精度到底能到多少?
手持式激光扫描仪的标称精度多在零点零几毫米,但实际精度受工件表面状态、环境和拼接次数影响,反光、深色、透明件需要喷粉处理,工程上通常按零点一毫米量级来使用。要求高的配合面不建议只靠扫描数据,要用三坐标或量具复测关键尺寸后再建模。
扫描出来的点云能直接用吗?
不能直接用。点云是海量离散点,需要经过降噪、补洞、对齐坐标系、封装成网格,再在三维软件里按特征重新建模,才能得到可用于加工或开模的数模。直接把点云转成三角面片去开模,面片不光滑、无法编辑,几乎没有工程价值,这也是逆向测绘必须配建模工序的原因。
逆向测绘会不会侵犯别人的知识产权?
要分三层看:尺寸、公差这类客观事实不受保护;产品的技术方案受专利保护,照抄可能构成侵权;外观造型受外观设计专利保护,整体摹仿风险最高。相对安全的做法是用于自家停产件复制、维修修复或兼容性重新设计,并且造型上做实质性改动、留存设计过程稿。