首页 /外观设计 / 正文

产品外观设计中热喷涂 HVOF/HVAF 表面强化工艺边界

苏州工业设计知库站 2026-10-28 08:10:49 0 次浏览

HVOF(高速氧燃料)与 HVAF(高速空气燃料)以 600–1000 m/s 粒子撞击基体形成致密耐磨涂层:HVOF 硬度 1050–1250 HV、孔隙率80 MPa;HVAF 把基板温压到 10000 psi(>83 MPa)、机械咬合); 基板温度:400–600°F(<250°F、HVAF 低热损); 燃烧温度:~3000°C+(~2000°C、—); 运行成本:基准(低 20–40%、空气替氧);
工艺节点

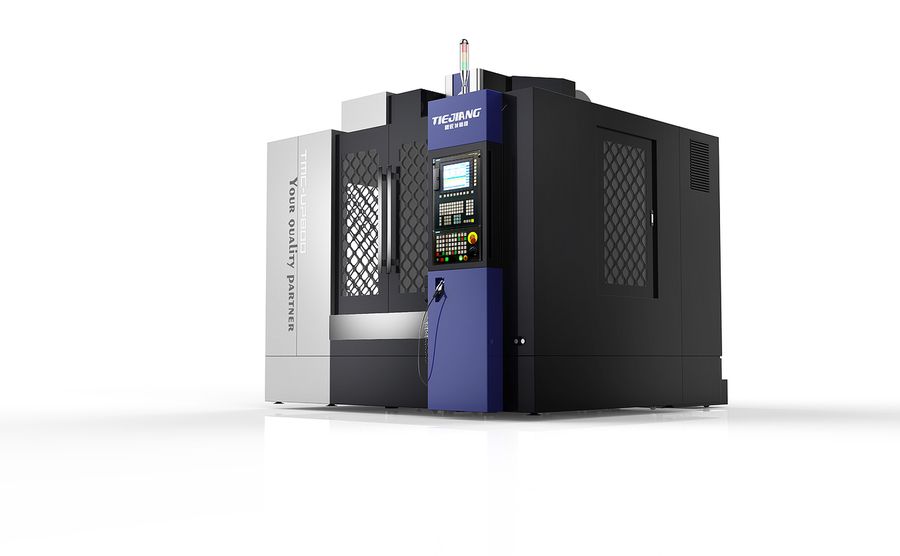
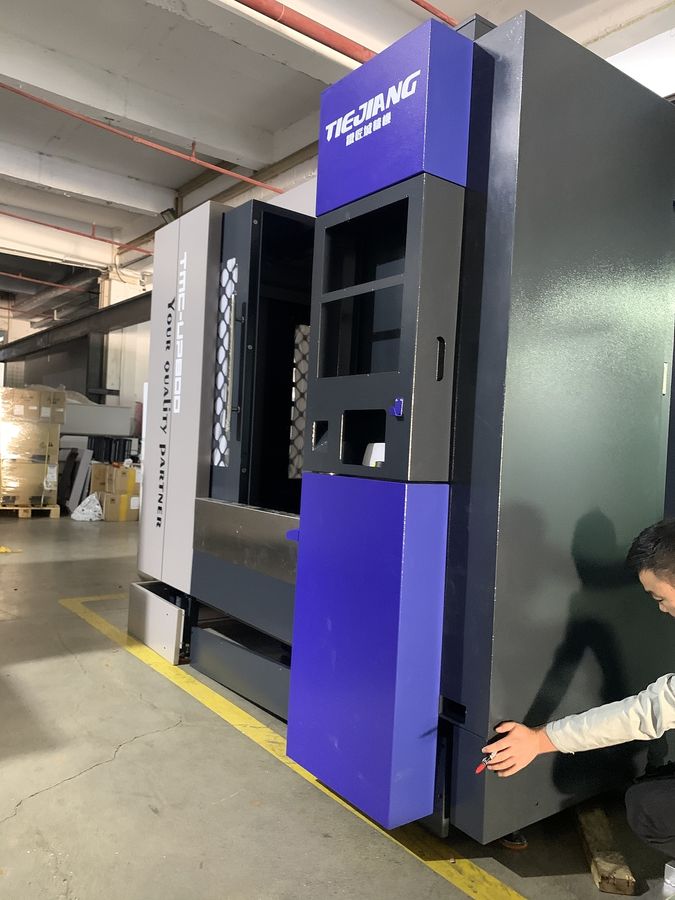
CNC加工中心-机床设计_(10)
  • 主流涂层体系 WC-10Co-4Cr(耐磨耐蚀);粉末在燃烧室加速后撞击基体塑性变形叠层。 - HVAF 空气冷却使基板温 <250°F,适合薄壁/已精加工件,避免热变形。 - 认证:航空喷涂走 HVOF + SAE ARP5935 / AMS 2447;HVAF 主推工业再制造与能源装备。
  • 主流涂层体系 WC-10Co-4Cr(耐磨耐蚀);粉末在燃烧室加速后撞击基体塑性变形叠层。 - HVAF 空气冷却使基板温 <250°F,适合薄壁/已精加工件,避免热变形。 - 认证:航空喷涂走 HVOF + SAE ARP5935 / AMS 2447;HVAF 主推工业再制造与能源装备。

适用范围

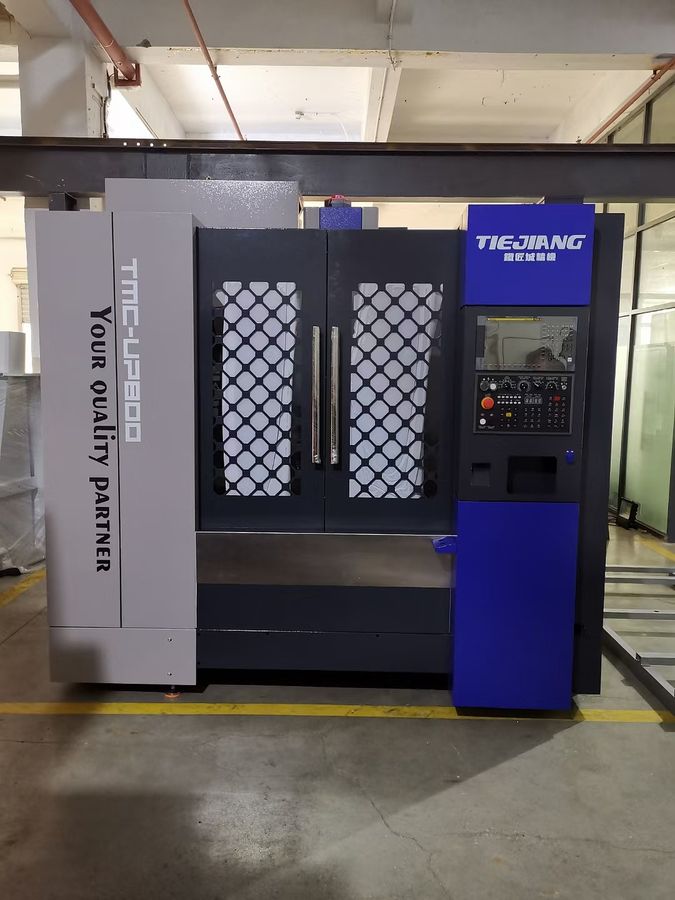
CNC加工中心-机床设计_(11)

泵阀/液压柱塞/螺杆压缩机转子/汽轮机叶片/石油钻采耐磨件/模具导柱;本站"零件表面再制造+耐磨强化"服务补充。
设计落地建议

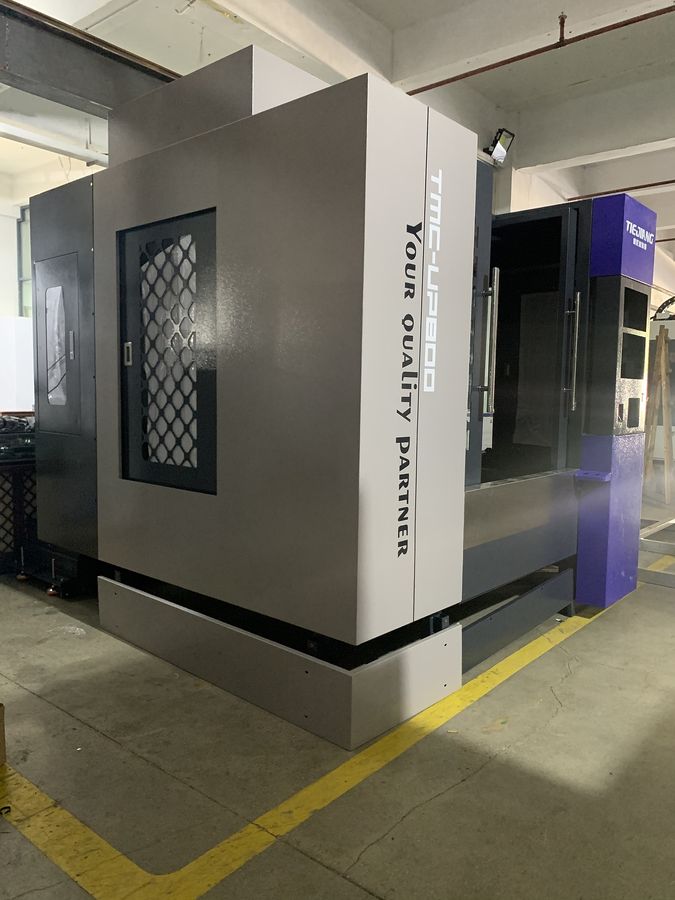
CNC加工中心-机床设计_(12)

建"表面强化选型清单":①对磨损/腐蚀件推 HVOF/HVAF 再制造而非整体换件,讲"孔隙80 MPa、成本 -20~40%"账;②HVAF 低热损适合薄壁/精加工件;③航空件走 HVOF 合规路径,HVAF 主推工业再制造;④与 b11 工业CT/CMM 逆向检测构成"测厚-强化-复检"闭环。

参考资料

  • htscoatings.com(HVOF/HVAF 工艺对比、成本降幅) - parkwaykew.com(WC-10Co-4Cr 硬度/孔隙/结合) - xkyc.net(HVAF 孔隙10000 psi、基板温<250°F) - kermetico.com(空气燃料、燃烧温、运行成本) - hightechreman.com(再制造应用、优化孔隙率 0.32%)
  • htscoatings.com(HVOF/HVAF 工艺对比、成本降幅) - parkwaykew.com(WC-10Co-4Cr 硬度/孔隙/结合) - xkyc.net(HVAF 孔隙10000 psi、基板温<250°F) - kermetico.com(空气燃料、燃烧温、运行成本) - hightechreman.com(再制造应用、优化孔隙率 0.32%)

铁律标注

国内 HVOF/HVAF 加工点单价与交期、航空 ARP5935/AMS2447 合规案例待补(P2)。

把设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

HVOF 与 HVAF 的涂层性能差多少?

HVOF 焰流速度 1800–2000 m/s、粒子速度 600–800 m/s,WC-Co 涂层孔隙率小于 1%、结合强度大于 70 MPa、硬度 1000–1300 HV;HVAF 粒子速度更高、氧化更低、碳化物分解更少,适合 0.3 mm 以下的薄涂层。两者都要求基体粗化到位,否则界面结合会成为整条链路的短板。

热喷涂的前处理与厚度怎么控制?

基体棕刚玉 24–36 目喷砂、粗糙度 Ra 3–6 μm,涂层常用厚度 0.1–0.5 mm、公差 ±0.05 mm、磨削余量 0.1–0.2 mm;中性盐雾按 GB/T 10125 可达 1000 h 无红锈。对医疗与食品接触件还要确认涂层生物相容与无孔隙渗透风险。

表面强化方案该怎么选型?

对比电镀(厚度薄、靠扩散结合)、热喷涂(厚层、耐磨)、PVD(精密薄层)三类:HVOF 适合耐磨耐蚀备件修复,单件成本随面积 50–500 元递增;大批量标准件优先激光熔覆或传统热处理,按寿命与批量综合取舍。

热喷涂与激光熔覆怎么选?

激光熔覆层更厚(0.5–3 mm)、稀释率低、可修复大缺陷,但设备贵;HVOF 适合薄耐磨层。单件价值高、批量小优先激光熔覆,量产耐磨件用 HVOF 更经济。

苏州工业设计知库站 · 点评

把相关设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

常见问题(FAQ)

产品外观设计一般要花多久?

常规消费类或设备类产品的外观设计,从需求梳理到方案定稿通常三到六周;结构复杂或需要系列化规划的项目会拉长到八周以上。时间主要花在方向发散与评审收敛上,而不是画图本身。想压缩周期,最有效的办法是需求阶段就把使用场景、成本目标和法规要求冻结清楚。

外观设计和工业设计是一回事吗?

不是。工业设计是更大的范畴,包含产品定义、人机研究、外观设计、结构设计、材料与工艺落地;外观设计只是其中负责造型、比例、色彩与质感的那一段。外观方案如果不能与结构、模具、工艺对齐,落地时会被大量修改,所以成熟的做法是外观与结构并行推进,而不是先画完再交给结构。

为什么外观方案要先画草图而不是直接上三维?

草图阶段一个方向可能只要十几分钟,三维建模则要数小时。先用草图快速铺开十几个方向、筛掉明显不成立的,再对剩下的两三个做三维深化,能省下大量返工工时。直接上三维容易陷入细节,方向一旦错了沉没成本很高,这也是专业团队普遍保留草图环节的原因。
热门资讯
工业设计评审:外观方案过不了,...
外观方案被否多因五个具体短板:工艺落地、成本匹配、系列感、人机与维护。本文把这五关拆成评审检查项,说...
01-产品外观设计 · FAQ...
01-产品外观设计 · FAQ:设计要点与落地经验:苏州工业设计知库站基于产品设计知识库整理的实战要...
家电 CMF 趋势 2026 ...
2026年外观设计主线是"去工业感"与"情绪价值":家电CM...
外观设计:激光打标 · 波长×...
激光打标按波长匹配材料:光纤1064nm打金属/硬塑(线速≤12000mm/s)、CO210600n...
产品外观设计:先定造型语言,还...
外观方案先定工艺路线再深化造型:成型方式、表面处理与分模方向三个边界先锁定,造型在边界内做特征。本文...
产品外观设计:2026 年消费...
2026 年消费电子外观走向极简加微纹理、可持续材料与个性化 CMF。本文拆解三条趋势的工艺落点与风...
几何与比例:外观设计的细节里藏...
同样结构,为什么有的产品一眼显贵?本文从黄金比例、模数关系与正视轮廓切入,拆解几何与比例对档次感的影...
手持产品的重心和握持:人机工程...
手持产品好不好用,重心位置与握持截面往往比造型更关键。本文给出重心落点、虎口贴合与指槽深度的参考值,...
外观设计专利:产品还没上市,这...
讲清外观设计专利的申请时点、图纸要求与公开风险,说明产品上市前为何要完成申请与保密安排,并给出设计团...
产品外观设计服务:从概念草图到...
产品外观设计服务交付六类文件:概念草图、造型数模、CMF定义、三视图、人机校核与手板建议书。本文给出...