本文基于产品结构设计领域的真实项目踩坑记录,梳理 11 个高频失误点与对应规避对策,把设计阶段容易忽略的规范、可行性与量产接口问题前置排查,降低
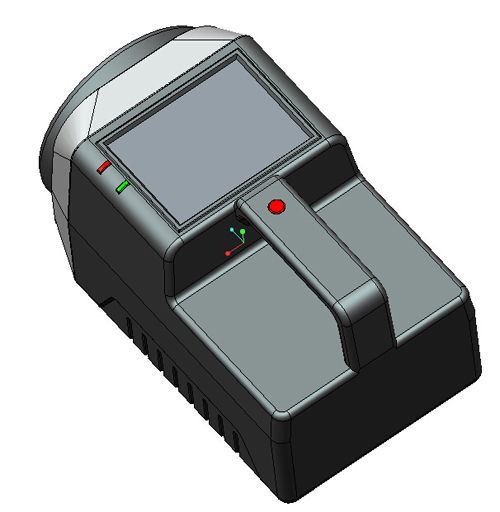
现象:整机缝隙宽窄不一、段差乱,像拼装货。;原因:结构与外观各定分件,未对齐主分件线与断差方向。;对策:前期出"分件与断差规范",结构贴合外观分件,统一间隙/段差标准。;立项即开外观—结构对齐会,分件规范双签。
现象:外观面大凹坑,喷漆后更明显,整批返喷。;原因:BOSS/厚筋处未偷肉,缩水拉凹。;对策:厚处做火山口减胶、加筋替代实心,浇口优化;外观面避让。;DFM 评审把"缩水风险面"列清单给模厂。
现象:卡扣装几次断,或过盈处发白客户拒收。;原因:悬臂变形超材料许用应变,未做寿命验证。;对策:按材料应变算悬臂,关键位加螺钉,做开合寿命测试。;活动卡扣必做样品寿命测试再定型。
现象:折弯外角裂口,批次性报废。;原因:内 R 过小、料纹方向不顺、材质硬。;对策:内 R≥1.5t(不锈钢),顺纹下料,必要时退火。;钣金图标注折弯 R 与纹向,下料前核对。
现象:多次拆装柱滑牙,或锁附时柱裂。;原因:柱壁薄、无导向、限扭缺失、未嵌螺母。;对策:柱壁≥2mm+火山口,预拧导向,限扭枪,关键位热熔螺母。;维修频次高件直接嵌螺母,省售后。
现象:图纸全标 ±0.05,机加/模具成本飙升,交期拖。;原因:无关键/非关键分级,一概严公差。;对策:关键配合紧、非关键松,外观对称公差,引用未注公差标准。;出图前做"关键尺寸清单",其余走未注公差。
现象:喷涂后装不下,干涉 0.1–0.3mm。;原因:结构尺寸链没算膜厚(20–40μm)。;对策:喷涂件单边留≥0.05mm,配合位避让;CMF 规范标注。;CMF 与结构同步评审,膜厚入尺寸链。
现象:模具加 4 个滑块,费用与周期翻倍,良率降。;原因:结构倒扣未优化,硬做抽芯。;对策:改分件/脱模方向消除倒扣,必须时再抽芯,评审 DFM。;报价阶段出 DFM,倒扣数直接关联模具价。
现象:IP67 样机浸水进液,密封位渗水。;原因:沟槽尺寸错致压缩率 35%,圈装偏或断口。;对策:按圈规格算压缩率 15%–30%,沟槽光洁、均布压、做浸水验证。;防水件结构评审单列"密封核算",试产必做 IP 验证。
现象:焊接筋没熔或溢胶堵孔,密封失败。;原因:能量导向三角筋角度/高度错,振幅与压力不匹配。;对策:按焊区定超声线尺寸,做焊样拉拔,参数封样。;超声件出图附"焊接筋规范",首焊件破检。
现象:首模件装配发现柱孔偏小、卡扣扣不进,整机难合拢。;原因:模具未按材料缩水率放大,或模流后未补偿,PA/PP 缩水大尤甚。;对策:开模前按料确认缩水率(ABS 0.4–0.7%、PP 1.0–2.5%),模流分析后修模补偿。;报价/DFM 必列各件材料与缩水率,首件全尺寸测量比对。
把工业设计干货从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
通常四步:需求定义,冻结场景、功能、成本、周期和法规;方案设计,出两到三个方向并附工艺可行性与成本粗估;结构细化,做拆件、壁厚、装配、公差与材料确认;样机验证,分轮次查装配、运动、外观并闭环问题清单。每一阶段冻结后再往下走,返工最少。
看四条:分模能不能开,有没有倒扣、脱模方向是否统一;装配够不够空间,螺钉、线束、运动件会不会打架;工艺能不能做,表面处理与公差是否匹配产线能力;成本够不够,材料与工序数是否落在目标售价内。方案评审时这四条逐条过一遍,后期风险大幅下降。
至少要完成装配轮、运动轮、外观轮三轮验证,且问题清单上的遗留项全部评估并签字确认可接受才放行。带病开模是最贵的省钱方式——问题会在试产时以十倍代价回来。冻结开模的标准很朴素:清单归零,或者每一项都有明确的可接受理由和责任人。