首页 /结构设计 / 正文

产品结构设计:壳体分割拆件与注塑DFM可制造性参数基线

苏州工业设计知库站 2026-11-13 11:05:34 0 次浏览
  • 把"拆件 DFM 卡 + 参数基线卡"列为设计评审必过项;主动向客户提示倒扣 +30–50% 成本、卡扣断裂高发点。

还有哪些需要重点把控?

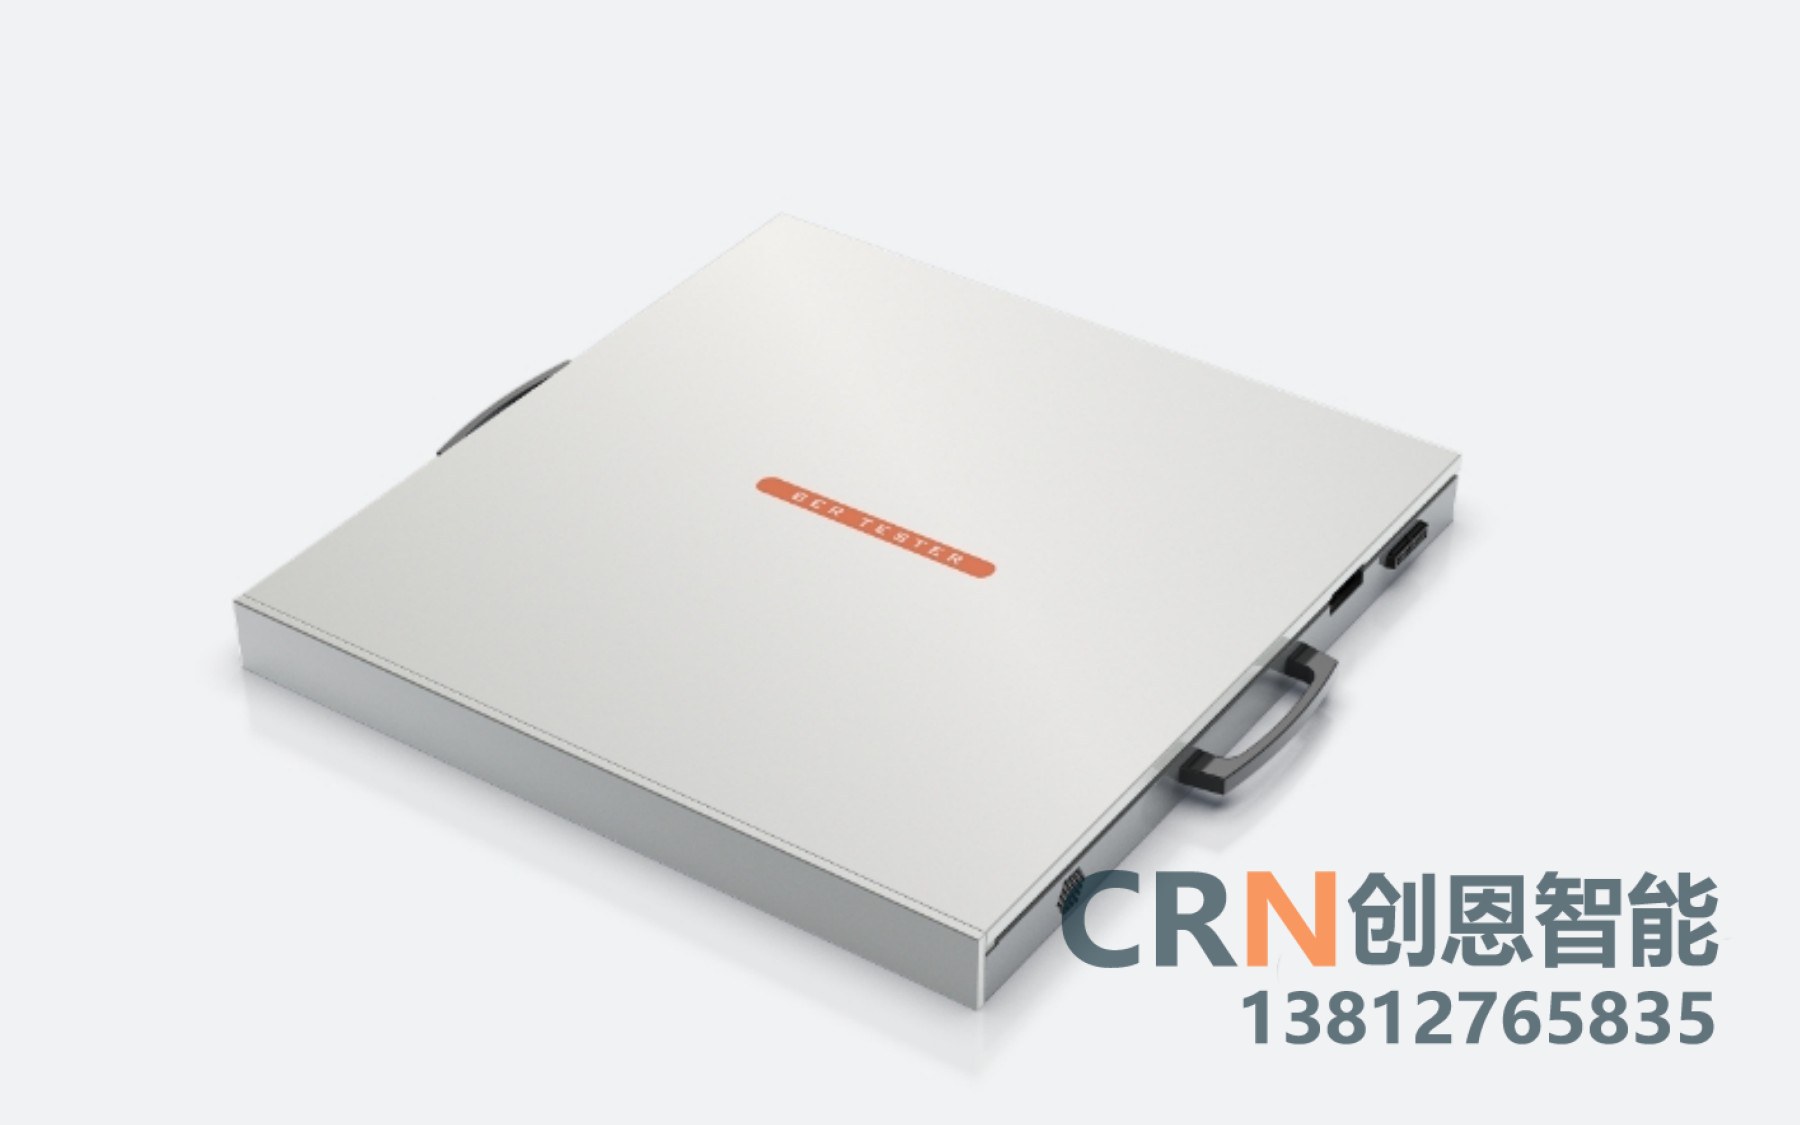
13-工业装备-移动新能源电池-1
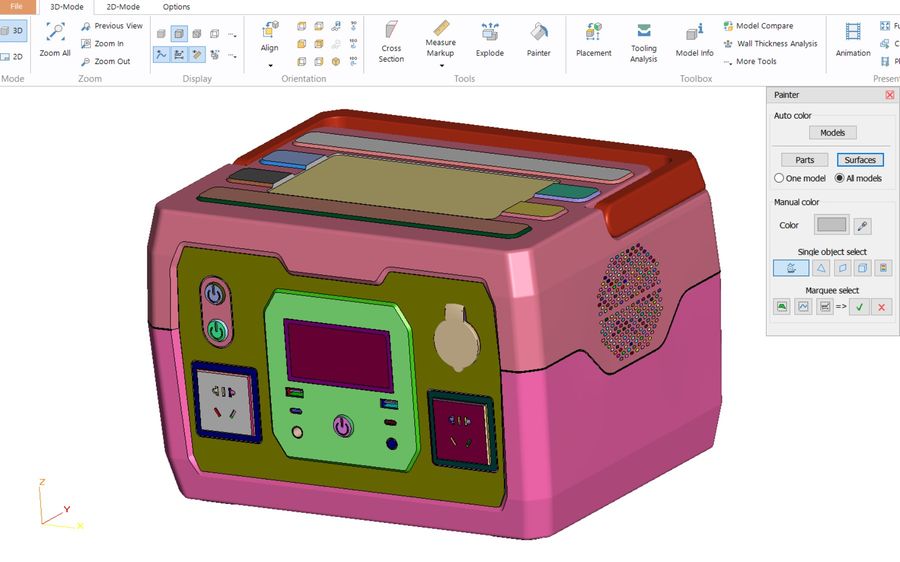
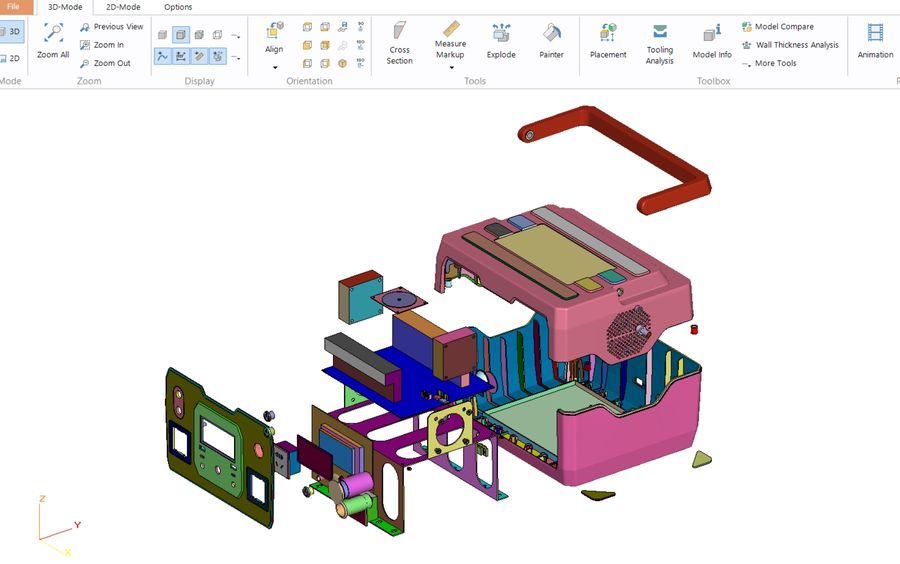
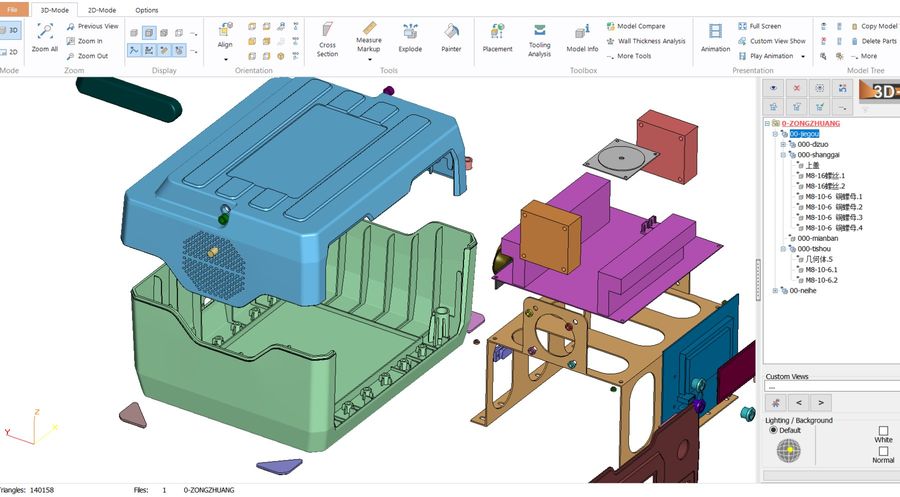
  • 两分型(盒身+盒盖)各自单独模具 + 卡扣/超声焊组装;贝壳式(上下盖)简化模具但需铰链。
  • **倒扣(侧向抽芯/滑块)每处使模具成本 +30–50%**(单滑块 +15–30%);优先"inline of draw"消除倒扣。
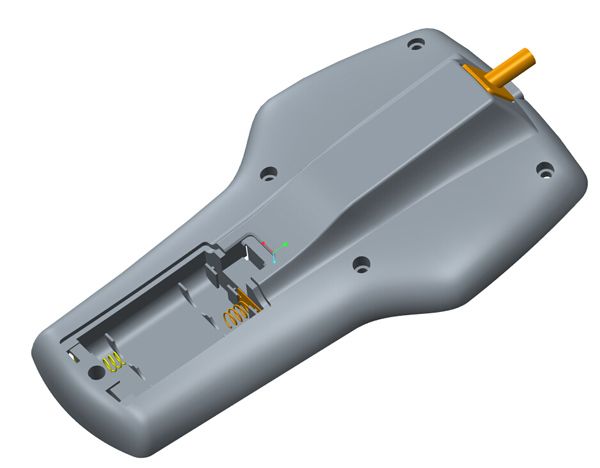
  • 卡扣断裂高发点:根部 **R0.3–0.5mm**(最小 0.2,断差率降 >50%);干涉量 = 臂长 **3–5%**(10mm 臂取 0.3–0.5mm,>0.8mm 脱模极难、PC 白化整批报废);悬臂卡扣脱模角 **3–5°**(最小 1.5°)。
  • 组合保持力:唇缘对齐 + 悬臂卡扣 + 棘爪(0.5–1.0mm 偏转)可承受日均开合 **>2000 次**。
  • 拔模角:外 1–2°(通常 1.5°)、内 1–3°(通常 2°)、纹理每 0.025mm 深 +1–2°。

做这类设计时,哪些量化指标必须先看?

13-工业装备-移动新能源电池-2
  • 壁厚变幅:≤15–25%(突变 3:1 渐变,过渡段 ≥3×壁厚)(>15% 某处收缩差近 80%)
  • 内圆角:R≥0.5mm 且 R/T≥0.25(玻纤 R/T≥0.4)(防应力开裂)
  • 加强筋:40–60% 壁厚、高 ≤3×壁(防对面缩痕)
  • 缩水率:ABS 0.4–0.7% / PC·PC-ABS 0.5–0.7% / PP 1.0–2.5% / HDPE 1.5–3.0% / PA66+30%GF 0.2–0.6%(各向异性)(型腔 Dm=Dp(1+S) 放大)
  • 公差:精 ±0.05 / 标 ±0.2 mm
  • 改模成本:$5000–20000/次(钢模切开后)
  • DFM 预见率:~98% 缺陷(设计阶段审查)

落到交付标准上该怎么讲?

13-工业装备-移动新能源电池-3
  • 把"拆件 DFM 卡 + 参数基线卡"列为设计评审必过项;主动向客户提示倒扣 +30–50% 成本、卡扣断裂高发点。 - 用"改模 $5000–20000/次"量化前期 DFM 投入回报,把外壳报价从"只看外观"升级为"结构可制造性封装"。

验收清单与常见误区有哪些?

  • 量化指标「壁厚变幅:≤15–25%(突变 3:1 渐变,过渡段 ≥3×壁厚)(>15% 某处收缩差近 80%)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「内圆角:R≥0.5mm 且 R/T≥0.25(玻纤 R/T≥0.4)(防应力开裂)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「加强筋:40–60% 壁厚、高 ≤3×壁(防对面缩痕)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「缩水率:ABS 0.4–0.7% / PC·PC-ABS 0.5–0.7% / PP 1.0–2.5% / HDPE 1.5–3.0% / PA66+30%GF 0.2–0.6%(各向异性)(型腔 Dm=Dp(1+S) 放大)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「公差:精 ±0.05 / 标 ±0.2 mm」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「改模成本:$5000–20000/次(钢模切开后)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 量化指标「DFM 预见率:~98% 缺陷(设计阶段审查)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
  • 执行要点「两分型(盒身+盒盖)各自单独模具 + 卡扣/超声焊组装;贝壳式(上下盖)简化模具但需铰链。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
  • 执行要点「**倒扣(侧向抽芯/滑块)每处使模具成本 +30–50%**(单滑块 +15–30%);优先"inline of draw"消除倒扣。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
  • 执行要点「卡扣断裂高发点:根部 **R0.3–0.5mm**(最小 0.2,断差率降 >50%);干涉量 = 臂长 **3–5%**(10mm 臂取 0.3–0.5mm,>0.8mm 脱模极难、PC 白化整批报废);悬臂卡扣脱模角 **3–5°**(最小 1.5°)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
  • 执行要点「组合保持力:唇缘对齐 + 悬臂卡扣 + 棘爪(0.5–1.0mm 偏转)可承受日均开合 **>2000 次**。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
  • 执行要点「拔模角:外 1–2°(通常 1.5°)、内 1–3°(通常 2°)、纹理每 0.025mm 深 +1–2°。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。

苏州工业设计知库站 · 点评

把产品结构设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。

常见问题(FAQ)

产品结构设计最常踩的坑是什么?

排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。

注塑件的壁厚到底取多少合适?

常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。

可制造性设计应该在设计阶段做还是开模前做?

越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。
热门资讯
一面两销不是玄学:定位销、菱形...
一面两销不是玄学。本文讲清定位销与菱形销的分工、孔距公差分配与销孔配合等级,说明装配精度如何从定位方...
注塑成型DFM实战指南:七大要...
良品率从65%提到98%不是靠调机,而是靠前端DFM。本文把七大要点拆成可直接勾选的检查项,涵盖壁厚...
工业级AI边缘计算盒子的三道工...
边缘计算盒子的三道关:无风扇散热、宽温运行、EMC。本文说明三者的相互制约与结构解法,给出散热路径设...
绿色设计写入《生态环境法典》,...
绿色设计写进《生态环境法典》,意味着可回收性从加分项变成合规项。本文梳理法规对各行业产品设计的新要求...
手机VC均热板为什么能薄到0....
VC均热板为什么能薄到0.3毫米?本文从真空腔、毛细结构与相变传热讲起,说明超薄均热板的结构约束与制...
钣金件画错一处,折弯就装不上:...
折弯半径、孔到折边距离、展开补偿系数是钣金件最常出错的三个数。本文给出常用板材经验取值与展开算法,并...
产品结构设计:BOM / XB...
产品结构设计聚焦BOM / XBOM 数字主线与的关键控制与落地做法:本文结合量化参数(公差、阈值、...
过盈配合与压装:紧一点是配合,...
过盈量算小了会松,算大了会裂。本文给出不同材料的过盈量参考区间、压装力估算与温装工艺选择,说明如何用...
电饭锅锅体结构设计案例:把手根...
电饭锅把手根部厚度达主壁厚2.4倍,必然缩痕。本文给出掏空加加强筋的替代方案、承力从180N提升到2...
IP防护等级:防水防尘不是”封...
IP防护不是把壳封死。本文说明呼吸阀、密封面与装配应力的配合逻辑,讲清IP54到IP67的实现差异,...