CMF设计:双色与嵌件注塑精度对比的关键工艺控制与验收口径
苏州工业设计知库站
2026-11-13 10:38:05
0 次浏览
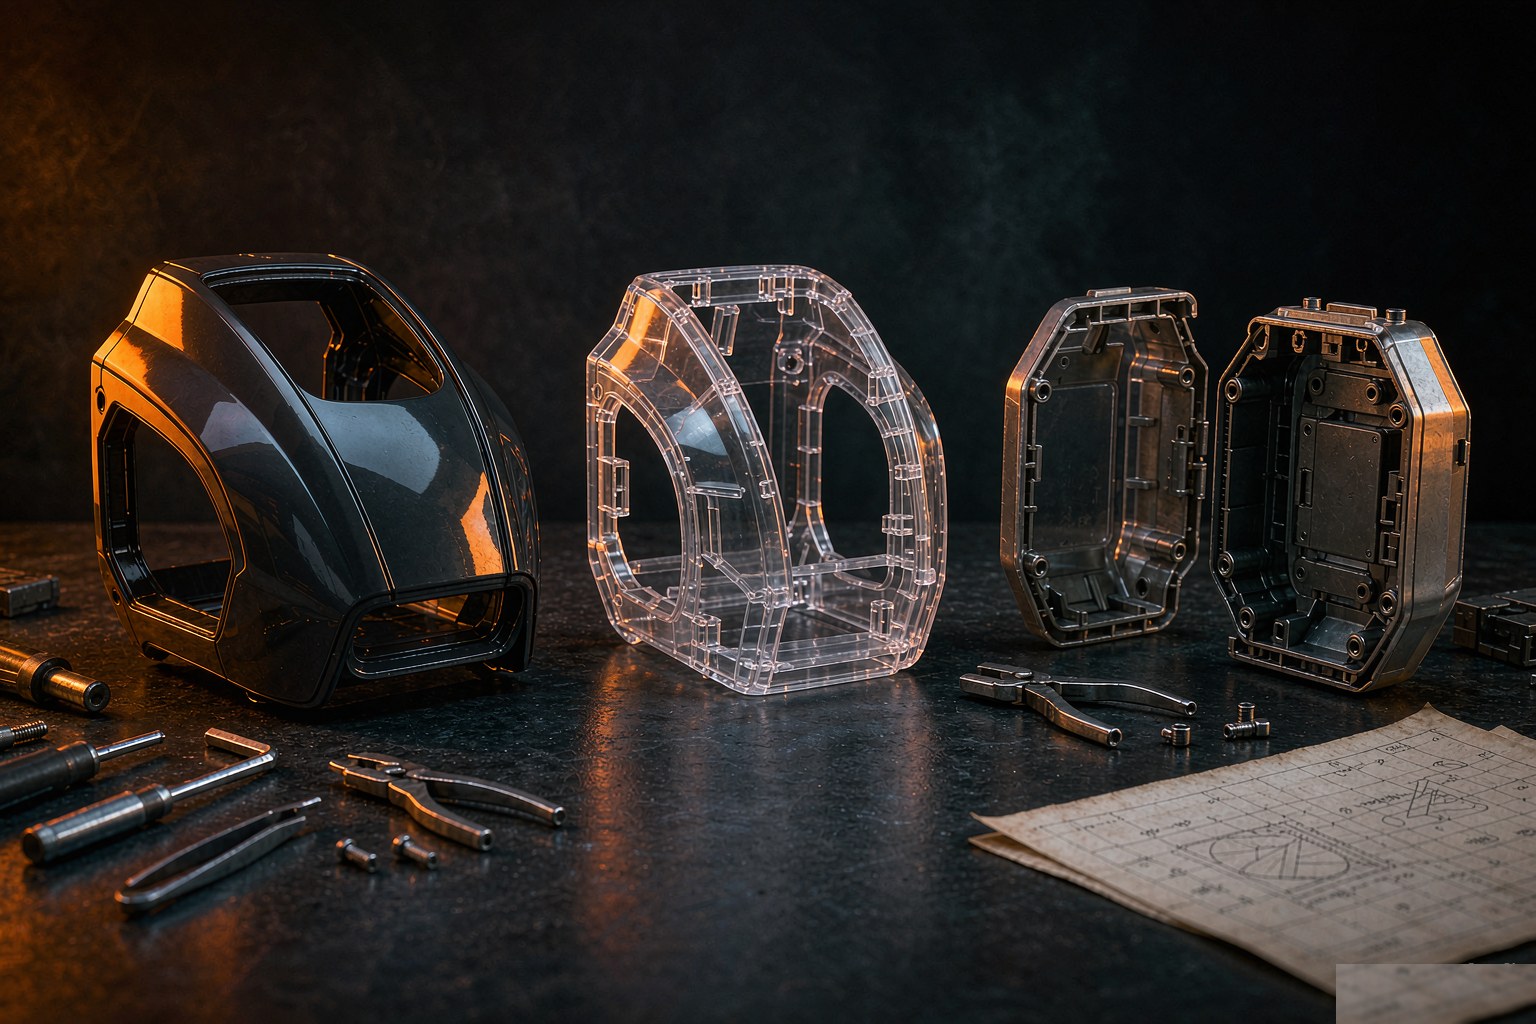
双色注塑(同模两射)在精度与缺陷控制上全面优于嵌件注塑(预埋金属易定位漂移):端子偏移 ±0.015 mm vs ±0.035 mm、一次试模合
还有哪些需要重点把控?
- 端子/位置偏移(500 模次):±0.035 mm(±0.015 mm)
- 熔接痕深度(0.3 mm 壁):0.08 mm(0.02 mm)
- 一次试模合格率:62%(88%)
- 尺寸公差能力:±0.03 mm(极限)(±0.01 mm(稳定))
- 模具费(参考):8–12 万(14–18 万(+40%))
- 双色内部精密工具可达 ±0.01 mm(IATF 16949);嵌件定位精度要求 ±0.05 mm(ISO 20457)。
- 二者可结合:嵌件骨架 + 双色包覆(如医疗手柄不锈钢骨架 + 抗菌层包覆)。
还有哪些需要重点把控?
- 汽车连接器/家电软硬结合/医疗手柄类项目,按"公差与良率"而非仅"模具费"给选型建议——高一致性双色(±0.01 mm)适合精密件,嵌件适合大壁厚低成本件;把"试模合格率 + 公差达成"写进报价方案。
验收清单与常见误区有哪些?
- 量化指标「端子/位置偏移(500 模次):±0.035 mm(±0.015 mm)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「熔接痕深度(0.3 mm 壁):0.08 mm(0.02 mm)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「一次试模合格率:62%(88%)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「尺寸公差能力:±0.03 mm(极限)(±0.01 mm(稳定))」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「模具费(参考):8–12 万(14–18 万(+40%))」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 执行要点「双色内部精密工具可达 ±0.01 mm(IATF 16949);嵌件定位精度要求 ±0.05 mm(ISO 20457)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「二者可结合:嵌件骨架 + 双色包覆(如医疗手柄不锈钢骨架 + 抗菌层包覆)。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「汽车连接器/家电软硬结合/医疗手柄类项目,按"公差与良率"而非仅"模具费"给选型建议——高一致性双色(±0.01 mm)适合精密件,嵌件适合大壁厚低成本件;把"试模合格率 + 公差达成"写进报价方案。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
双色与嵌件注塑精度对比的选型与交付建议有哪些?
回到双色与嵌件注塑精度对比这一主题,建议企业在方案阶段就把上文的量化指标(公差、阈值、周期、良率)纳入设计评审清单,以数据而非经验做取舍;需要打样验证时,联动逆向扫描与检测能力形成闭环,确保从“能做出”稳定推进到“能量产、能讲清价值”。
苏州工业设计知库站 · 点评
把CMF设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
材料与表面处理设计到底决定什么?
它决定产品的质感与档次感,也直接决定成本与良率。同一套造型换一套颜色、材料与表面处理,观感差异可以非常大。这套方案必须在结构设计早期就介入,因为它会影响壁厚、分模、喷涂治具和装配顺序,等到结构冻结再改,往往要动模具。
想做金属质感一定要用金属吗?
不一定。常见替代路线有水电镀,质感最好但基材受限、环保门槛高;真空镀膜,铝层很薄,靠漆面撑耐磨;免喷涂金属漆,省一道工序但有流痕风险。选择依据是批量、形状复杂度和环保要求共同决定,不是越贵越好,小批量用免喷涂常常更划算。
塑料件表面处理怎么选?
按需求分:要耐磨选喷涂或硬化涂层;要手感选软触漆或包胶;要纹理选咬花或激光雕刻;要导电或电磁屏蔽选真空镀或导电漆。需要注意的是咬花后的脱模斜度要随纹理深度加大,否则脱模时会拉伤表面,这一条在设计阶段就要跟模具厂对齐。