工业设计干货:品牌下一系列产品共用的造型基因(如圆角半径、分件线、格栅,关键参数如 0.2mm 需纳入量化设计与验收管控。
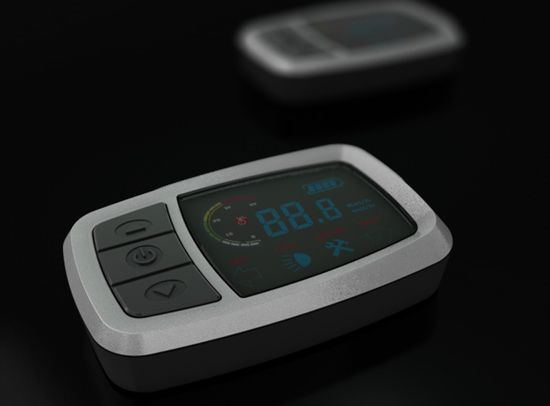
品牌下一系列产品共用的造型基因(如圆角半径、分件线、格栅语言),保证家族辨识度与一致性。
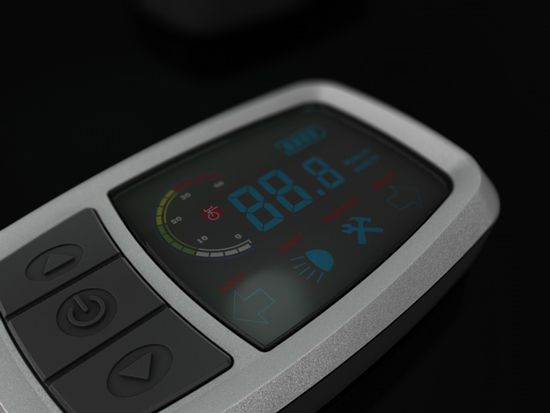
大圆角显亲和、安全;小圆角显硬朗、专业。医疗/儿童产品多用大圆角,工业设备可偏硬朗。
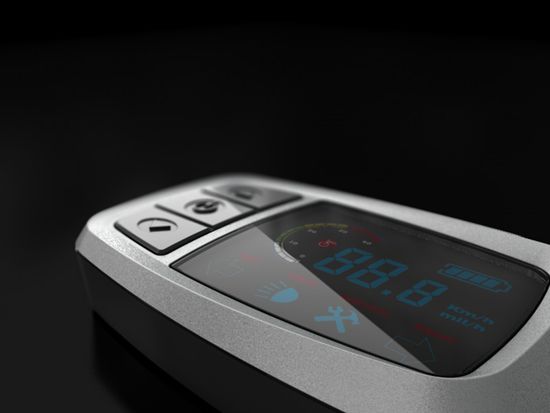
需对齐功能与拆件,主分件线尽量连贯、等宽,避免碎线;断差方向统一(多为"上盖压下盖")。
外观面拔模通常 1°–3°,深腔/纹理面取 3°–5°,否则出模拉伤、出现亮斑。
模具蚀纹(如 VDI 3400 标准),给塑料件表面做细纹,隐藏瑕疵、提升手感与档次。
透明件对缩水、熔接线、困气极敏感,需选高流动料、优化进胶,外观面避开拼缝正对视线。
固定圆角、分件节奏、色彩占比与标识位置,跨产品复用,形成品牌视觉资产。
A 面(主可视面)要求最高,B/C 面可适当放宽外观标准,把精度与成本用在刀刃上。
一般外观断差 ≤0.1–0.2mm 且均匀;过大显松垮,过小难拆件,需与结构约定。
避免局部厚壁,用筋代替实心加厚,浇口远离外观面,必要时做偷肉/减胶。
两股料流汇合处的线痕,外观面需通过进胶位置/流动平衡将其移到非可视面或弱化。
急冷急热模具,消除熔接线与流痕,做高光外观件;设备与模具成本高,适合量大产品。
软触感涂层/软胶/细皮纹,提升握持舒适与档次,常用于手柄、遥控器、医疗设备。
亲和、易清洁、无锐角藏污、耐消毒剂;圆角大、分件少、缝隙可控。
减少喷涂件数量、统一材质、用皮纹替代多道表面处理、控制模具皮纹/抛光等级。
皮纹有方向性时需顺脱模方向,否则卡模或拉伤,晒纹前需评审脱模。
外观 3D(CAS)、CMF 规范、色板、分件建议、关键可视面清单与外观标准。
不同颜色/材质交接的边界,需对齐分件或做明确止口,避免油漆跨区、露底。
拔模、分件、缩水、熔接线、皮纹都要可量产,纯视觉效果不可制造要改。
均匀间隙一般 0.2–0.5mm,段差同向,整机一致;不一致显廉价。
外观定最小拔模,结构优化脱模方向;深腔加滑块/行位,成本上升需评估。
可以,先晒纹后喷涂,但皮纹会被漆膜柔化,需确认最终质感再封样。
脱模斜度不足或皮纹不均导致反光不一,调拔模/皮纹或改浇口。
美工槽是刻意设计的细凹槽,用来遮挡上下盖装配缝隙与段差、弱化分件线,让接缝更精致;宽度约 0.2–0.5mm 为宜,过宽显脏。来源:工业设计知识库/本站案例
用局部喷涂、磨砂、蚀刻或特殊皮纹模拟使用痕迹,适合复古/工业风;需封样控制做旧程度避免脏污感。来源:工业设计知识库/本站案例
减少深缝与藏污凹槽、用疏油涂层、圆角过渡便于擦拭;医疗/厨房件尤为重要。来源:工业设计知识库/本站案例
把工业设计干货从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
通常四步:需求定义,冻结场景、功能、成本、周期和法规;方案设计,出两到三个方向并附工艺可行性与成本粗估;结构细化,做拆件、壁厚、装配、公差与材料确认;样机验证,分轮次查装配、运动、外观并闭环问题清单。每一阶段冻结后再往下走,返工最少。
看四条:分模能不能开,有没有倒扣、脱模方向是否统一;装配够不够空间,螺钉、线束、运动件会不会打架;工艺能不能做,表面处理与公差是否匹配产线能力;成本够不够,材料与工序数是否落在目标售价内。方案评审时这四条逐条过一遍,后期风险大幅下降。
至少要完成装配轮、运动轮、外观轮三轮验证,且问题清单上的遗留项全部评估并签字确认可接受才放行。带病开模是最贵的省钱方式——问题会在试产时以十倍代价回来。冻结开模的标准很朴素:清单归零,或者每一项都有明确的可接受理由和责任人。