- 现象:透明罩正对视线处一条熔接线,客户判不合格。 - 原因:进胶位置不当,料流汇合线落在主可视面。
- 现象:整机缝隙宽窄不一、段差方向乱,像山寨。 - 原因:外观与结构各画各的,无统一分件与断差规范。 - 对策:定主分件线连贯等宽、段差同向、间隙 0.2–0.5mm,出分件规范。 - 对本站启示:交付结构前先出"分件与断差规范",作为共同基线。
- 现象:晒纹后脱模阻力大,拉伤甚至卡死。 - 原因:皮纹方向逆脱模,或皮纹深度超拔模余量。 - 对策:皮纹顺脱模方向,深度与拔模匹配,晒纹前评审。 - 对本站启示:皮纹规格写入模具任务书,与模厂对齐。
- 现象:喷漆后件装不进去,干涉 0.1–0.3mm。 - 原因:结构未预留 20–40μm 漆膜到尺寸链。 - 对策:喷涂件尺寸单边预留 ≥0.05mm 膜厚,关键配合位避让。 - 对本站启示:CMF 规范里标注"膜厚预留",结构评审核对。
- 现象:客户质疑"和某品牌一样",被迫改稿。 - 原因:竞品分析只抄不差异,造型基因撞车。 - 对策:竞品分析输出差异矩阵,保留设计语言自有基因。 - 对本站启示:对外提案附"差异点说明",降低侵权与返稿风险。
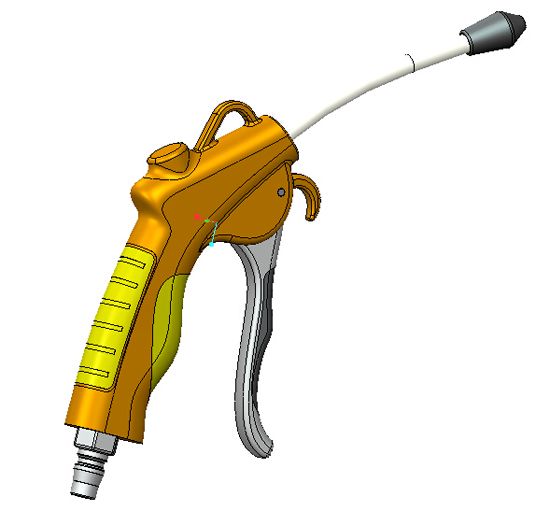
- 现象:手柄包胶层一撕就掉,或洗几次后脱层。 - 原因:软硬胶选材不亲和、无机械咬合(倒扣/咬花)、进胶顺序与温度不对。 - 对策:选兼容料对、包覆面做咬花/倒扣增附、验证粘接与老化。 - 对本站启示:包胶件报价即做小样粘接测试,写进合同验收条款。
- 现象:渐变处一条接痕,不同批次颜色接不上,客户拒收。 - 原因:走枪不均、参数未锁定、人工线波动大。 - 对策:自动喷涂线+参数锁定,首件封样,批次控 ΔE。 - 对本站启示:渐变/多色喷涂单优先推自动线,合同中写明容差。
- 现象:电镀/喷涂件到客户端使用数月后局部锈点、漆膜成片脱落。 - 原因:未做中性盐雾(GB/T 10125)与百格附着力验证,前处理或镀层厚度不达标。 - 对策:量产前做 48/96h 盐雾 + 百格 0 级验证,关键件控镀层膜厚与预处理。 - 对本站启示:外观表面处理单把"盐雾/百格"写进验收条款,封样件一并留样。
- 现象:手柄软胶漆用久发黏、易留指纹油渍,擦拭后掉漆。 - 原因:Soft-Touch 涂层配方不耐污或固化不足,未做耐酒精/耐磨验证。 - 对策:选耐污配方、充分固化,做耐酒精擦与耐磨(如 RCA 纸带)测试再定型。 - 对本站启示:亲肤涂层件报价即送第三方耐磨耐污测试,写进合同验收。
- 现象:MAO 件表面发粗、单边尺寸变大,原过盈配合装不进或外观显砂面不达预期。 - 原因:陶瓷膜厚不均(10–50μm)未进尺寸链、装饰面未抛光、未算膜厚增量。 - 对策:图纸标注膜厚与公差、关键面抛光后氧化、装配位预留膜厚、做首件全尺寸。 - 对本站启示:微弧氧化件在任务书标"膜厚/表面等级/尺寸补偿",避免和结构打架。
- 现象:机器嵌入橱柜后频繁过热保护、面板烫手,客户投诉。 - 原因:面板齐平堵死进出风,未做下进顶出/前出风迷宫,热源贴橱柜。 - 对策:底部进风+顶部或前出风、留通风间隙、温控与温升样机验证、标注安装净空。 - 对本站启示:全嵌/嵌入式单必做散热仿真与样机温升测试,安装规范随货。
- 现象:欧盟客户检出 PFAS 不符,整批通报退运,损失运费与交期。 - 原因:AF 涂层含氟、未排查供应链工艺、缺合规声明与检测。 - 对策:换无氟硅基/类金刚石(DLC)涂层、做第三方 PFAS 检测与合规声明。 - 对本站启示:出口欧盟外观件建立"含氟工艺排查清单",合同写清合规责任。
把干货能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
通常四步:需求定义,冻结场景、功能、成本、周期和法规;方案设计,出两到三个方向并附工艺可行性与成本粗估;结构细化,做拆件、壁厚、装配、公差与材料确认;样机验证,分轮次查装配、运动、外观并闭环问题清单。每一阶段冻结后再往下走,返工最少。
看四条:分模能不能开,有没有倒扣、脱模方向是否统一;装配够不够空间,螺钉、线束、运动件会不会打架;工艺能不能做,表面处理与公差是否匹配产线能力;成本够不够,材料与工序数是否落在目标售价内。方案评审时这四条逐条过一遍,后期风险大幅下降。
至少要完成装配轮、运动轮、外观轮三轮验证,且问题清单上的遗留项全部评估并签字确认可接受才放行。带病开模是最贵的省钱方式——问题会在试产时以十倍代价回来。冻结开模的标准很朴素:清单归零,或者每一项都有明确的可接受理由和责任人。