产品结构设计:钣金折弯 DFM 与 GD&T 形位公差
苏州工业设计知库站
2026-11-01 20:39:51
0 次浏览
- 内弯曲半径:通用 R=1.0t(AL5052/SPCC);6061-T6 硬铝 R≥2.0t(可达 3.0t);冷加工 SUS R≥1.。
做二、GD&T 基准参照系与位置度时,哪些参数必须先定下来?
- 基准必须可测量:A=端面(锁轴向平移)、B=外径 OD(次级,定轴线)、C=键槽/孔(锁旋转)。抽象中心线不可作基准(无法检验/复现)。 - 位置度 ⌦ 控功能位置:⌦ Ø0.1mm A-B-C(基本角 2°±0.5°)建圆柱公差带,控装配真正需要的位置而非理论角度;直接标角度会因短表面放大测量不确定度。 - 形状/定向/定位/跳动四类控制;尺寸只控大小、位置控位置(孔径完美但偏位仍不可用)。 - MMC 奖励公差:位置度 + M 模数产生 bonus tolerance,联动功能量规设计。 - 现行标准:ASME Y14.5-2018(R2024);ASME 与 ISO GPS 不可假设互通。
做设计落地建议时,哪些参数必须先定下来?
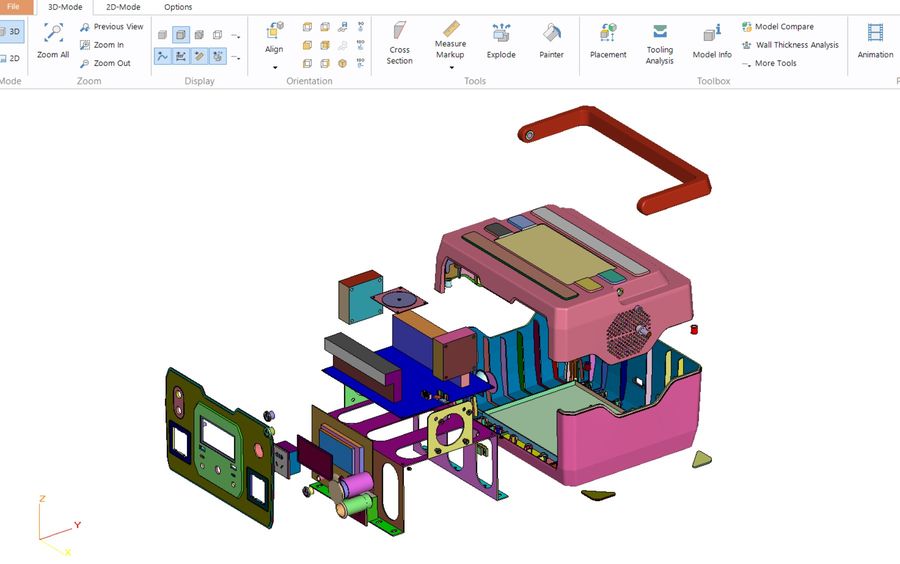
结构评审内置「钣金折弯 DFM + GD&T 基准」双清单,把 R/t、法兰、孔距、回弹、基准体系写在方案阶段,减少首件返工与装配歧义,把"设计即制造"做成高价值交付项。
一、基准体系(Datum Reference Frame)是 GD&T 灵魂常见的失败模式有哪些?
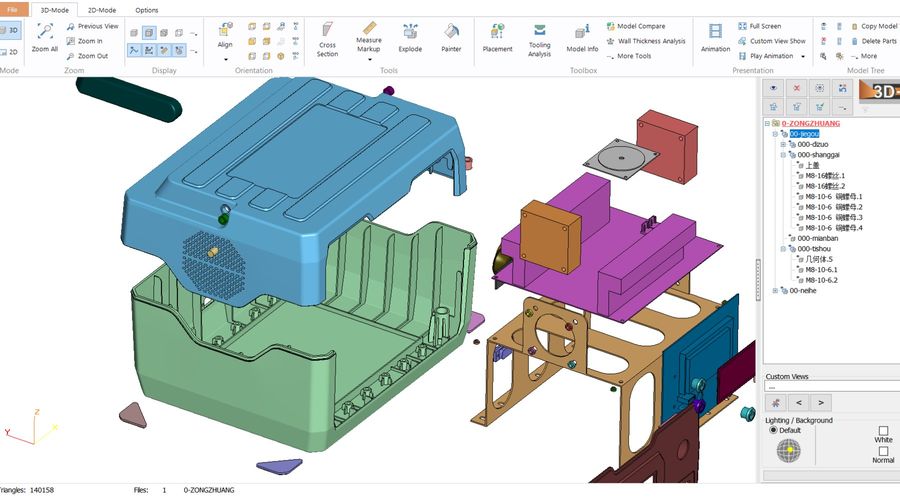
- 三基准拟合顺序决定测量结果: - 第一基准:基准模拟体与被测要素 自由贴合。 - 第二基准:在 与第一基准理想方向关系 下贴合(ISO)/ 还需保持位置关系(ASME)。 - 第三基准:与前两基准 都保持理想方向 下贴合。 - 顺序不同 → 坐标系不同 → 同一零件测值不同。 - 基准按"装配/加工/检验/设计"真实工况设定,目标:功能坐标、基准坐标、测量坐标三统一,相关公差累积最小。 - 第一基准要素自身要用形状公差控形,保证测量 repeatability 与功能稳定。
如何把核心结论落到可量化的工程指标上?
分型线(Parting Line)决定外观良率与模具成本:witness mark 无法消除只能"藏",五法则把缝放非外观面、对齐拔模、绕开密封圈、借其排气、顺便消滑块。
如何把关键数据落到可量化的工程指标上?
指标:数值、备注。 ABS 推荐壁厚:1.1–3.5 mm、—。 PA 推荐壁厚:0.7–2.9 mm、—。 PC 推荐壁厚:1.0–3.1 mm、—。 筋厚/壁厚:50–60%、防缩痕。 筋圆角:0.25–0.5 T、—。 凸台外径/螺丝径:≥2.5、—。 壁厚变化上限:≤20% 薄壁厚度、防翘曲。 缩水低风险阈值:筋厚比 ≤0.6、Fictiv。
BOM 三视图的验收口径该怎么定?
视图:内容、输出对象。 EBOM:产品结构、设计意图、零件层级、研发/设计。 PBOM:工艺路线、装配顺序、工装、工艺/制造工程。 MBOM:制造件、外协、批次、替代料、采购/生产。 SBOM:嵌入式软件版本、开源组件、软件/维护。
苏州工业设计知库站 · 点评
把产品结构设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
产品结构设计最常踩的坑是什么?
排在前三的是壁厚不均导致缩水、忽略拔模斜度导致脱模拉伤、加强筋设计不当导致表面凹陷。这三类的共同点是在外观阶段看不出来,到试模才暴露,修改成本已经很高。规避办法是结构细化时就把壁厚、斜度、筋位按材料与工艺规范逐条核对。
注塑件的壁厚到底取多少合适?
常见工程塑料的均匀壁厚多在一到三毫米,具体看材料流动性、零件大小和受力要求。关键不是取多少,而是均匀——厚薄过渡处要做渐变,否则冷却速度不一致会产生缩痕与翘曲。筋位厚度通常取主壁厚的一半左右,避免表面出现凹陷。
可制造性设计应该在设计阶段做还是开模前做?
越早越好。可制造性设计的核心是让设计顺应工艺:分模线的位置、拔模方向、螺丝柱布局、装配顺序,这些在结构细化阶段就要定下来。等到开模前才做,能改的只剩局部圆角和斜度,成本与良率问题基本已经定型,此时再优化往往是加倍投入换小幅改善。