MAO 落地的第一关是基体适配:压铸铝 Si>11% 只能走 MAO(且须先去 0.1–0.2mm 急冷层);镁合金靠负电压/频率/占空比三。
1. 压铸件决策树:Si>8% → 硬质氧化(低温+高电压);Si>11% → 氧化膜均匀性差,改 MAO;表面急冷层 0.1–0.2mm 过薄时内部孔洞致膜不连续 → 先抛丸去致密层或 CNC 加工 0.2–0.5mm 露基体。 2. 四工艺成本对比(压铸件):喷粉 2–5 元/件(通用性价比)8% 硬质氧化 / >11% 改 MAO、先去 0.1–0.2mm 急冷层。 成本:喷粉 2–5 / 阳极 3–10 / MAO 5–12 / 电镀 6–15 元/件、压铸件。 镁盐雾分档:120–240 / 360–480 / 480–720 h、按膜厚;封闭 ×1.5–3。 牙冠 MAO:8–20μm / ±1μm / ≥30MPa / ≥800HV、毒性 ≤1 级。 AA6082 优化:孔隙 2.07% / 1459HV、0.19A/cm²·20min。 LEPEO:100V 成膜 / 能耗 −50–60%、低压路线。
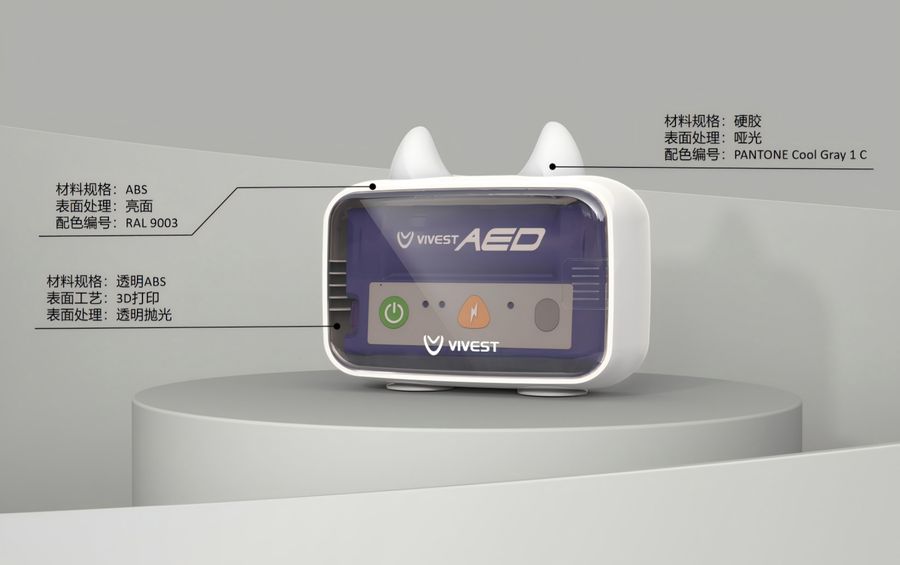
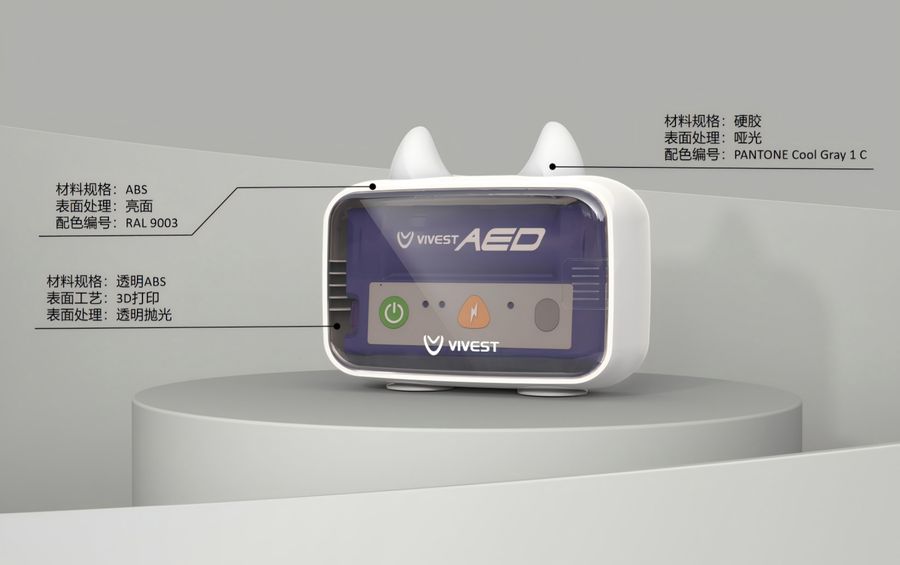
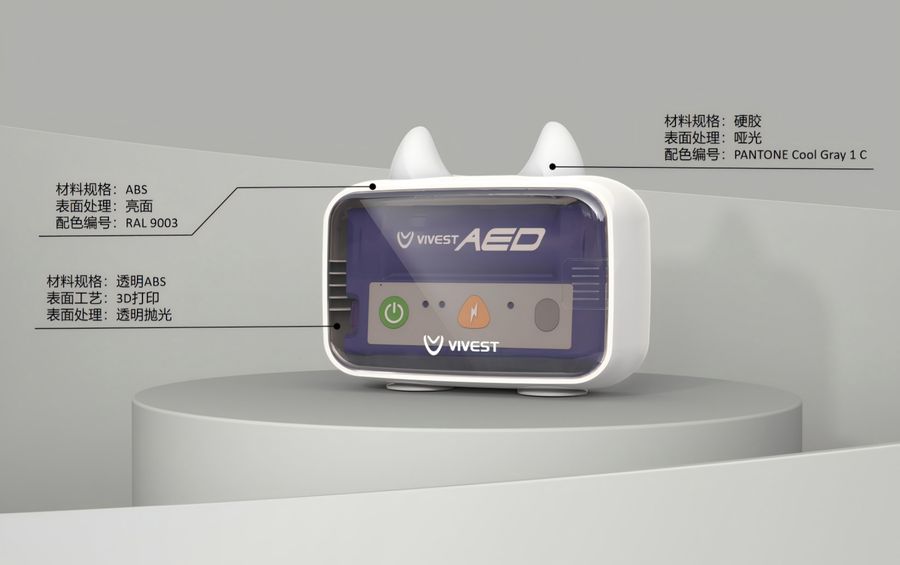
传统:2026 方向。 深空灰、极光银:暖陶色、燕麦白、鼠尾草绿。 底层逻辑:科技产品深入家庭与办公场景后,冷峻的科技感色彩反而拉大用户心理距离。大地色系传递的安全感与亲和力成为消费级科技产品的新方向。 实操建议 - 避免高纯度冷色,采用莫兰迪色系中的灰蓝、暖白、柔沙色 - 建立品牌色库:主基调灰/白,进阶按场景分(如妇产科-柔粉、儿科-淡绿、ICU-沉稳深灰)
操控件:量化基线、备注。 手握直径:男 39–43 / 女 36–39mm;医疗手柄 28–36mm、长 ≤120mm、握弧 R50–80mm、ISO 24553,随龄减。 按键行程:0.3–1.5mm(黄金 0.8–1.2mm);工业 2–5mm;机械键盘 3.5–4.0mm、1.5 绵软。 操作力:消费 2–3N / 工业 5–10N / 适老 1.5–2.5N、硅胶键峰 2–3N。 硅胶键寿命:100 万次衰减 <5%、赛宝实验室 2025。 旋钮直径:手指 20–25mm / 整手 35–75mm、最大扭矩 0.8–3.2Nm。 鼠标按键:0.5–1.5N、位移 0.5–6mm、ISO 9241。
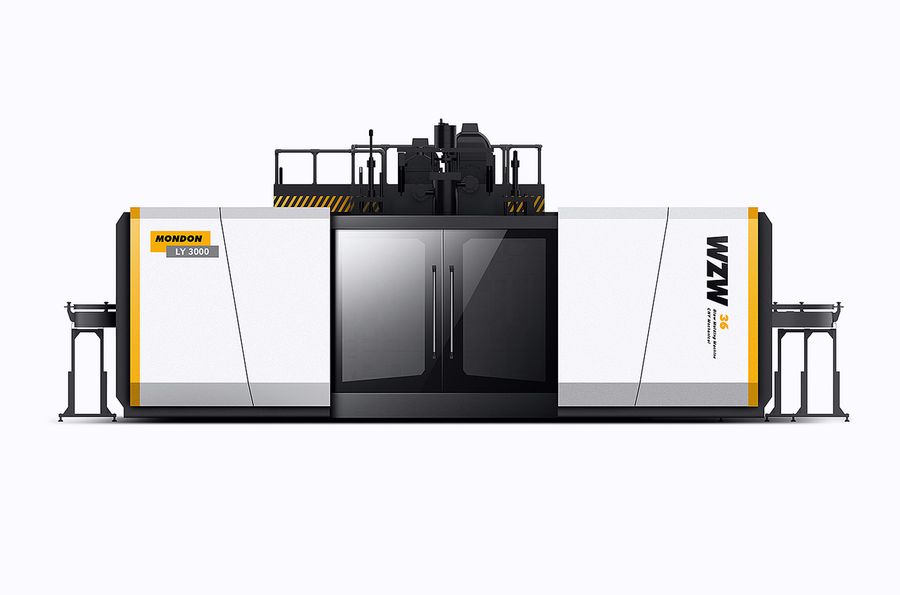
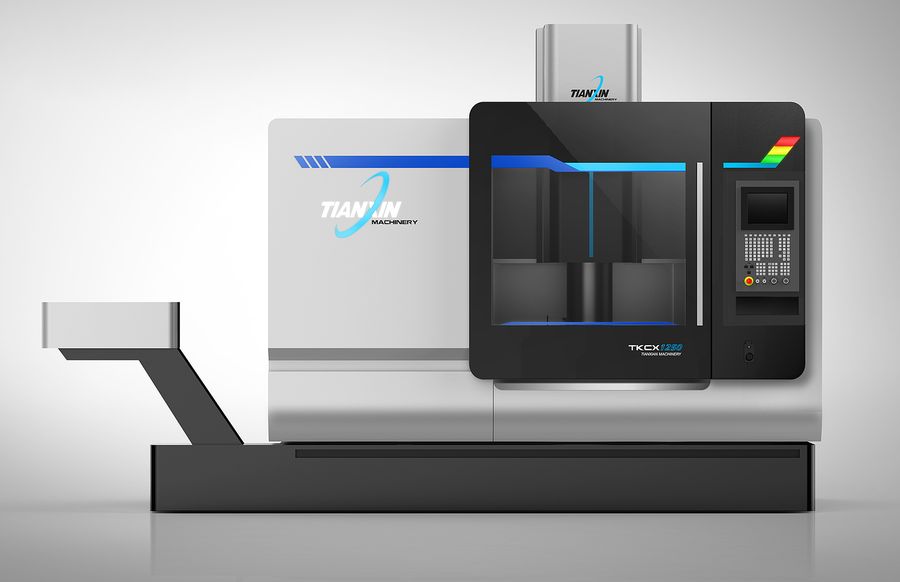
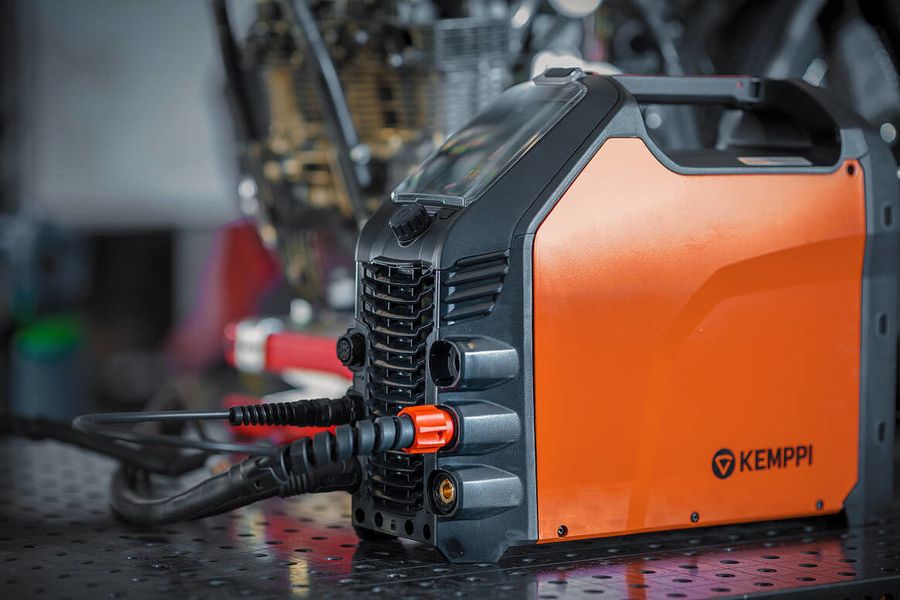
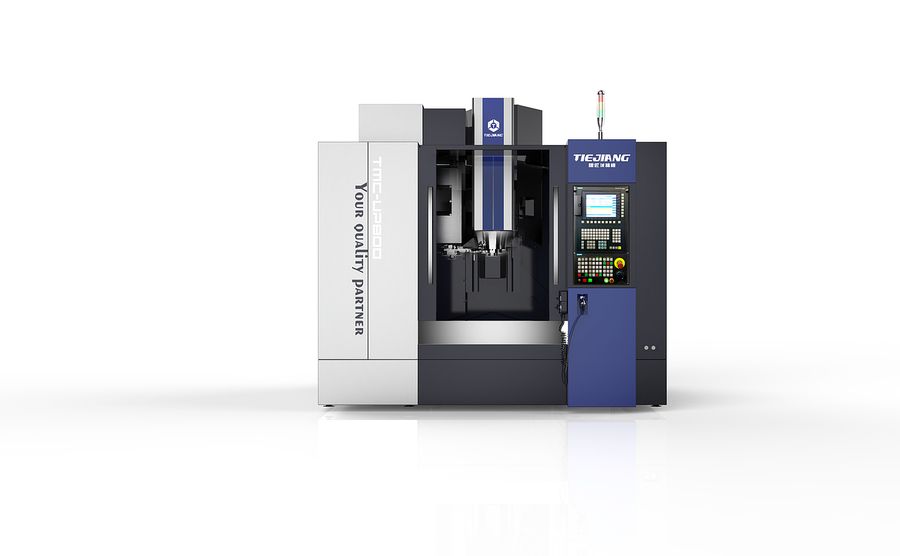
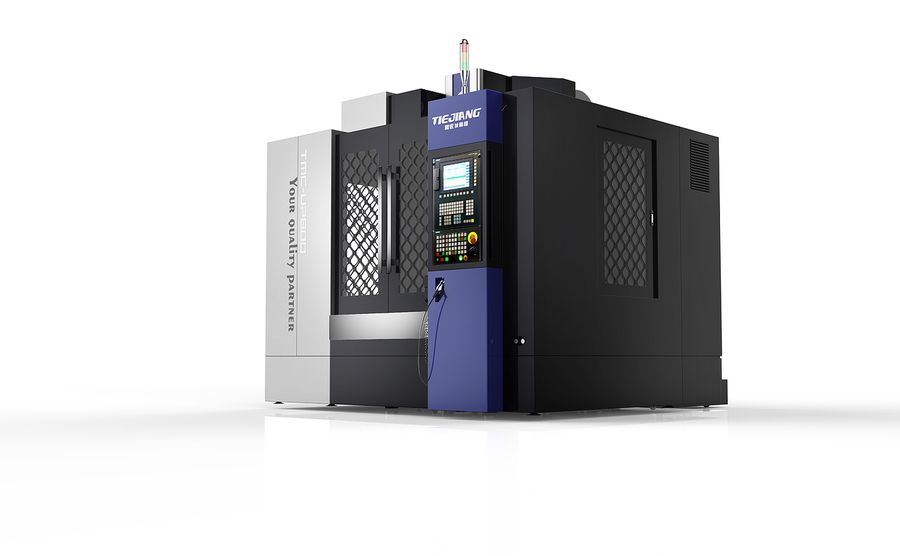
2026 年外观设计主线是"去工业感"与"情绪价值":家电 CMF 从"最后配色"升级为产品策略核心,工业设备从功能堆砌转向静谧极简。共同手段是低饱和哑光、生物基/再生材料、阳极氧化铝+磨砂玻璃、隐藏接缝与接口。
IMD/IML 将装饰层与结构件注塑中一体化成型,耐磨较喷涂 5×+、良品率 99.2%+、周期 −60%,从消费电子外溢到汽车内饰/医疗/家电面板。
把产品外观设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常规消费类或设备类产品的外观设计,从需求梳理到方案定稿通常三到六周;结构复杂或需要系列化规划的项目会拉长到八周以上。时间主要花在方向发散与评审收敛上,而不是画图本身。想压缩周期,最有效的办法是需求阶段就把使用场景、成本目标和法规要求冻结清楚。
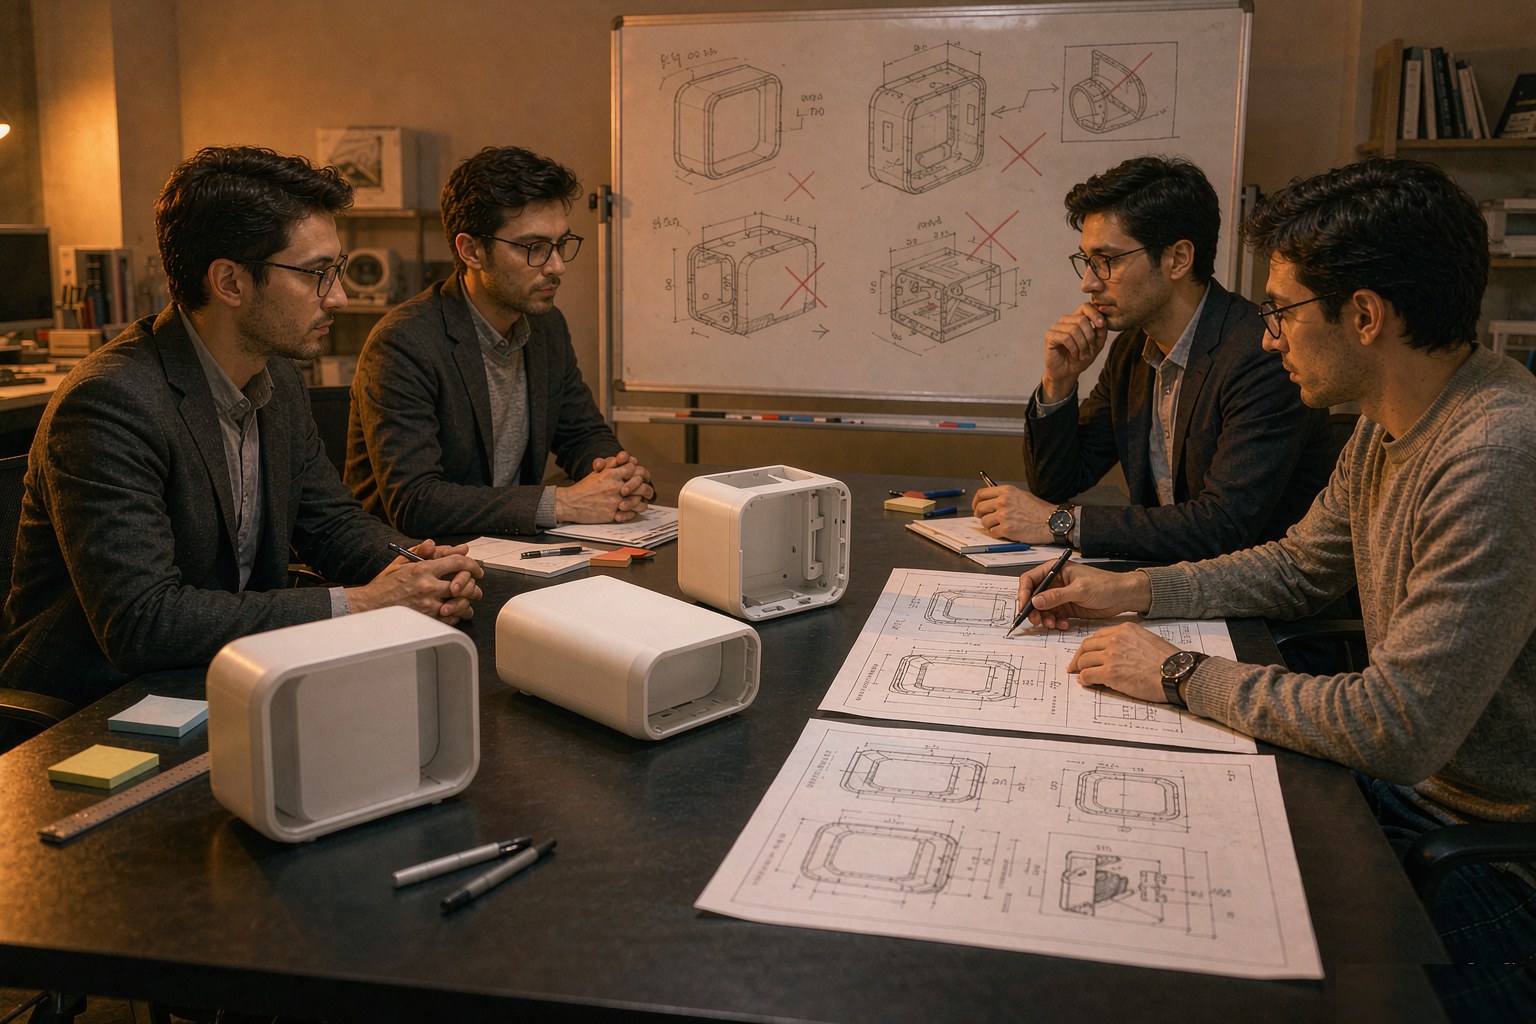
不是。工业设计是更大的范畴,包含产品定义、人机研究、外观设计、结构设计、材料与工艺落地;外观设计只是其中负责造型、比例、色彩与质感的那一段。外观方案如果不能与结构、模具、工艺对齐,落地时会被大量修改,所以成熟的做法是外观与结构并行推进,而不是先画完再交给结构。
草图阶段一个方向可能只要十几分钟,三维建模则要数小时。先用草图快速铺开十几个方向、筛掉明显不成立的,再对剩下的两三个做三维深化,能省下大量返工工时。直接上三维容易陷入细节,方向一旦错了沉没成本很高,这也是专业团队普遍保留草图环节的原因。