产品外观设计:透明件导光与光学级注塑设计
苏州工业设计知库站
2026-11-15 10:49:27
0 次浏览
透明/导光类外观件的成败由"材料 + 镜面模具 + 干燥"三件套决定:高透光件用 PMMA(透光 92%)或 PC(88–90%)、雾度须 ≤1
现场落地要盯住哪几步?
- *材料二选一**:PMMA 透光至 92%、折射率 1.49、UV 固有稳定、成本低,但脆、耐温仅 ~80℃;PC 透光 88–90%、折射率 1.585、抗冲击优、耐温至 120℃、需加 UV 稳定剂,适合汽车外饰/户外/工业场景。
- *导光原理 = 全内反射(TIR)**:光以浅角进入透明介质后在管壁内反射前行;四条件——光学级光滑表面(否则散射丢光)、高材料纯度(杂质/微孔→热点)、精密微结构(棱镜微图案定点取光成"无缝光")、镜面模具 SPI A-1/A-0。
- *高透光 PC 加工窗口**:干燥 120℃×3–4h、熔温 260–290℃、模温 90–120℃、中速注射;透光率 ≥90%(ASTM D1003)、雾度 ≤10%、拉伸 60–70 MPa、HDT 130–145℃。
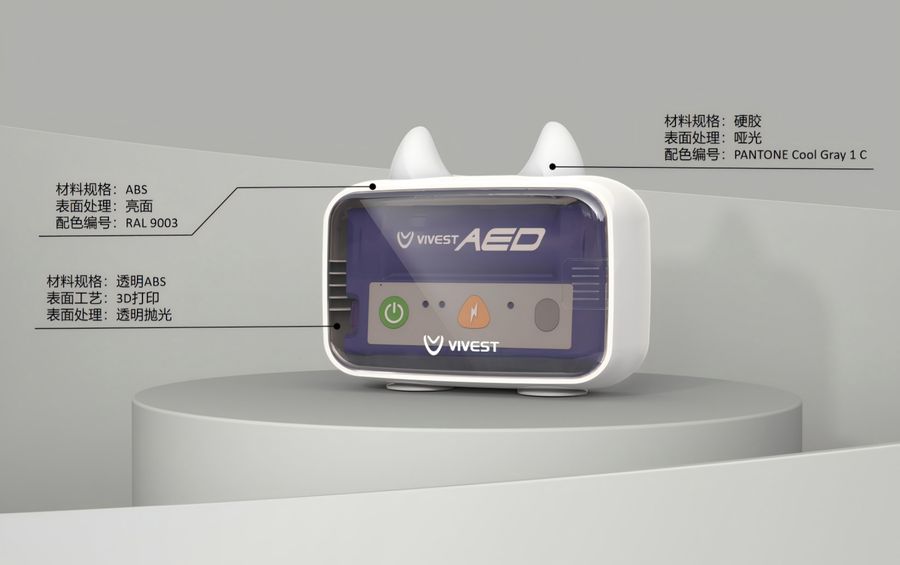
- *光扩散 PC**:2.0mm 透光 70–90%、雾度可调至最高 99%、收缩 0.4–0.6%、拉伸 60 MPa、HDT 125℃/维卡 145℃、密度 1.18 g/cm³;透光率/雾度可按产品定制配比,用于家电指示灯面板、LED 灯罩、显示屏背光扩散板。
- *工艺红线**:光学件必须先彻底干燥(水纹/银纹/气泡直接报废);模具表面镜面抛光决定 TIR 效率;件厚与厚度均匀性直接影响透光率与雾度。
- *替代与收益**:PC 基材抗冲击/耐热优于 PS/PMMA,适合户外高亮与车载;光扩散 PC 成熟量产可提良品率约 5%、缩短调试周期(厂方口径)。
做这类设计时,哪些量化指标必须先看?
- 透光率:92%(88–90%(高透光级 ≥90%))
- 折射率:1.49(1.585)
- 耐温:~80℃(120℃(HDT 130–145℃))
- 抗冲击:中(脆)(优)
- 高透光雾度:—(≤10%)
- 光扩散 PC:—
- 加工窗口(PC):—
- 模具表面:—(SPI A-1 / A-0)
哪些场景该用、哪些要避开?
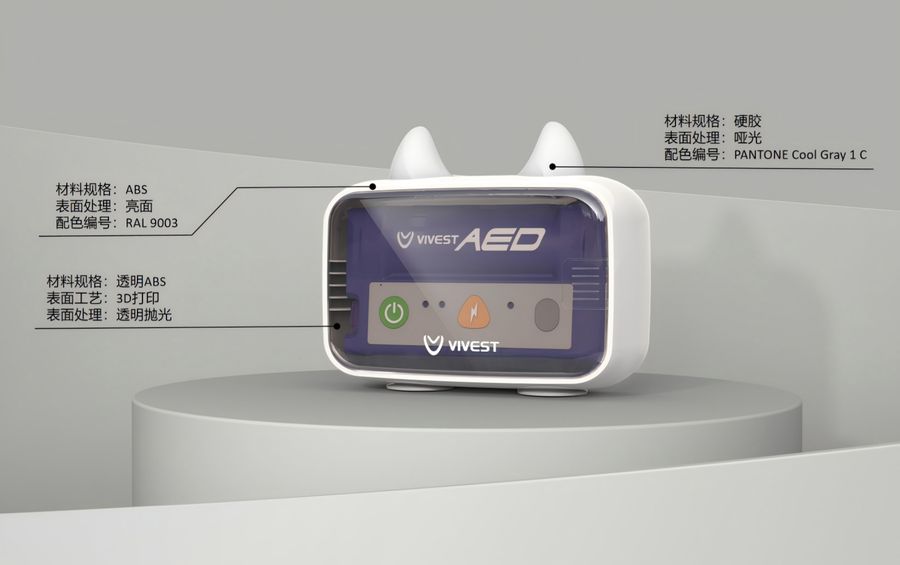
- 家电指示灯面板 / LED 灯罩 / 显示屏背光扩散板 / 车载指示灯 / 医疗设备透光窗 / 消费电子导光柱与光扩散件。
还有哪些需要重点把控?
- > 来源:采集-.md(强化,净补内应力-双折射机理、退火窗口、钻石级抛光)
- **双折射机理**:残余应力使透明件在偏振光下显彩虹纹(光弹效应),是应力集中/后期开裂前兆;均匀冷却 + 退火是根本对策。
- **退火窗口**:PC **160℃ × 3–5 min** 退火消除双折射;PMMA 厚件(≥10 mm)**80–90℃ × 2–4 h** 释放应力。
- **干燥红线**:PC 须 **120–130℃ × 4–6 h**、含水率 **≤0.02%**(湿料→水解/银纹/气泡/雾化);PMMA 80–90℃ × 3–4 h。
- **银纹(Silver Streaks)**:熔体填充固化时各向异性应力致分子取向,取向区与非取向区折射率差形成银纹,扩展可裂;优化模具/工艺 + 退火缓解。
- **几何与排气**:内圆角 **≥0.5×壁厚** 防应力开裂;排气槽深 **0.01–0.03 mm** 防气泡/烧焦;潜伏/点浇口避涡流裹气;模温贴合轮廓均匀冷却降应力。
- **镜面等级**:光学腔达 **SPI-A1(钻石级抛光 Ra0.01–0.02 μm)**,S136 模具钢 + 镜面研磨;Mold Flow 优化浇口/排气/随形冷却。
- **来源补充**:KingSjeng Plastic;Rapid Protos(PMMA 工程指南);Dachang Plastic(缺陷);SEAWIN Industrial(S136/SPI-A1/Mold Flow);华江发塑胶(钻石级抛光 Ra0.01μm、退火 PC 160℃)。
落到交付标准上该怎么讲?
把"透明件光学三件套"(材料透光–雾度选型 + SPI A-1/A-0 镜面模具 + 干燥与模温窗口)做成对外 DFM 交付项:客户做指示灯面板/导光柱/灯罩时,用"PMMA 92% 但脆、PC 88–90% 耐冲击、光扩散 PC 雾度可调至 99%"帮其选料,用"镜面模具等级 + 120℃干燥"预判光学报废风险;与 09-22 IME 模内电子组合成"光效外观方案包",作为家电/汽车/医疗外观件的光学级注塑差异化卖点。
苏州工业设计知库站 · 点评
把产品外观设计从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
产品外观设计一般要花多久?
常规消费类或设备类产品的外观设计,从需求梳理到方案定稿通常三到六周;结构复杂或需要系列化规划的项目会拉长到八周以上。时间主要花在方向发散与评审收敛上,而不是画图本身。想压缩周期,最有效的办法是需求阶段就把使用场景、成本目标和法规要求冻结清楚。
外观设计和工业设计是一回事吗?
不是。工业设计是更大的范畴,包含产品定义、人机研究、外观设计、结构设计、材料与工艺落地;外观设计只是其中负责造型、比例、色彩与质感的那一段。外观方案如果不能与结构、模具、工艺对齐,落地时会被大量修改,所以成熟的做法是外观与结构并行推进,而不是先画完再交给结构。
为什么外观方案要先画草图而不是直接上三维?
草图阶段一个方向可能只要十几分钟,三维建模则要数小时。先用草图快速铺开十几个方向、筛掉明显不成立的,再对剩下的两三个做三维深化,能省下大量返工工时。直接上三维容易陷入细节,方向一旦错了沉没成本很高,这也是专业团队普遍保留草图环节的原因。